Một đường may kín nhiệt mới được hình thành có thể dễ bị tổn thương bởi tải trọng cơ học hơn so với đường may tương tự sau khi làm mát. Hỗ trợ túi từ bên dưới và thực hiện theo trình tự mở được chỉ định của máy để bảo vệ đường may. Không có số giây chung nào chứng minh mọi túi chân không đều sẵn sàng nâng, xếp chồng hoặc vận chuyển.
Làm mát có thể là một trong những nguyên nhân khiến đường hàn bị hỏng. Sự nhiễm bẩn, nếp gấp, màng không khớp, các bộ phận máy bị hư hỏng và thông số niêm phong không phù hợp có thể gây ra các triệu chứng tương tự. Hãy điều tra toàn bộ quá trình thay vì chẩn đoán từng gói bị mất chân không là do vấn đề làm mát.
Điều gì xảy ra trong quá trình hàn nhiệt
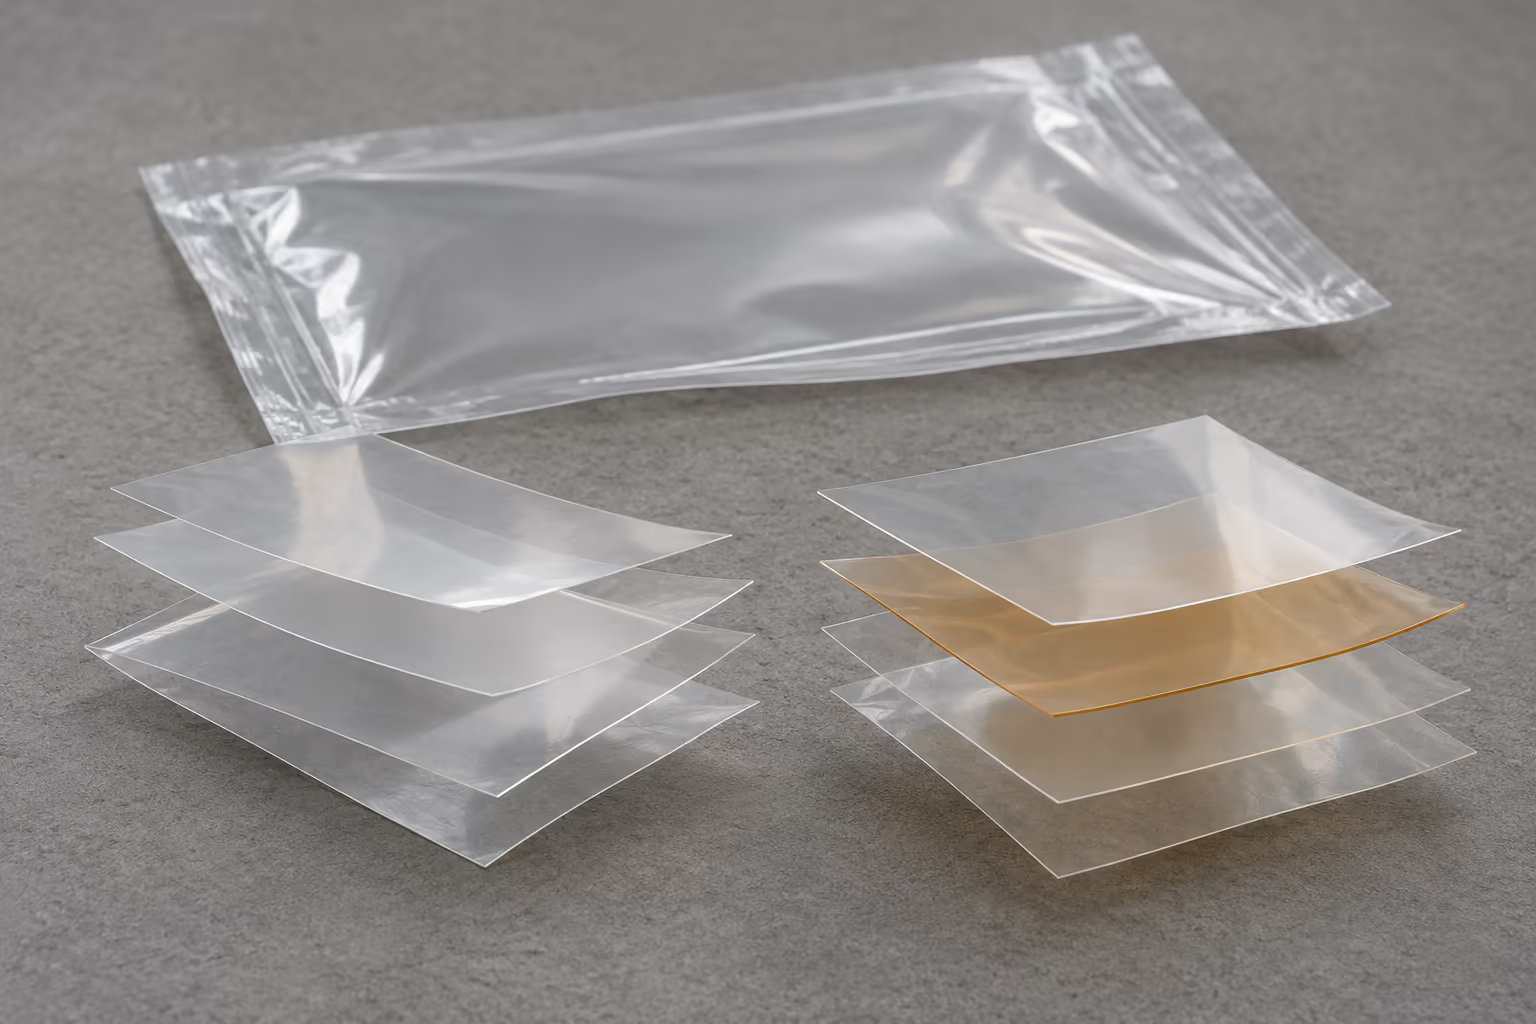
Nhiệt độ, áp suất tiếp xúc và thời gian cho phép các bề mặt keo tương thích kết hợp với nhau. Trong nhiều túi chân không, lớp bên trong bằng polyetylen cung cấp chức năng bịt kín, trong khi các lớp khác đóng góp các đặc tính khác nhau. Việc xây dựng màng hoàn chỉnh xác định cửa sổ xử lý của nó.
Cài đặt bộ gia nhiệt, nhiệt độ bề mặt thanh và nhiệt độ thực tế đạt được ở bề mặt làm kín là những đại lượng khác nhau. Không áp dụng phạm vi nhiệt độ chung cho mọi túi chứa PE. Máy xung và máy làm nóng liên tục cũng có thể điều khiển quá trình một cách khác nhau.
Sau khi ngừng truyền nhiệt, đường may kín và màng liền kề sẽ mất nhiệt. Khả năng chịu tải cơ học tức thời của đường may nóng có thể khác với độ bền của đường may sau khi làm mát. Hỗ trợ túi và làm theo trình tự mở. Việc làm mát không thể nối được khoảng trống chưa bao giờ được bịt kín đúng cách hoặc loại bỏ thực phẩm đã bị mắc kẹt trong đường nối.
Độ bền của keo nóng và làm mát
Keo nóng mô tả khả năng chịu tải của đường hàn khi nó vẫn còn nóng. Thử nghiệm độ bền đường hàn được làm mát sẽ kiểm tra một điều kiện khác. Một bộ phim hoạt động tốt ở một điều kiện không tự động hoạt động tốt ở điều kiện khác.
Phạm vi ASTM F1921/F1921M mô tả phép đo trong phòng thí nghiệm trước khi đường hàn đạt đến nhiệt độ môi trường. Nó ủng hộ sự khác biệt này; nó không cung cấp thời gian chờ chung cho thiết bị đặt trên bàn. Không có tuyên bố nào về việc thử nghiệm tiêu chuẩn đó được đưa ra ở đây.
Cấu trúc polyme, công thức và đặc tính làm mát đều ảnh hưởng đến kết quả. Việc mô tả mối nối là “kết tinh hoàn toàn” không phải là một thử nghiệm chấp nhận trực quan thực tế và người vận hành không thể suy ra độ bền định mức chỉ vì đường may trông chắc chắn.
Tách ba khoảng thời gian khác nhau
Đầu tiên, một số máy giữ lại áp suất kẹp trong suốt quá trình làm mát hoặc giải phóng. Thực hiện theo trình tự đó và các hướng dẫn chỉ báo của nó; không ép mở nắp sớm để đẩy nhanh tiến độ sản xuất.
Thứ hai, túi mới được phát hành có thể cần được hỗ trợ xử lý trước khi được nạp, gấp ở đường may hoặc xếp chồng lên nhau. Xác định quy trình xử lý đó bằng cách sử dụng màng và sản phẩm, đặc biệt khi gói hàng nặng.
Thứ ba, thiết bị có thể yêu cầu khoảng thời gian giữa các chu kỳ để kiểm soát nhiệt tích lũy. Giới hạn vận hành đó bảo vệ máy và tính nhất quán niêm phong lặp đi lặp lại. Nó không giống như yêu cầu làm mát của túi. Bản thân quạt hoặc đèn báo tắt không chứng tỏ độ bền bịt kín cụ thể.
Ví dụ: Hướng dẫn FoodSaver VS2100 quy định tạm dừng thiết bị sau khi sử dụng. Không được sao chép hướng dẫn dành riêng cho mẫu máy đó làm cài đặt cho mẫu VANTASE hoặc thiết bị khác.
Tại sao việc xử lý sớm có thể quan trọng
Kéo một chiếc ba lô nặng bằng phần cổ mới làm của nó sẽ đặt lực trực tiếp lên đường may. Các nếp gấp chật hẹp, nội dung không được hỗ trợ hoặc chồng các túi chứa đầy cũng có thể chứa lớp đệm kín chưa được ổn định hoàn toàn. Khớp có thể bị hở ngay lập tức hoặc có biểu hiện hư hỏng trong quá trình xử lý sau này.
Những quan sát này giúp xác định xem trình tự mở máy và giá đỡ bên dưới túi có phù hợp hay không. Họ không chứng minh được rằng sự rò rỉ sau này là do các vết nứt vi mô hoặc một cơ chế phân tử cụ thể nào đó gây ra. Kiểm tra độ bẩn, nếp nhăn, vết cắt và vết thủng trước khi chọn biện pháp khắc phục.
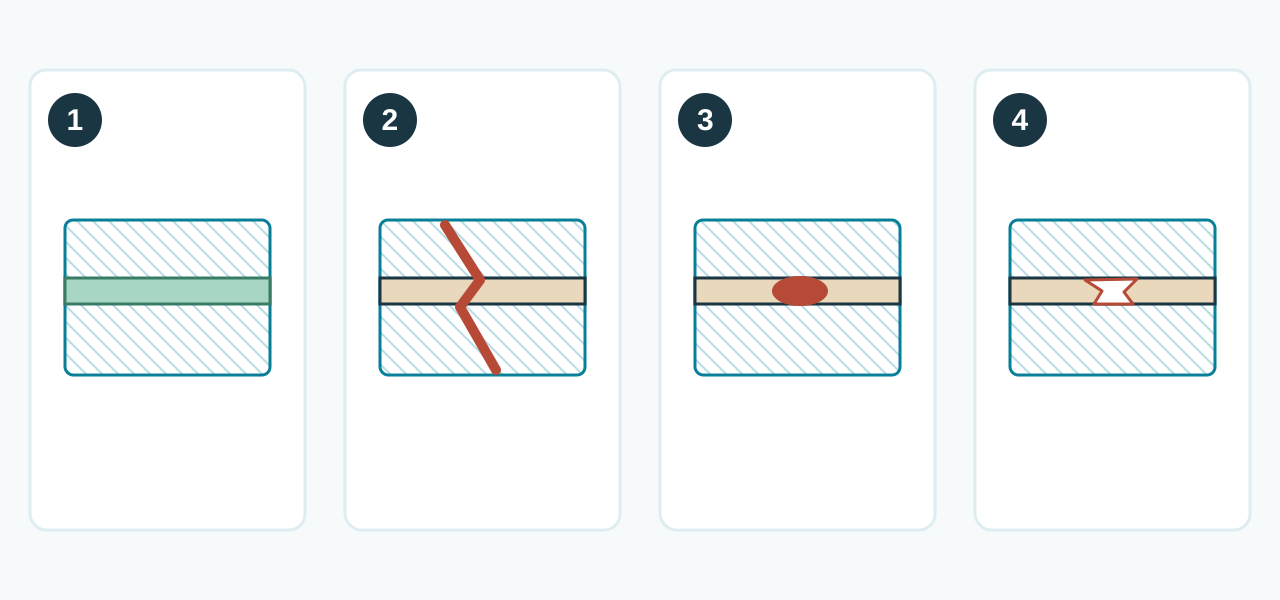
Điều kiện phim và hoạt động
Cấu trúc vật liệu, công thức chất bịt kín, máy đo, năng lượng bịt kín, áp suất kẹp và tình trạng máy đều có thể thay đổi quy trình làm việc. Chỉ riêng độ dày tổng thể không quy định nhiệt độ bộ gia nhiệt cao hơn hoặc tăng phần trăm cố định trong thời gian làm mát.
Điều kiện môi trường xung quanh và chu kỳ lặp đi lặp lại cũng có thể làm thay đổi kết quả. Gói đầu tiên được chấp nhận có thể không đại diện cho máy đã được làm nóng. So sánh các chu kỳ sớm và muộn trong chu kỳ làm việc được chỉ định, sử dụng trọng lượng sản phẩm thực tế, kích thước túi và lô màng.
Hãy hỏi nhà cung cấp màng để biết khuyến nghị về cửa sổ bịt kín và nhà cung cấp máy để có các bộ điều khiển tương thích. Nếu màng được yêu cầu không thể được niêm phong một cách nhất quán trong các giới hạn đó, hãy chọn cấu hình thiết bị hoặc túi tương thích thay vì thêm thời gian trễ không được phê duyệt vô thời hạn.
Xác nhận quy trình xử lý bằng mẫu
Ghi lại mô hình, thông số kỹ thuật của phim và lô, sản phẩm, cài đặt, trình tự kẹp, phương pháp hỗ trợ và khoảng thời gian trước bước xử lý theo kế hoạch. Bắt đầu với quy trình máy được ghi lại, sau đó đánh giá các gói đại diện thông qua quy trình làm việc dự kiến.
Kiểm tra toàn bộ đường may và sử dụng biện pháp kiểm tra độ rò rỉ và độ bền thích hợp theo phương pháp xác định. Việc kiểm tra lực kéo trong gia đình có thể cho thấy một vấn đề nghiêm trọng nhưng nó không phải là phép đo độ bền bịt kín được hiệu chỉnh. Thống nhất các tiêu chí chấp nhận với người chịu trách nhiệm đóng gói hoặc nhân viên chất lượng cho công việc thương mại.
Bao gồm các chu kỳ sản xuất lặp đi lặp lại và áp lực vận chuyển hoặc bảo quản có liên quan trong phê duyệt. Một túi nước đông lạnh tồn tại sau khi tan băng không chứng tỏ mọi đường hàn đều tốt. Một thử nghiệm thất bại cũng không xác định được nguyên nhân duy nhất là làm mát không đủ.
Làm mát phải phù hợp với việc xử lý thực phẩm
Đừng để thực phẩm dễ hỏng ở nhiệt độ phòng trong thời gian dài chỉ để chờ túi nguội. Tổ chức các bước xuất xưởng và hỗ trợ trong quy trình an toàn thực phẩm đã được phê duyệt của sản phẩm, bao gồm các điều kiện làm mát và bảo quản cần thiết.
Cấp đông không phải là cách sửa chữa cho niêm phong yếu và kho lạnh không thể thay thế quy trình niêm phong phù hợp. Xử lý gói thành phẩm, nhãn, lộ trình bảo quản và bộ phận kiểm soát nhiệt độ như một hệ thống hoàn chỉnh; xem niêm phong chân không và thời hạn sử dụng thực phẩm.
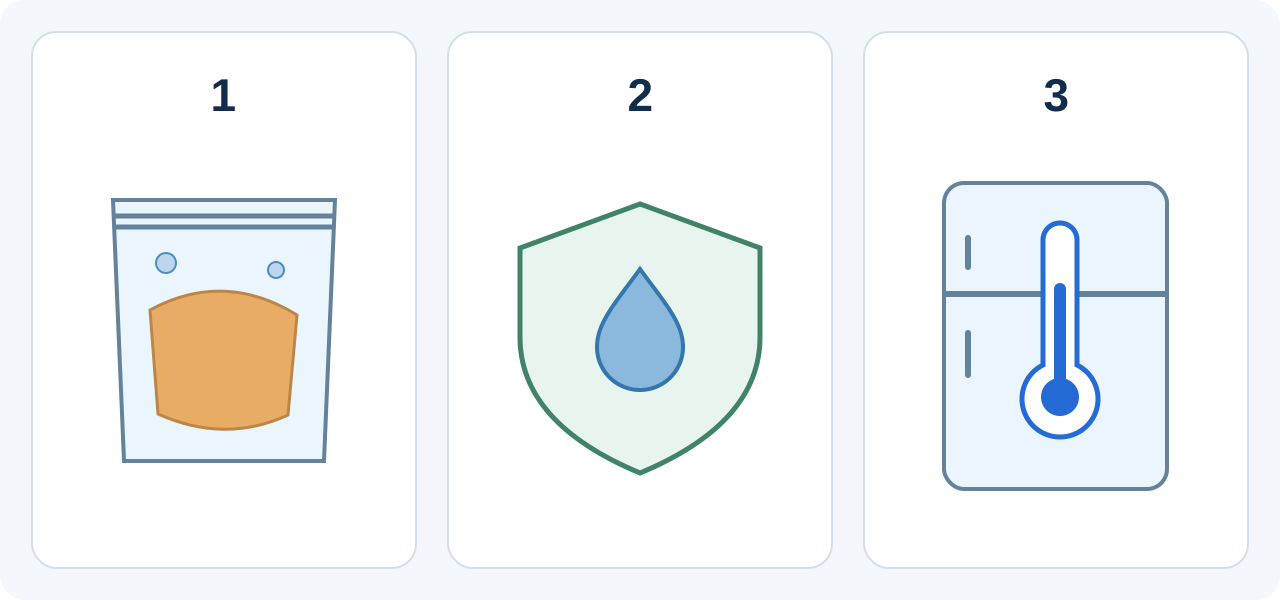
Khi nào nên dừng lại và điều tra
Tạm dừng sản xuất khi dấu niêm phong liên tục bị mở, có khoảng trống hoặc không đạt yêu cầu kiểm tra đã thống nhất. Bảo quản các mẫu và cài đặt không đạt tiêu chuẩn, so sánh một loại phim phù hợp đã biết nếu nhà sản xuất cho phép và tham khảo ý kiến nhà cung cấp về các bộ phận bị mòn hoặc hư hỏng.
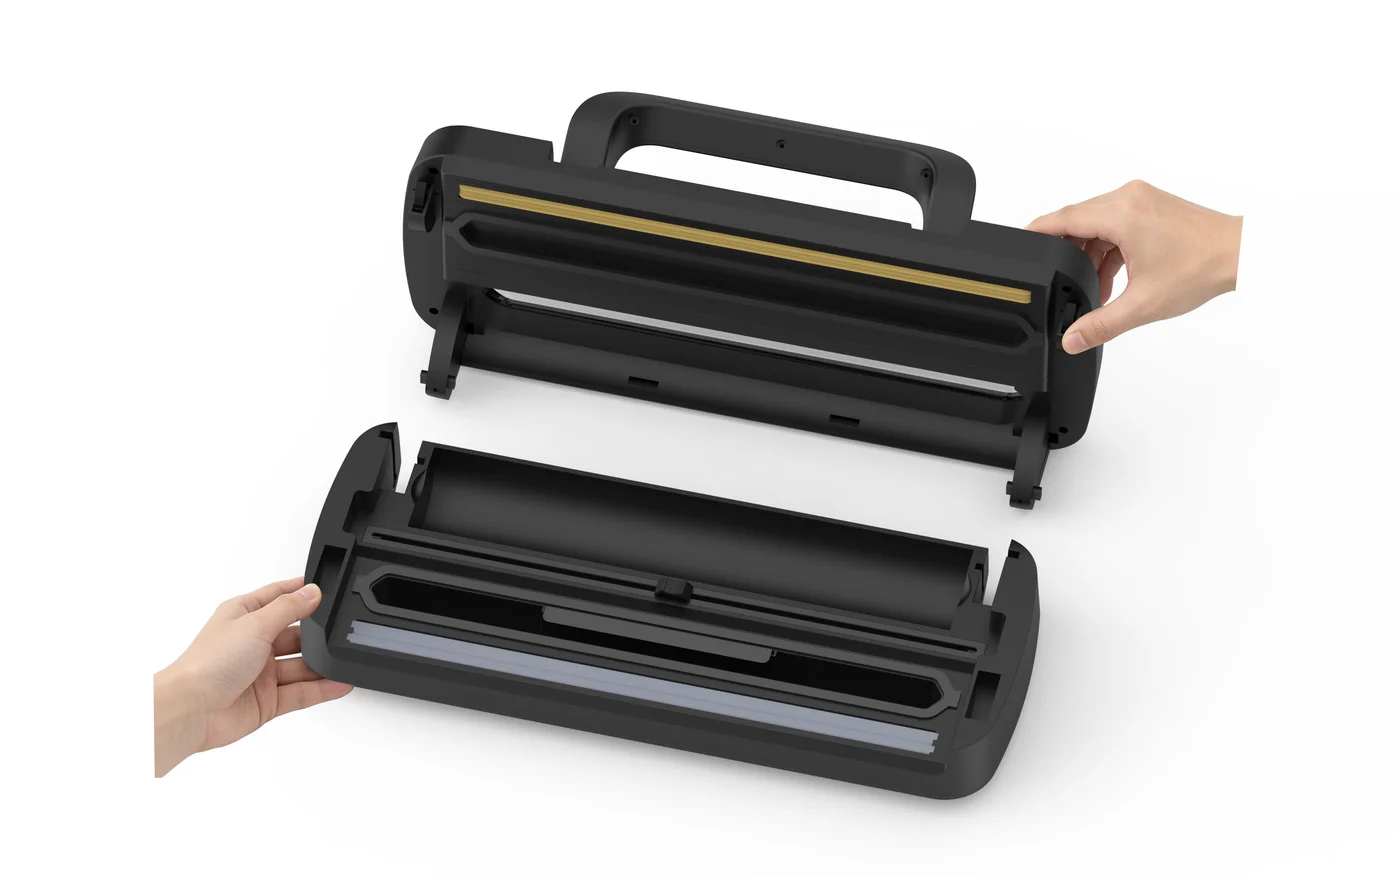
Chỉ làm sạch hoặc bảo trì thiết bị theo hướng dẫn, rút phích cắm thiết bị và làm mát thiết bị khi cần thiết. Tránh sửa chữa điện hoặc điều chỉnh thanh nóng không được phê duyệt. Sử dụng hướng dẫn các vấn đề niêm phong phổ biến để tổ chức điều tra, sau đó xác minh hành động khắc phục bằng một lần chạy đại diện khác.