Un joint thermosoudé nouvellement formé peut être plus vulnérable aux charges mécaniques que le même joint après refroidissement. Soutenez la pochette par le dessous et suivez la séquence d’ouverture spécifiée par la machine pour protéger la couture. Il n’existe pas de nombre universel de secondes prouvant que chaque sachet sous vide est prêt à être soulevé, empilé ou transporté.
Le refroidissement est un contributeur possible à un joint défaillant. La contamination, les plis, l’inadéquation des films, les pièces de machine endommagées et les paramètres de scellage inappropriés peuvent produire des symptômes similaires. Examinez l’ensemble du processus plutôt que de diagnostiquer chaque emballage qui perd le vide comme un problème de refroidissement.
Que se passe-t-il pendant le thermoscellage
La chaleur, la pression de contact et le temps permettent aux surfaces de mastic compatibles de se joindre. Dans de nombreuses pochettes sous vide, une couche interne à base de polyéthylène assure la fonction d’étanchéité, tandis que d’autres couches apportent des propriétés différentes. La construction complète du film détermine sa fenêtre de traitement.
Le réglage du chauffage, la température de surface de la barre et la température réellement atteinte à l’interface du joint sont des grandeurs différentes. N’appliquez pas de plage de température générique à chaque sachet contenant du PE. Les machines à impulsion et à chauffage continu peuvent également contrôler le processus différemment.
Après l’arrêt de l’apport de chaleur, le joint scellé et le film adjacent perdent de la chaleur. La résistance du joint chaud à une charge mécanique immédiate peut différer de sa résistance après refroidissement. Soutenez la pochette et suivez la séquence d’ouverture. Le refroidissement ne peut pas combler un espace qui n’a jamais été correctement scellé ni éliminer les aliments déjà coincés dans la couture.
Adhérence à chaud et résistance du joint refroidi
Le pointage à chaud décrit la capacité d’un joint à résister à une charge alors qu’il est encore chaud. Un test de résistance du joint refroidi examine une condition différente. Un film qui fonctionne bien dans une condition ne fonctionne pas automatiquement de manière identique dans l’autre.
Le Portée ASTM F1921/F1921M décrit les mesures en laboratoire avant qu’un joint n’atteigne la température ambiante. Il soutient cette distinction ; il ne fournit pas de temps d’attente universel pour un appareil de comptoir. Aucune prétention de tests selon cette norme n’est faite ici.
La structure du polymère, la formulation et le comportement au refroidissement influencent tous le résultat. Décrire un joint comme « entièrement cristallisé » n’est pas un test d’acceptation visuel pratique, et un opérateur ne peut pas déduire une résistance nominale simplement parce qu’un joint semble solide.
Séparez trois intervalles de temps différents
Premièrement, certaines machines conservent la pression de serrage pendant une partie de la séquence de refroidissement ou de relâchement. Suivez cette séquence et ses instructions indicatrices ; ne forcez pas l’ouverture précoce du couvercle pour accélérer la production.
Deuxièmement, la pochette nouvellement libérée peut nécessiter une manipulation assistée avant d’être chargée, pliée au niveau de la couture ou empilée. Déterminez cette procédure de manipulation en utilisant le film et le produit, en particulier lorsque le paquet rempli est lourd.
Troisièmement, l’appareil peut nécessiter un intervalle entre les cycles pour contrôler la chaleur accumulée. Cette limite de fonctionnement protège la machine et la cohérence des scellements répétés. Ce n’est pas la même chose que les besoins de refroidissement de la pochette. Un ventilateur ou un indicateur éteint ne prouve pas à lui seul une force d’étanchéité particulière.
Par exemple, les Instructions pour FoodSaver VS2100 prescrivent une pause de l’appareil après utilisation. Cette instruction spécifique au modèle ne doit pas être copiée en tant que paramètre pour un modèle VANTASE ou un autre appareil.
Pourquoi une gestion précoce peut être importante
Tirer un sac lourd par son col fraîchement confectionné exerce une force directement sur la couture. Des plis serrés, un contenu non soutenu ou une pile de sachets remplis peuvent également charger un joint incomplètement stabilisé. Un joint peut s’ouvrir immédiatement ou présenter des dommages lors d’une manipulation ultérieure.
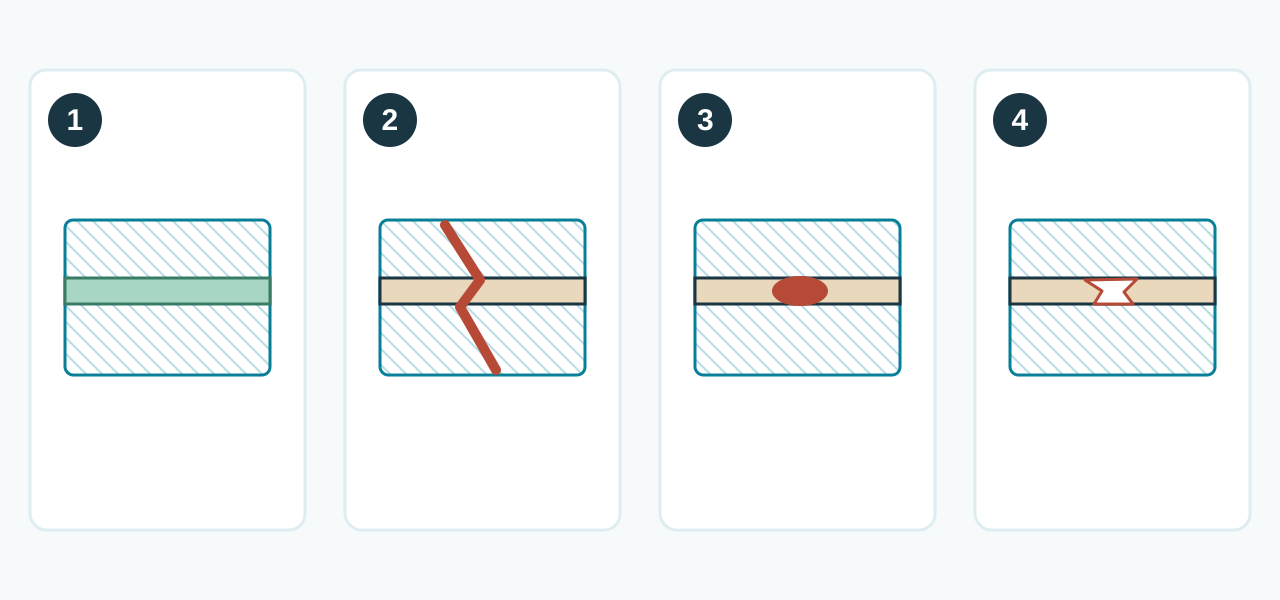
Ces observations permettent de déterminer si la séquence d’ouverture de la machine et le support sous la pochette sont adaptés. Ils ne prouvent pas qu’une fuite ultérieure ait été provoquée par des fractures microscopiques ou un mécanisme moléculaire particulier. Vérifiez la contamination, les plis, le film coupé et les perforations avant de choisir une action corrective.
Film et conditions de fonctionnement
La structure du matériau, la formulation du mastic, le calibre, l’énergie d’étanchéité, la pression de serrage et l’état de la machine peuvent tous modifier le processus de travail. L’épaisseur globale à elle seule ne prescrit pas une température de chauffage plus élevée ni un pourcentage fixe d’augmentation du temps de refroidissement.
Les conditions ambiantes et les cycles répétés peuvent également altérer le résultat. Un premier pack acceptable peut ne pas représenter la machine réchauffée. Comparez les cycles précoces et ultérieurs au sein du cycle de service spécifié, en utilisant le poids réel du produit, la taille du sachet et le lot de film.
Demandez au fournisseur de film sa fenêtre de scellage recommandée et au fournisseur de machine les contrôles compatibles. Si le film requis ne peut pas être scellé de manière cohérente dans ces limites, sélectionnez une configuration de pochette ou d’équipement compatible plutôt que d’ajouter indéfiniment des délais non approuvés.
Confirmer une procédure de manipulation avec des échantillons
Enregistrez le modèle, les spécifications et le lot du film, le produit, les paramètres, la séquence de serrage, la méthode de support et l’intervalle avant l’étape de manipulation prévue. Commencez par le processus machine documenté, puis évaluez les packs représentatifs via le flux de travail prévu.
Inspectez l’ensemble du joint et utilisez les contrôles d’étanchéité et de résistance appropriés selon une méthode définie. Un test de traction domestique peut révéler un problème grave, mais il ne s’agit pas d’une mesure calibrée de la force du joint. Convenez des critères d’acceptation avec le responsable de l’emballage ou le personnel qualité pour le travail commercial.
Incluez les cycles de production répétés et les contraintes de transport ou de stockage pertinentes dans l’approbation. Une seule poche d’eau gelée qui survit à la décongélation ne prouve pas que tous les joints sont bons. Un essai raté n’identifie pas non plus de manière unique un refroidissement insuffisant comme cause.
Le refroidissement doit être adapté à la manipulation des aliments
Ne laissez pas de denrées périssables à température ambiante pendant une période prolongée simplement pour attendre qu’un sac soit froid. Organisez la libération et les étapes de support dans le cadre du processus de sécurité alimentaire approuvé du produit, y compris ses conditions de refroidissement et de stockage requises.
La congélation n’est pas une réparation pour une étanchéité faible, et l’entreposage frigorifique ne peut pas remplacer un processus de scellement approprié. Traitez l’emballage fini, l’étiquette, l’itinéraire de stockage et les contrôles de température comme un système complet ; voir mise sous vide et durée de conservation des aliments.
Quand s’arrêter et enquêter
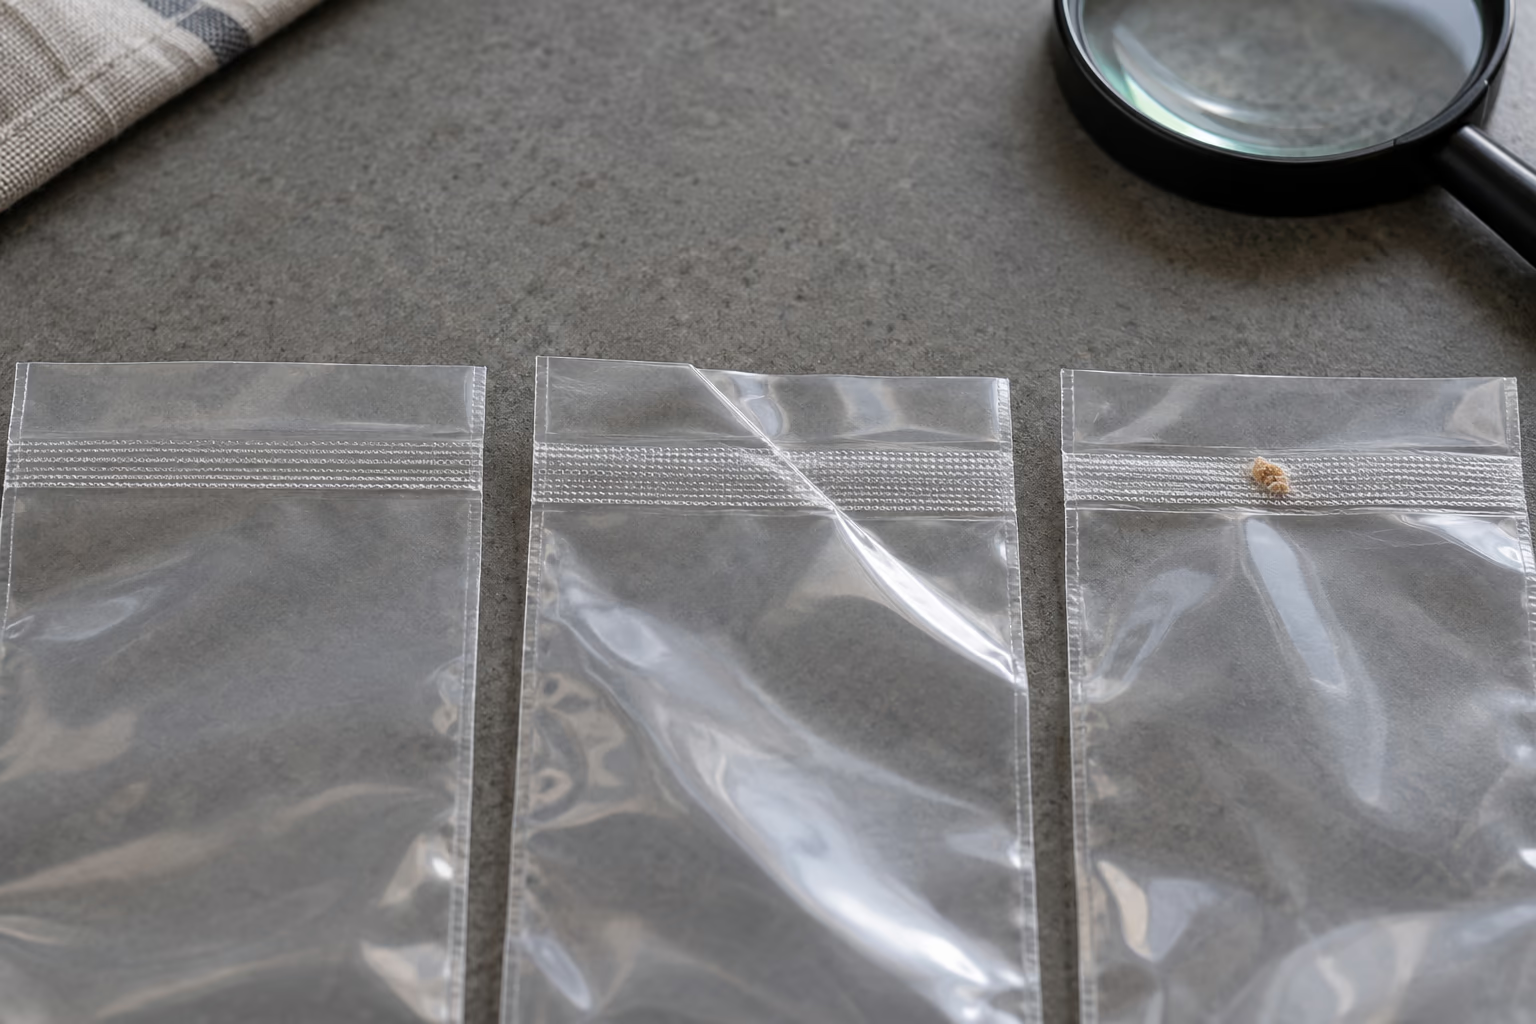
Suspendez la production lorsque les scellés s’ouvrent à plusieurs reprises, contiennent des lacunes ou échouent aux contrôles convenus. Conservez des échantillons et des réglages représentatifs ayant échoué, comparez un film approprié connu si le fabricant le permet et consultez le fournisseur au sujet des composants usés ou endommagés.
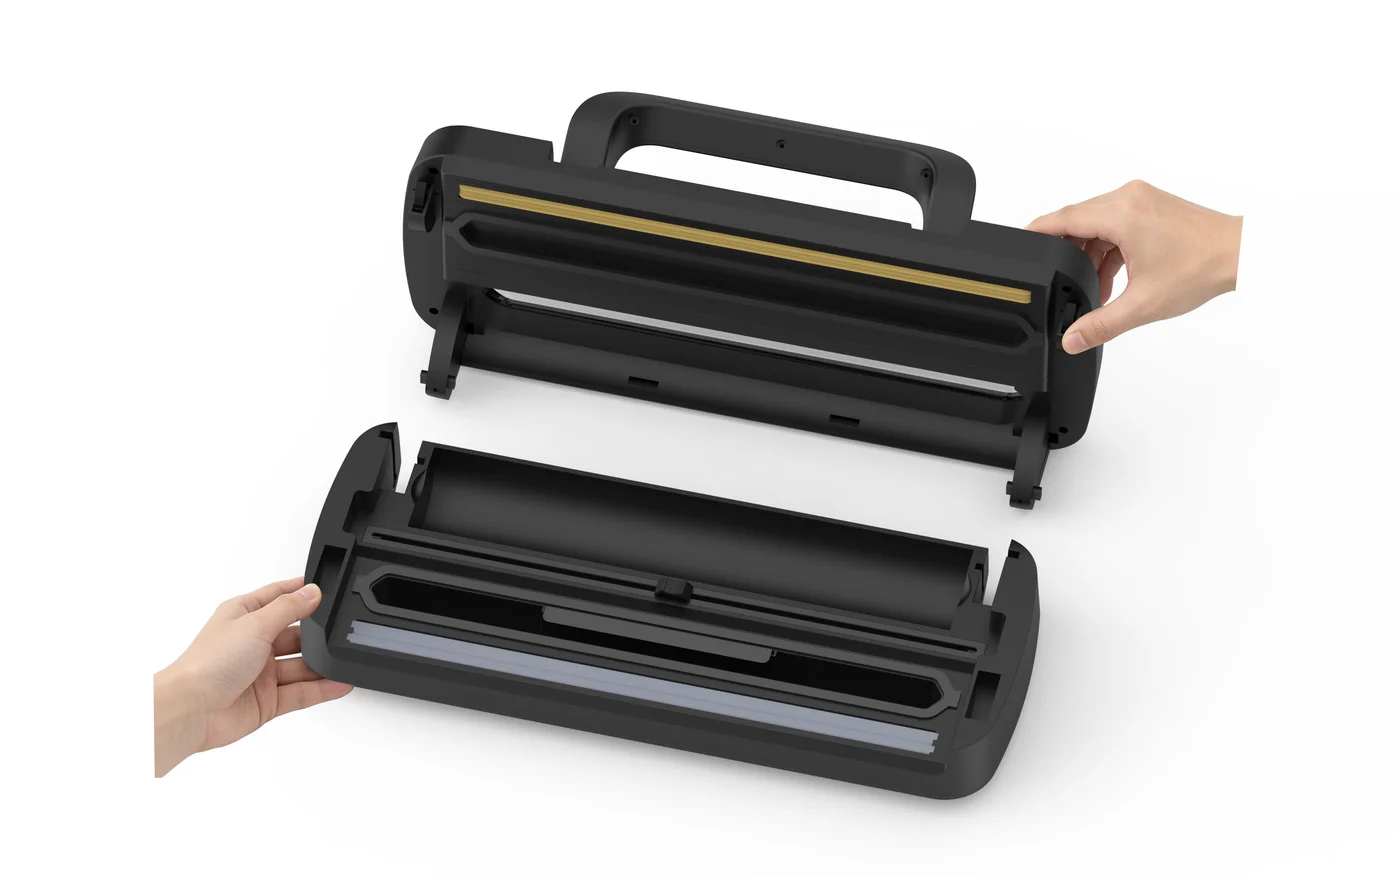
Nettoyez ou entretenez l’appareil uniquement conformément à ses instructions, avec l’appareil débranché et refroidi si nécessaire. Évitez les réparations électriques non approuvées ou le réglage de la barre chauffante. Utilisez le guide des problèmes courants d’étanchéité pour organiser l’enquête, puis vérifiez l’action corrective avec une autre exécution représentative.