新しく形成されたヒートシールされた継ぎ目は、冷却後の同じ継ぎ目よりも機械的負荷に対してより脆弱になる可能性があります。パウチを下から支え、縫い目を保護するために機械の指定された開封順序に従ってください。すべての真空パウチが持ち上げ、積み重ね、または輸送できる状態になることを証明する普遍的な秒数はありません。
シール不良の原因の 1 つは冷却です。汚染、折り目、フィルムの不一致、機械部品の損傷、および不適切なシールパラメータによっても、同様の症状が発生する可能性があります。真空が失われたすべてのパックを冷却の問題として診断するのではなく、プロセス全体を調査してください。
ヒートシール中に何が起こるか
熱、接触圧力、時間により、適合するシーラント表面が結合します。多くの真空パウチでは、ポリエチレンベースの内層がシール機能を提供し、他の層が異なる特性に寄与します。完全なフィルム構造によって、その処理ウィンドウが決まります。
ヒーターの設定、バーの表面温度、シール界面で実際に到達する温度は異なります。 PE が入っているすべてのパウチに一般的な温度範囲を適用しないでください。インパルス加熱装置と連続加熱装置では、プロセスを異なる方法で制御することもできます。
熱の入力が停止すると、シールされた継ぎ目と隣接するフィルムは熱を失います。直接の機械的負荷に対するホットシームの耐性は、冷却後の強度とは異なる場合があります。パウチを支えて、開ける手順に従います。冷却しても、適切に密閉されていない隙間を接合したり、継ぎ目にすでに閉じ込められている食べ物を除去したりすることはできません。
ホットタックと冷却シール強度
ホットタックは、シールが熱いうちに荷重に耐える能力を表します。冷却シール強度テストでは、別の状態を検査します。ある条件で良好に機能するフィルムが、別の条件でも自動的に同じように機能するとは限りません。
ASTM F1921/F1921M スコープ には、シールが周囲温度に達する前の実験室での測定が記載されています。それはこの区別を裏付けています。カウンタートップ型アプライアンスの普遍的な待ち時間を提供するものではありません。ここでは、その基準に準拠したテストを行っているとは主張しません。
ポリマーの構造、配合、冷却挙動はすべて結果に影響します。接合部を「完全に結晶化している」と表現することは実際的な視覚受容テストではなく、オペレータは接合部が固体に見えるからといって定格強度を推測することはできません。
3 つの異なる時間間隔を分離する
まず、一部の機械では、冷却または解放シーケンスの一部でクランプ圧力が保持されます。そのシーケンスとそのインジケーターの指示に従ってください。生産を促進するために、早めに蓋を無理に開けないでください。
第二に、新しくリリースされたパウチは、積み込み、縫い目で折り畳む、または積み重ねる前に、サポートされた取り扱いが必要な場合があります。特に充填されたパックが重い場合は、フィルムと製品を使用して取り扱い手順を決定してください。
第三に、家電製品では、蓄積された熱を制御するためにサイクル間の間隔が必要になる場合があります。この動作限界により、機械と繰り返しのシールの一貫性が保護されます。パウチの冷却要件とは異なります。ファンやインジケーターの消灯だけでは、特定のシール強度を証明することはできません。
たとえば、FoodSaver VS2100 命令 では、使用後のアプライアンスの一時停止が規定されています。このモデル固有の命令は、VANTASE モデルまたは別のアプライアンスの設定としてコピーしないでください。
早期の対応が重要な理由
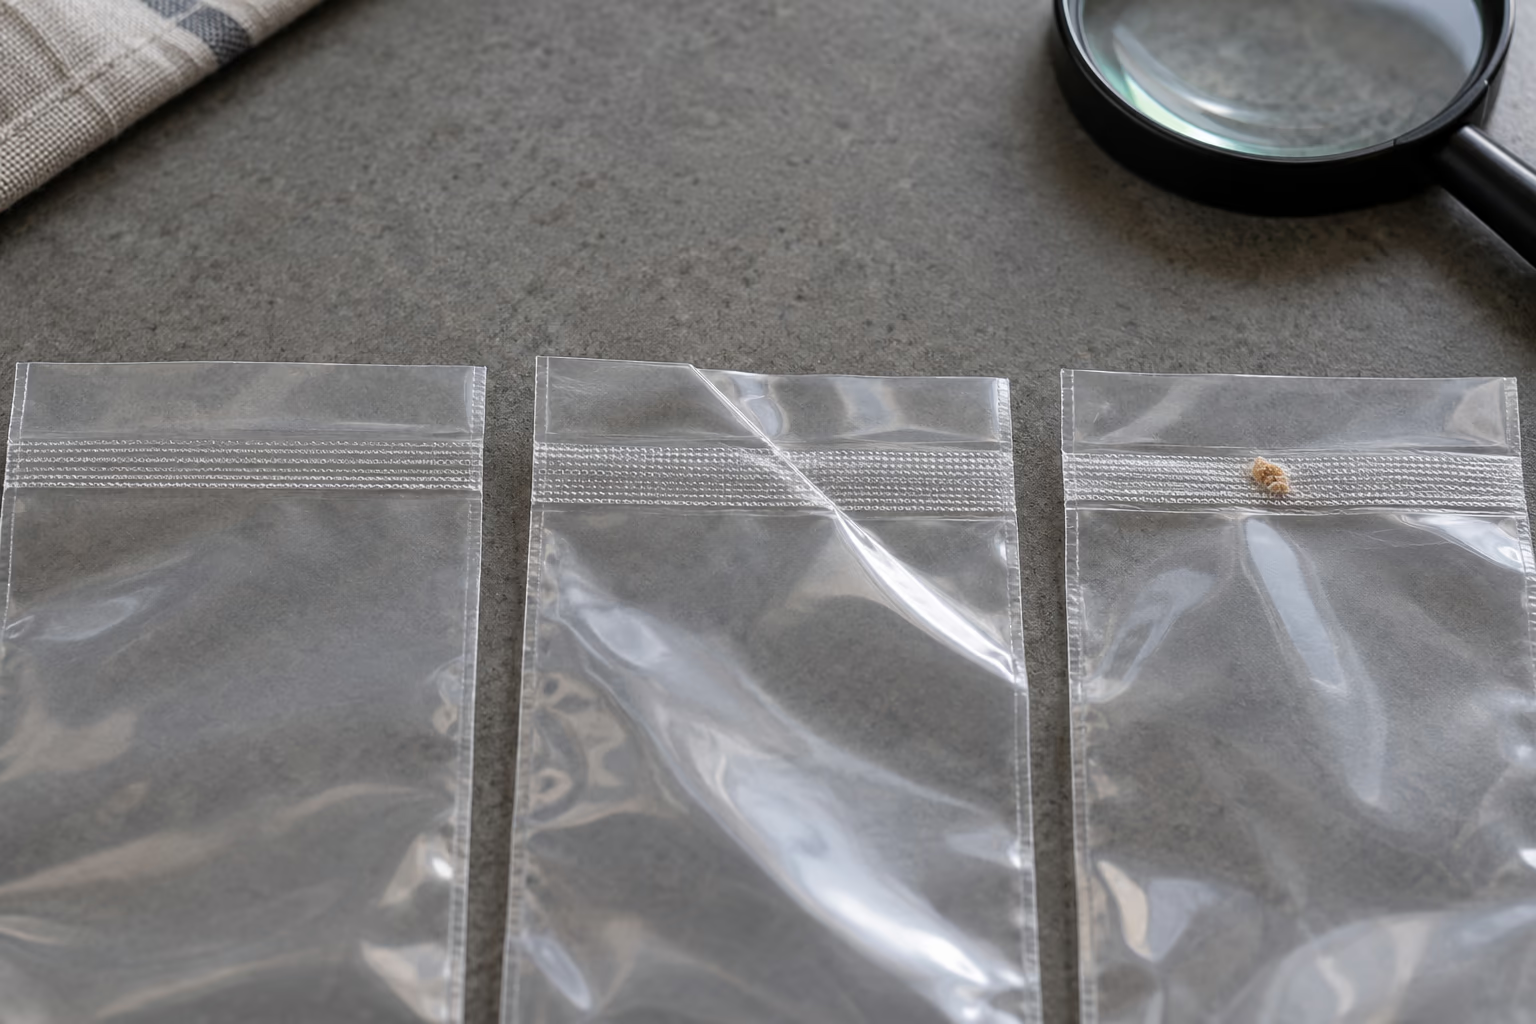
重いパックを作りたての首部分で引っ張ると、縫い目に直接力がかかります。きつい折り目、支えられていない内容物、または充填されたパウチの積み重ねも、不完全に安定化されたシールに負荷をかける可能性があります。接合部がすぐに開いたり、その後の取り扱い中に損傷が見られる場合があります。
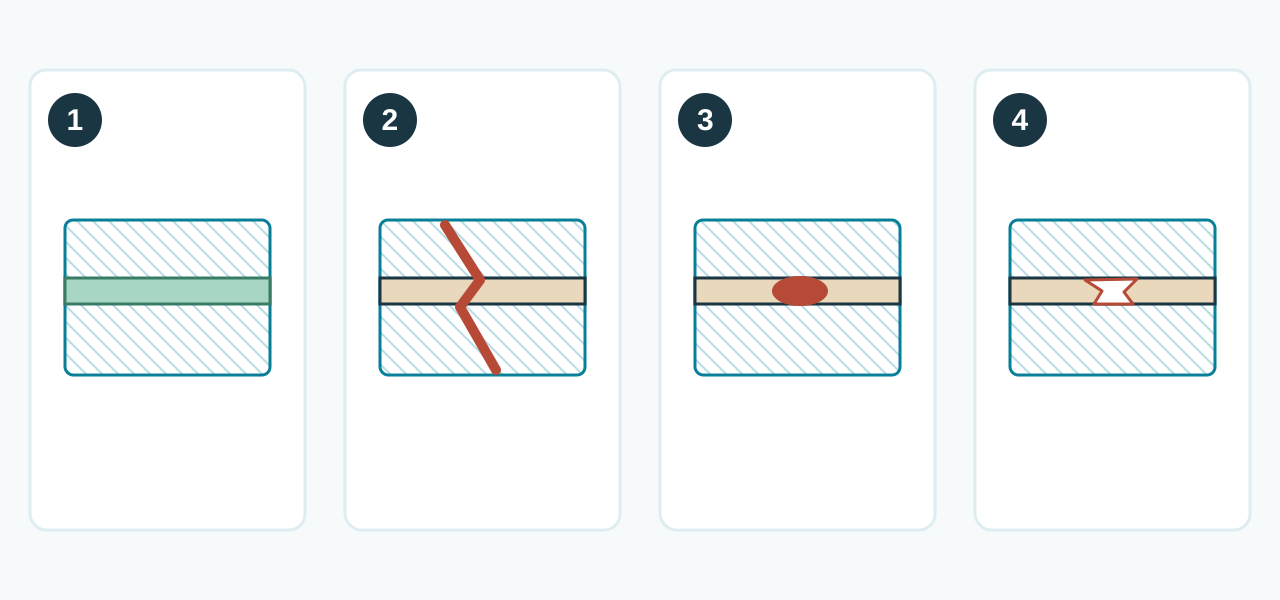
これらの観察は、機械の開封順序とパウチの下のサポートが適切かどうかを判断するのに役立ちます。これらは、後の漏れが微細な亀裂や特定の分子機構によって引き起こされたことを証明するものではありません。修正措置を選択する前に、汚れ、しわ、フィルムの切り込み、穴がないか確認してください。
フィルムと動作条件
材料の構造、シーラントの配合、ゲージ、シーリングエネルギー、クランプ圧力、機械の状態はすべて作業プロセスを変える可能性があります。全体の厚さだけでは、より高いヒーター温度や冷却時間の一定の割合の増加を規定するものではありません。
周囲条件やサイクルの繰り返しによっても結果が変化する可能性があります。許容可能な最初のパックは、ウォームアップしたマシンを表していない可能性があります。実際の製品重量、パウチ サイズ、フィルム バッチを使用して、指定されたデューティ サイクル内の初期サイクルと後期サイクルを比較します。
推奨されるシーリング ウィンドウについてはフィルムのサプライヤーに、互換性のある制御については機械のサプライヤーに問い合わせてください。必要なフィルムをこれらの制限内で一貫してシールできない場合は、未承認の遅延を無期限に追加するのではなく、互換性のあるパウチまたは機器構成を選択してください。
サンプルで取り扱い手順を確認
モデル、フィルムの仕様とロット、製品、設定、クランプ順序、サポート方法、計画された取り扱いステップの前の間隔を記録します。文書化されたマシンプロセスから始めて、目的のワークフローを通じて代表的なパックを評価します。
縫い目全体を検査し、定められた方法に基づいて適切な漏れと強度のチェックを行います。家庭での引っ張りテストでは重大な問題が明らかになる可能性がありますが、それは校正されたシール強度の測定ではありません。商業作業の責任ある梱包担当者または品質担当者と合格基準に同意します。
承認には、繰り返される生産サイクルと関連する輸送または保管のストレスを含めます。解凍しても生き残る 1 つの凍った水の袋が、すべてのシールが良好であることを証明するわけではありません。失敗した試験でも、冷却不足が原因であるとは一意に特定されません。
冷却は食品の取り扱いに適合する必要があります
袋が冷えるのを待つためだけに生鮮食品を室温に長時間放置しないでください。必要な冷却および保管条件を含め、製品の承認された食品安全プロセス内でのリリースおよびサポートの手順を整理します。
冷凍は弱いシールを修復するものではなく、冷蔵保管は適切なシールプロセスを置き換えることはできません。完成したパック、ラベル、保管ルート、温度制御を完全なシステムとして扱います。 真空シールと食品の保存期間を参照してください。
いつ停止して調査するか
シールが繰り返し開く場合、隙間がある場合、または合意されたチェックに合格しない場合は、生産を一時停止します。失敗した代表的なサンプルと設定を保存し、メーカーが許可している場合は既知の適切なフィルムを比較し、摩耗または損傷したコンポーネントについてサプライヤーに相談します。
アプライアンスの清掃や整備は、その指示に従ってのみ行い、必要に応じてユニットのプラグを抜き、冷却してください。未承認の電気修理やホットバー調整は避けてください。 一般的なシーリングの問題ガイド を使用して調査を整理し、別の代表的な実行で修正アクションを検証します。