Uma costura selada a quente recém-formada pode ser mais vulnerável a cargas mecânicas do que a mesma costura após o resfriamento. Apoie a bolsa por baixo e siga a sequência de abertura especificada pela máquina para proteger a costura. Não existe um número universal de segundos que prove que cada bolsa a vácuo está pronta para ser levantada, empilhada ou transportada.
O resfriamento é um possível contribuinte para uma falha na vedação. Contaminação, dobras, incompatibilidade de filme, peças de máquinas danificadas e parâmetros de vedação inadequados podem produzir sintomas semelhantes. Investigue todo o processo em vez de diagnosticar cada embalagem que perde vácuo como um problema de resfriamento.
O que acontece durante a selagem térmica
Calor, pressão de contato e tempo permitem a união de superfícies selantes compatíveis. Em muitas bolsas a vácuo, uma camada interna à base de polietileno fornece a função de vedação, enquanto outras camadas contribuem com propriedades diferentes. A construção completa do filme determina sua janela de processamento.
A configuração do aquecedor, a temperatura da superfície da barra e a temperatura realmente atingida na interface da vedação são quantidades diferentes. Não aplique uma faixa genérica de temperatura a cada bolsa contendo PE. Máquinas de impulso e de aquecimento contínuo também podem controlar o processo de maneira diferente.
Após a interrupção da entrada de calor, a costura selada e o filme adjacente perdem calor. A resistência da costura quente à carga mecânica imediata pode diferir da sua resistência após o resfriamento. Apoie a bolsa e siga a sequência de abertura. O resfriamento não pode unir uma lacuna que nunca foi vedada adequadamente ou remover alimentos já presos na costura.
Resistência de vedação a quente e resfriada
Hot tack descreve a capacidade de uma vedação resistir ao carregamento enquanto ainda está quente. Um teste de resistência à vedação resfriado examina uma condição diferente. Um filme que tem um bom desempenho em uma condição não tem automaticamente um desempenho idêntico na outra.
O Escopo ASTM F1921/F1921M descreve medições de laboratório antes que uma vedação atinja a temperatura ambiente. Apoia esta distinção; não fornece um tempo de espera universal para um aparelho de bancada. Nenhuma reivindicação de teste para esse padrão é feita aqui.
A estrutura do polímero, a formulação e o comportamento de resfriamento influenciam o resultado. Descrever uma junta como “totalmente cristalizada” não é um teste prático de aceitação visual, e um operador não pode inferir uma resistência nominal simplesmente porque uma costura parece sólida.
Separe três intervalos de tempo diferentes
Primeiro, algumas máquinas retêm a pressão de fixação durante parte da sequência de resfriamento ou liberação. Siga essa sequência e as instruções do indicador; não force a abertura da tampa mais cedo para acelerar a produção.
Em segundo lugar, a bolsa recém-lançada pode necessitar de um manuseamento apoiado antes de ser carregada, dobrada na costura ou empilhada. Determine esse procedimento de manuseio utilizando o filme e o produto, principalmente quando a embalagem cheia for pesada.
Terceiro, o aparelho pode exigir um intervalo entre os ciclos para controlar o calor acumulado. Esse limite operacional protege a máquina e a consistência repetida da vedação. Não é o mesmo que o requisito de resfriamento da bolsa. Um ventilador ou um indicador apagado não prova, por si só, uma resistência de vedação específica.
Por exemplo, o Instruções FoodSaver VS2100 prescreve uma pausa no aparelho após o uso. Essa instrução específica do modelo não deve ser copiada como configuração para um modelo VANTASE ou outro dispositivo.
Por que o tratamento antecipado pode ser importante
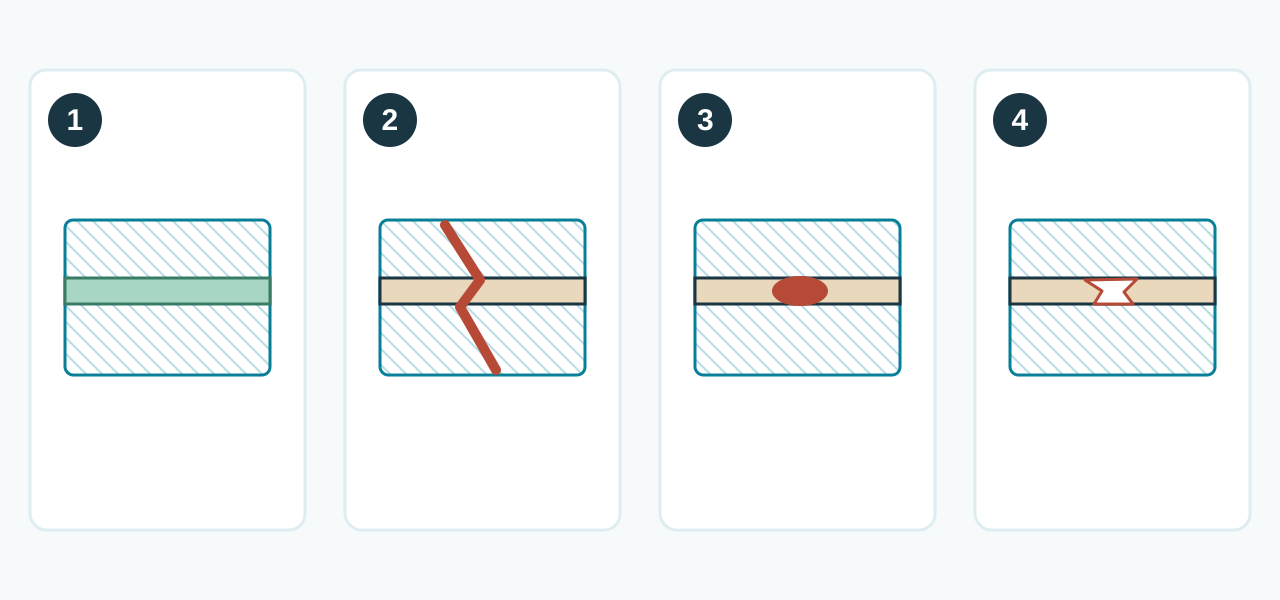
Puxar uma mochila pesada pelo pescoço recém-feito aplica força diretamente na costura. Dobras apertadas, conteúdos sem suporte ou uma pilha de bolsas cheias também podem carregar uma vedação estabilizada de forma incompleta. Uma junta pode abrir imediatamente ou apresentar danos durante o manuseio posterior.
Estas observações ajudam a determinar se a sequência de abertura da máquina e o suporte por baixo da bolsa são adequados. Eles não provam que um vazamento posterior tenha sido causado por fraturas microscópicas ou por um mecanismo molecular específico. Verifique se há contaminação, enrugamento, filme cortado e perfurações antes de escolher uma ação corretiva.
Filme e condições operacionais
A estrutura do material, a formulação do selante, o medidor, a energia de vedação, a pressão da braçadeira e a condição da máquina podem alterar o processo de trabalho. A espessura total por si só não prescreve uma temperatura mais alta do aquecedor ou um aumento percentual fixo no tempo de resfriamento.
As condições ambientais e os ciclos repetidos também podem alterar o resultado. Um primeiro pacote aceitável pode não representar a máquina aquecida. Compare os ciclos iniciais e posteriores dentro do ciclo de trabalho especificado, usando o peso real do produto, o tamanho da bolsa e o lote de filme.
Peça ao fornecedor do filme a janela de vedação recomendada e ao fornecedor da máquina os controles compatíveis. Se o filme necessário não puder ser selado de forma consistente dentro desses limites, selecione uma bolsa ou configuração de equipamento compatível em vez de adicionar atrasos não aprovados indefinidamente.
Confirme um procedimento de manuseio com amostras
Registre o modelo, especificação e lote do filme, produto, configurações, sequência de fixação, método de suporte e intervalo antes da etapa planejada de manuseio. Comece com o processo documentado da máquina e depois avalie os pacotes representativos através do fluxo de trabalho pretendido.
Inspecione toda a costura e use as verificações apropriadas de vazamento e resistência de acordo com um método definido. Um teste de reboque doméstico pode revelar um problema grave, mas não é uma medição calibrada da resistência da vedação. Acordar os critérios de aceitação com o responsável pela embalagem ou pessoal de qualidade para trabalhos comerciais.
Incluir ciclos de produção repetidos e as tensões relevantes de transporte ou armazenamento na aprovação. Uma única bolsa de água congelada que sobrevive ao descongelamento não prova que todos os selos são bons. Uma tentativa fracassada também não identifica exclusivamente o resfriamento insuficiente como a causa.
O resfriamento deve ser adequado ao manuseio de alimentos
Não deixe alimentos perecíveis em temperatura ambiente por um longo período apenas para esperar que o saco esfrie. Organize as etapas de liberação e suporte dentro do processo de segurança alimentar aprovado do produto, incluindo as condições necessárias de resfriamento e armazenamento.
O congelamento não é um reparo para uma vedação fraca e o armazenamento refrigerado não pode substituir um processo de vedação adequado. Trate a embalagem finalizada, o rótulo, a rota de armazenamento e os controles de temperatura como um sistema completo; consulte selagem a vácuo e vida útil dos alimentos.
Quando parar e investigar
Pause a produção quando os selos abrirem repetidamente, contiverem lacunas ou falharem nas verificações acordadas. Preserve amostras e configurações representativas que falharam, compare um filme conhecido como adequado, se o fabricante permitir, e consulte o fornecedor sobre componentes desgastados ou danificados.
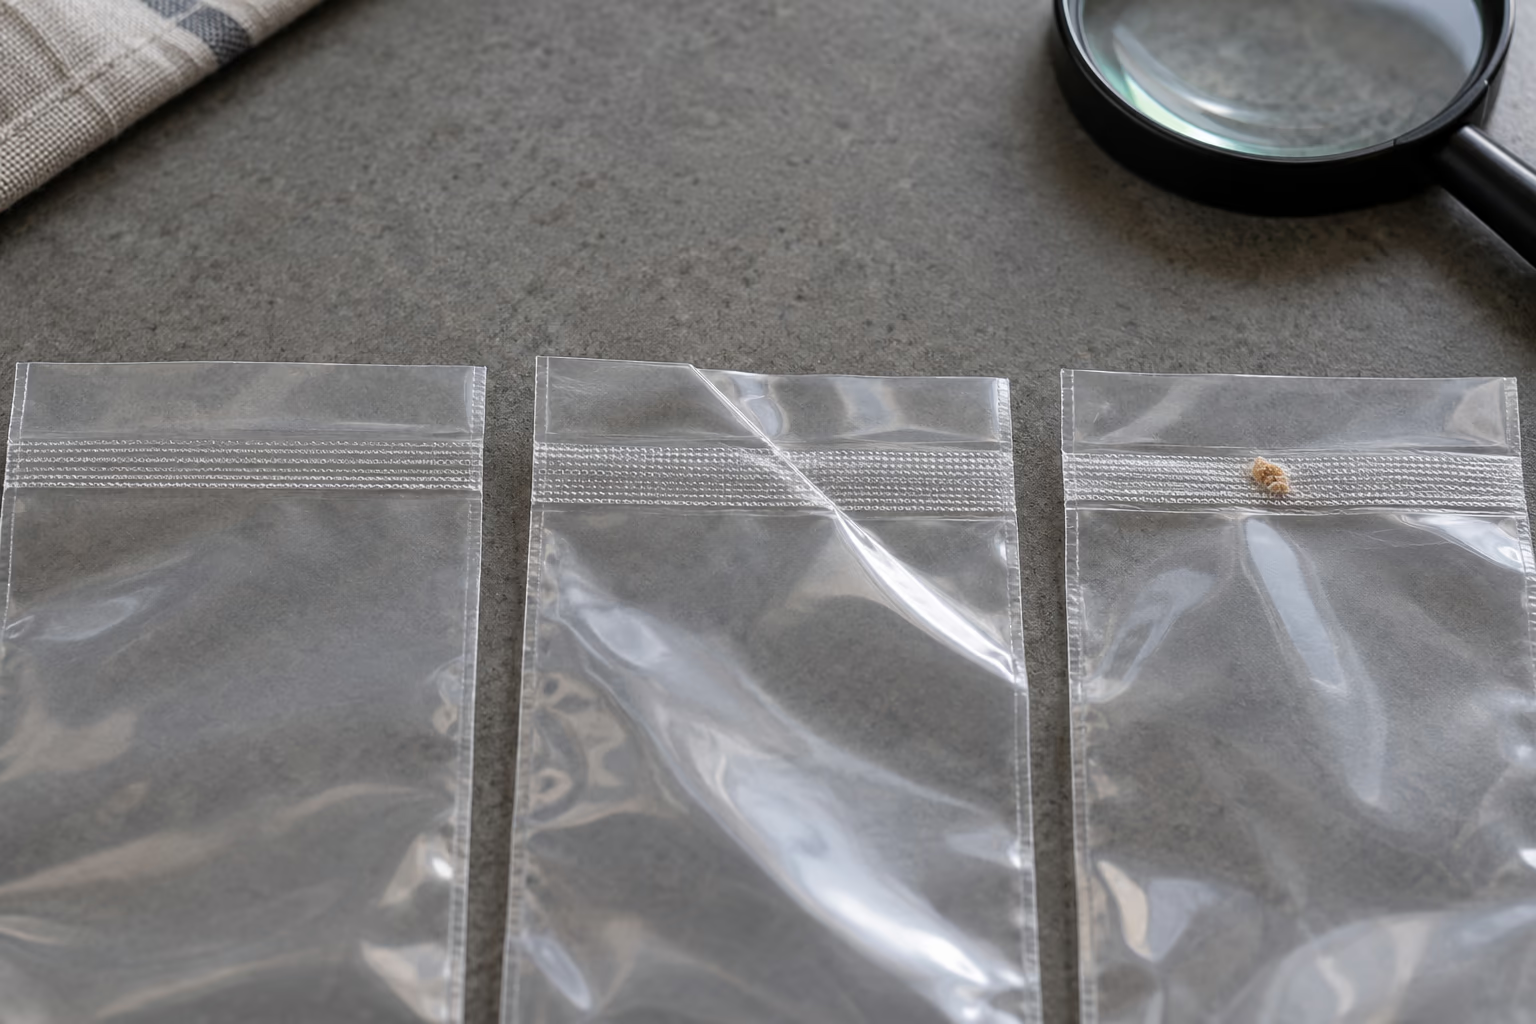
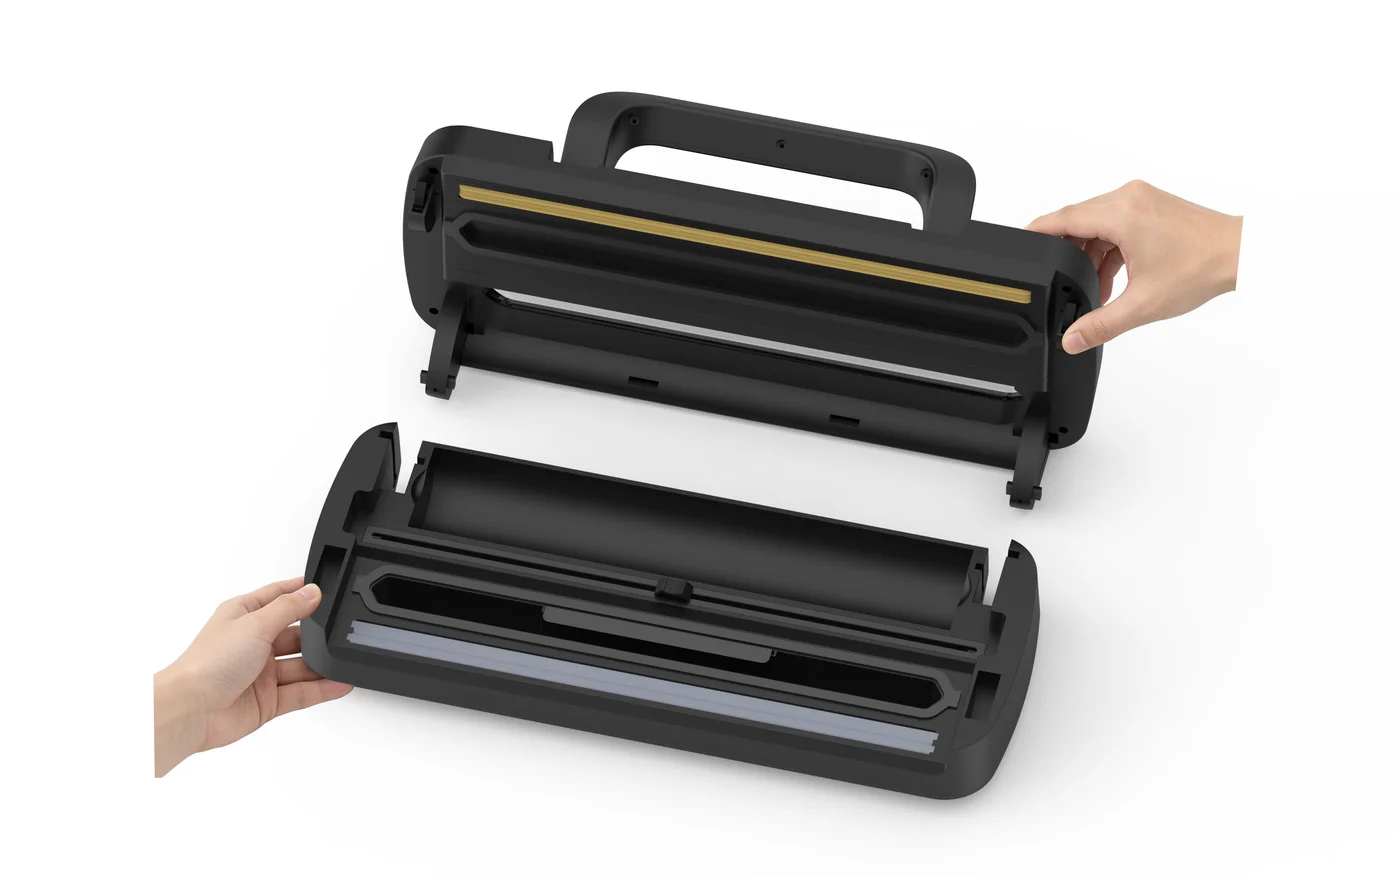
Limpe ou faça manutenção no aparelho somente de acordo com as instruções, com a unidade desconectada e resfriada quando necessário. Evite reparos elétricos não aprovados ou ajustes de barra quente. Use o guia de problemas comuns de vedação para organizar a investigação e, em seguida, verifique a ação corretiva com outra execução representativa.