Una giunzione termosaldata appena formata può essere più vulnerabile al carico meccanico rispetto alla stessa giunzione dopo il raffreddamento. Sostenere la busta da sotto e seguire la sequenza di apertura specificata dalla macchina per proteggere la cucitura. Non esiste un numero universale di secondi che dimostri che ogni busta sottovuoto è pronta per essere sollevata, impilata o trasportata.
Il raffreddamento è uno dei possibili fattori che contribuiscono al fallimento della tenuta. Contaminazione, pieghe, disallineamento della pellicola, parti danneggiate della macchina e parametri di saldatura inadeguati possono produrre sintomi simili. Esaminare l’intero processo anziché diagnosticare ogni confezione che perde il vuoto come un problema di raffreddamento.
Cosa succede durante la termosaldatura
Il calore, la pressione di contatto e il tempo consentono alle superfici sigillanti compatibili di aderire. In molte buste sottovuoto, uno strato interno a base di polietilene svolge la funzione di sigillatura, mentre altri strati contribuiscono con proprietà diverse. La struttura completa della pellicola determina la sua finestra di lavorazione.
L’impostazione del riscaldatore, la temperatura della superficie della barra e la temperatura effettivamente raggiunta all’interfaccia della guarnizione sono quantità diverse. Non applicare un intervallo di temperatura generico a ogni busta contenente PE. Anche le macchine a impulso e a riscaldamento continuo possono controllare il processo in modo diverso.
Una volta interrotto l’apporto di calore, la giunzione sigillata e la pellicola adiacente perdono calore. La resistenza della cucitura calda al carico meccanico immediato può differire dalla sua resistenza dopo il raffreddamento. Sostenere la busta e seguire la sequenza di apertura. Il raffreddamento non può unire uno spazio che non è mai stato sigillato correttamente o rimuovere il cibo già intrappolato nella giuntura.
Adesione a caldo e resistenza della sigillatura a freddo
L’adesività a caldo descrive la capacità di un sigillo di resistere al carico mentre è ancora caldo. Un test di resistenza della tenuta raffreddato esamina una condizione diversa. Un film che funziona bene in una condizione non funziona automaticamente allo stesso modo nell’altra.
Lo Mirino ASTM F1921/F1921M descrive la misurazione di laboratorio prima che una guarnizione raggiunga la temperatura ambiente. Supporta questa distinzione; non fornisce un tempo di attesa universale per un apparecchio da banco. In questa sede non viene avanzata alcuna pretesa di test secondo tale standard.
La struttura del polimero, la formulazione e il comportamento di raffreddamento influenzano tutti il risultato. Descrivere un giunto come “completamente cristallizzato” non è un test pratico di accettazione visiva e un operatore non può dedurre una resistenza nominale semplicemente perché una giuntura sembra solida.
Separa tre intervalli di tempo diversi
Innanzitutto, alcune macchine mantengono la pressione di bloccaggio durante parte della sequenza di raffreddamento o rilascio. Seguire la sequenza e le istruzioni relative all’indicatore; non forzare l’apertura anticipata del coperchio per accelerare la produzione.
In secondo luogo, la busta appena rilasciata potrebbe richiedere una movimentazione assistita prima di essere caricata, piegata in corrispondenza della cucitura o impilata. Determinare la procedura di movimentazione utilizzando la pellicola e il prodotto, soprattutto quando la confezione piena è pesante.
In terzo luogo, l’apparecchio potrebbe richiedere un intervallo tra i cicli per controllare il calore accumulato. Questo limite operativo protegge la macchina e la consistenza della sigillatura ripetuta. Non corrisponde al requisito di raffreddamento della busta. Un ventilatore o un indicatore spento non dimostrano di per sé una particolare resistenza alla tenuta.
Ad esempio, lo FoodSaver VS2100 istruzioni prescrive una pausa per l’apparecchio dopo l’uso. Tali istruzioni specifiche del modello non devono essere copiate come impostazione per un modello VANTASE o un altro elettrodomestico.
Perché la gestione precoce può essere importante
Tirare uno zaino pesante per il collo appena fatto esercita la forza direttamente sulla cucitura. Anche pieghe strette, contenuti non supportati o una pila di buste piene possono caricare un sigillo non completamente stabilizzato. Un giunto può aprirsi immediatamente o mostrare danni durante la successiva manipolazione.
Queste osservazioni aiutano a determinare se la sequenza di apertura della macchina e il supporto sotto la busta sono adatti. Non provano che una successiva perdita sia stata causata da fratture microscopiche o da un particolare meccanismo molecolare. Verificare la presenza di contaminazioni, grinze, pellicole tagliate e forature prima di scegliere un’azione correttiva.
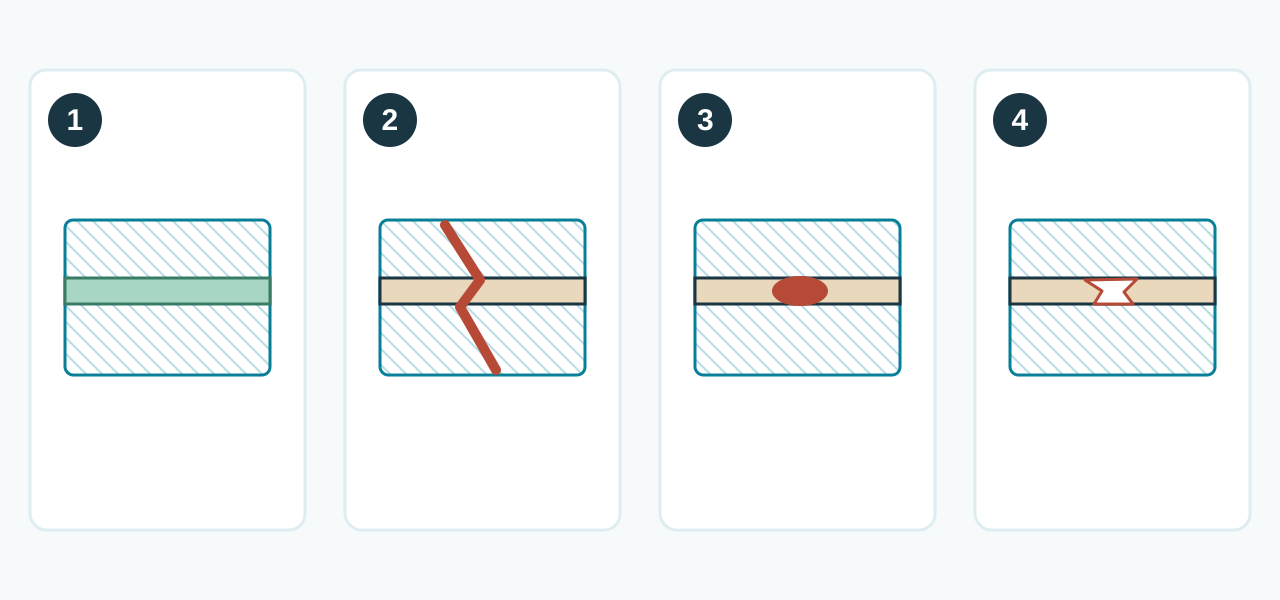
Pellicola e condizioni operative
La struttura del materiale, la formulazione del sigillante, il calibro, l’energia di tenuta, la pressione della fascetta e le condizioni della macchina possono modificare il processo di lavoro. Lo spessore complessivo da solo non prescrive una temperatura del riscaldatore più elevata o un aumento percentuale fisso del tempo di raffreddamento.
Anche le condizioni ambientali e i cicli ripetuti possono alterare il risultato. Un primo pacco accettabile potrebbe non rappresentare la macchina riscaldata. Confronta i cicli iniziali e successivi all’interno del ciclo di lavoro specificato, utilizzando il peso effettivo del prodotto, le dimensioni della busta e il lotto di pellicola.
Chiedere al fornitore della pellicola la finestra di sigillatura consigliata e al fornitore della macchina i controlli compatibili. Se la pellicola richiesta non può essere sigillata in modo coerente entro tali limiti, seleziona una busta o una configurazione dell’attrezzatura compatibile anziché aggiungere ritardi non approvati all’infinito.
Confermare una procedura di manipolazione con i campioni
Registrare il modello, le specifiche e il lotto della pellicola, il prodotto, le impostazioni, la sequenza di bloccaggio, il metodo di supporto e l’intervallo prima della fase di movimentazione pianificata. Inizia con il processo della macchina documentato, quindi valuta le confezioni rappresentative attraverso il flusso di lavoro previsto.
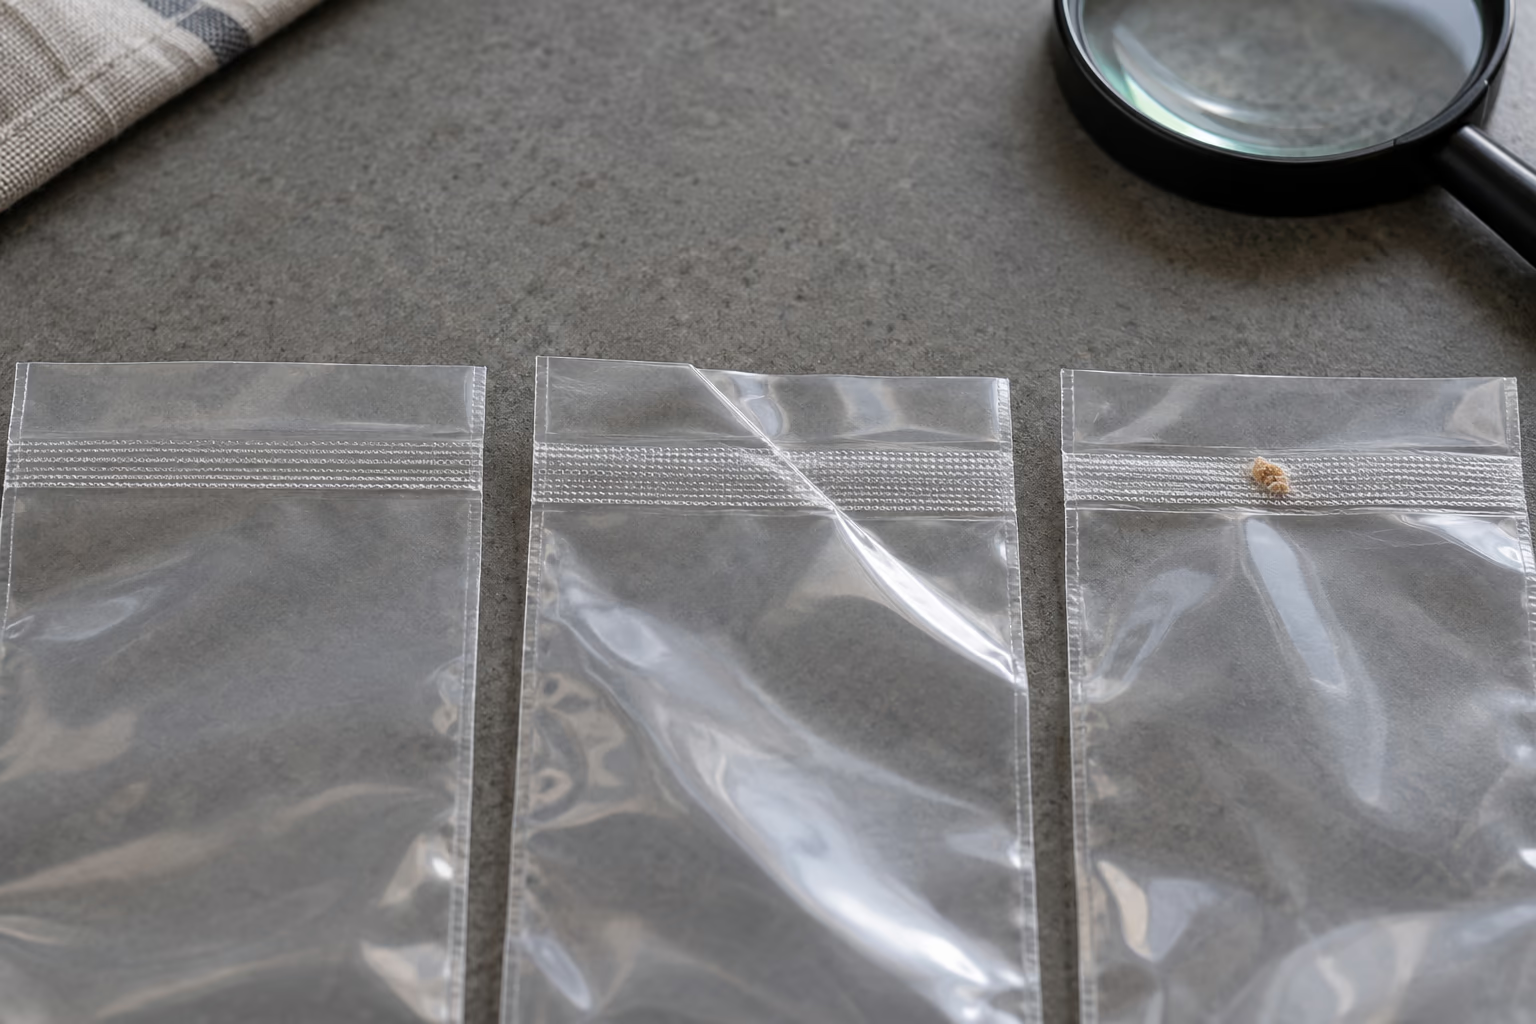
Ispezionare l’intera giuntura e utilizzare i controlli appropriati di tenuta e resistenza secondo un metodo definito. Un test di rimorchio domestico può rivelare un problema grave, ma non è una misurazione calibrata della resistenza della tenuta. Concordare i criteri di accettazione con il responsabile dell’imballaggio o con il personale addetto alla qualità per il lavoro commerciale.
Includere nell’approvazione i cicli produttivi ripetuti e i relativi stress di trasporto o stoccaggio. Una singola busta di acqua ghiacciata che sopravvive allo scongelamento non dimostra che ogni sigillatura sia buona. Inoltre, uno studio fallito non identifica in modo univoco come causa il raffreddamento insufficiente.
Il raffreddamento deve adattarsi alla manipolazione degli alimenti
Non lasciare gli alimenti deperibili a temperatura ambiente per un periodo prolungato semplicemente aspettando che il sacchetto si raffreddi. Organizzare le fasi di rilascio e supporto all’interno del processo di sicurezza alimentare approvato del prodotto, comprese le condizioni di raffreddamento e conservazione richieste.
Il congelamento non è una riparazione per una tenuta debole e la conservazione a freddo non può sostituire un processo di tenuta adeguato. Trattare la confezione finita, l’etichetta, il percorso di conservazione e i controlli della temperatura come un sistema completo; vedere sigillatura sottovuoto e durata di conservazione degli alimenti.
Quando fermarsi e indagare
Sospendere la produzione quando i sigilli si aprono ripetutamente, contengono spazi vuoti o non superano i controlli concordati. Conservare campioni e impostazioni rappresentativi non riusciti, confrontare una pellicola adatta se il produttore lo consente e consultare il fornitore in caso di componenti usurati o danneggiati.
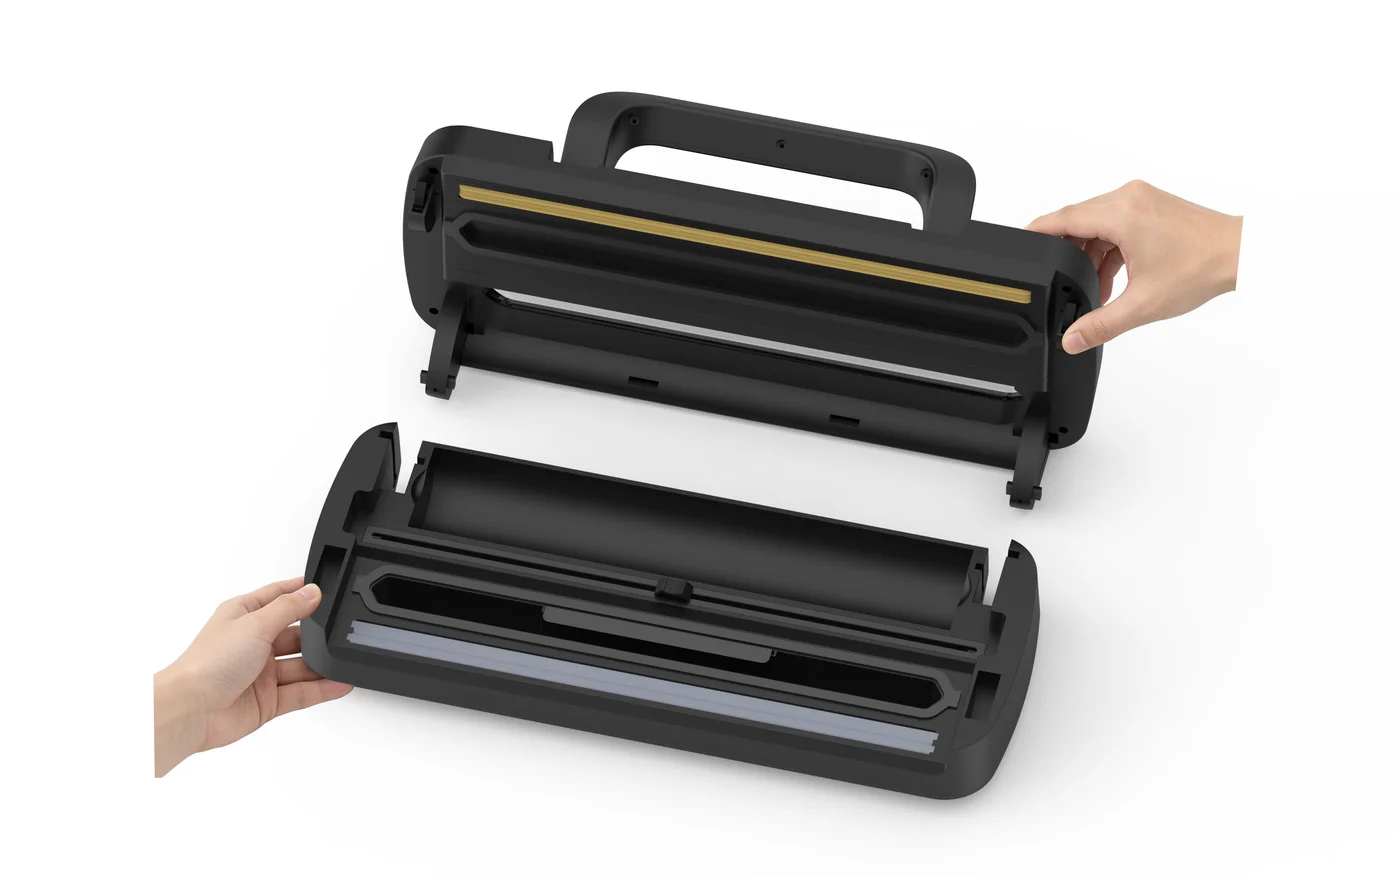
Pulire o eseguire la manutenzione dell’apparecchio solo secondo le relative istruzioni, con l’unità scollegata e raffreddata ove necessario. Evitare riparazioni elettriche o regolazioni della barra calda non approvate. Utilizzare Guida ai problemi di tenuta comuni per organizzare l’indagine, quindi verificare l’azione correttiva con un’altra esecuzione rappresentativa.