Una costura termosellada recién formada puede ser más vulnerable a la carga mecánica que la misma costura después de enfriarse. Sostenga la bolsa desde abajo y siga la secuencia de apertura especificada por la máquina para proteger la costura. No existe un número universal de segundos que demuestre que cada bolsa de vacío está lista para levantarse, apilarse o transportarse.
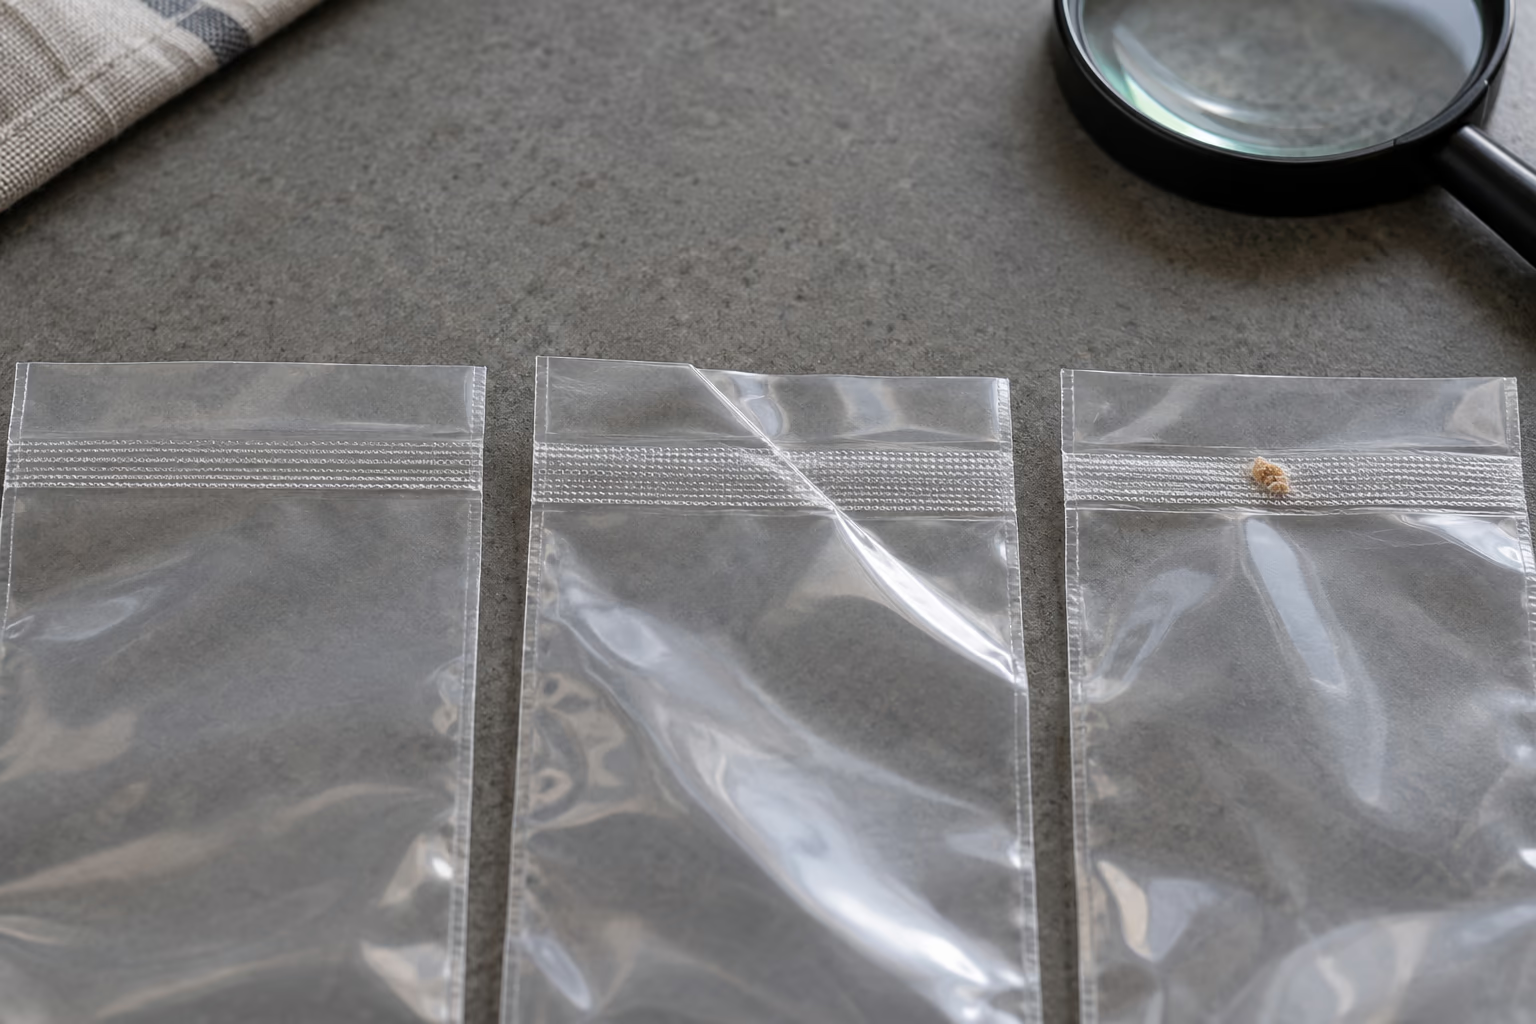
El enfriamiento es un posible contribuyente a un sello defectuoso. La contaminación, los pliegues, la falta de coincidencia de las películas, las piezas de la máquina dañadas y los parámetros de sellado inadecuados pueden producir síntomas similares. Investigue todo el proceso en lugar de diagnosticar cada paquete que pierde vacío como un problema de enfriamiento.
¿Qué sucede durante el termosellado?
El calor, la presión de contacto y el tiempo permiten que se unan superficies selladoras compatibles. En muchas bolsas de vacío, una capa interior a base de polietileno proporciona la función de sellado, mientras que otras capas aportan propiedades diferentes. La construcción completa de la película determina su ventana de procesamiento.
El ajuste del calentador, la temperatura de la superficie de la barra y la temperatura realmente alcanzada en la interfaz del sello son cantidades diferentes. No aplique un rango de temperatura genérico a cada bolsa que contenga PE. Las máquinas de calentamiento continuo y por impulsos también pueden controlar el proceso de forma diferente.
Una vez que se detiene la entrada de calor, la costura sellada y la película adyacente pierden calor. La resistencia de la costura caliente a la carga mecánica inmediata puede diferir de su resistencia después del enfriamiento. Apoye la bolsa y siga la secuencia de apertura. El enfriamiento no puede unir un espacio que nunca se selló adecuadamente ni eliminar los alimentos que ya están atrapados en la costura.
Fuerza del sello en caliente y enfriado
Hot tack describe la capacidad de un sello para resistir la carga mientras aún está caliente. Una prueba de resistencia del sello enfriada examina una condición diferente. Una película que funciona bien en una condición no funciona automáticamente de manera idéntica en la otra.
El Alcance ASTM F1921/F1921M describe la medición de laboratorio antes de que un sello alcance la temperatura ambiente. Apoya esta distinción; no proporciona un tiempo de espera universal para un electrodoméstico de encimera. Aquí no se hace ninguna afirmación de haber realizado pruebas según ese estándar.
La estructura del polímero, la formulación y el comportamiento de enfriamiento influyen en el resultado. Describir una unión como “completamente cristalizada” no es una prueba de aceptación visual práctica, y un operador no puede inferir una resistencia nominal simplemente porque una costura parece sólida.
Separe tres intervalos de tiempo diferentes
Primero, algunas máquinas retienen la presión de sujeción durante parte de la secuencia de enfriamiento o liberación. Siga esa secuencia y las instrucciones de su indicador; No fuerce la tapa para abrirla antes de tiempo para acelerar la producción.
En segundo lugar, es posible que la bolsa recién lanzada necesite un manejo con apoyo antes de cargarla, doblarla por la costura o apilarla. Determine ese procedimiento de manipulación utilizando la película y el producto, especialmente cuando el paquete lleno es pesado.
En tercer lugar, el aparato puede requerir un intervalo entre ciclos para controlar el calor acumulado. Ese límite operativo protege la máquina y la consistencia repetida del sellado. No es lo mismo que el requisito de enfriamiento de la bolsa. Un ventilador o un indicador apagado no demuestran por sí solos una resistencia de sellado particular.
Por ejemplo, el Instrucciones de FoodSaver VS2100 prescribe una pausa del aparato después de su uso. Esa instrucción específica del modelo no debe copiarse como configuración para un modelo VANTASE u otro electrodoméstico.
Por qué puede ser importante el manejo temprano
Tirar de una mochila pesada por su cuello recién hecho ejerce fuerza directamente sobre la costura. Los pliegues apretados, el contenido sin soporte o una pila de bolsas llenas también pueden cargar un sello no completamente estabilizado. Una junta puede abrirse inmediatamente o mostrar daños durante una manipulación posterior.
Estas observaciones ayudan a determinar si la secuencia de apertura de la máquina y el soporte debajo de la bolsa son adecuados. No prueban que una fuga posterior haya sido causada por fracturas microscópicas o por un mecanismo molecular particular. Verifique si hay contaminación, arrugas, películas cortadas y perforaciones antes de elegir una acción correctiva.
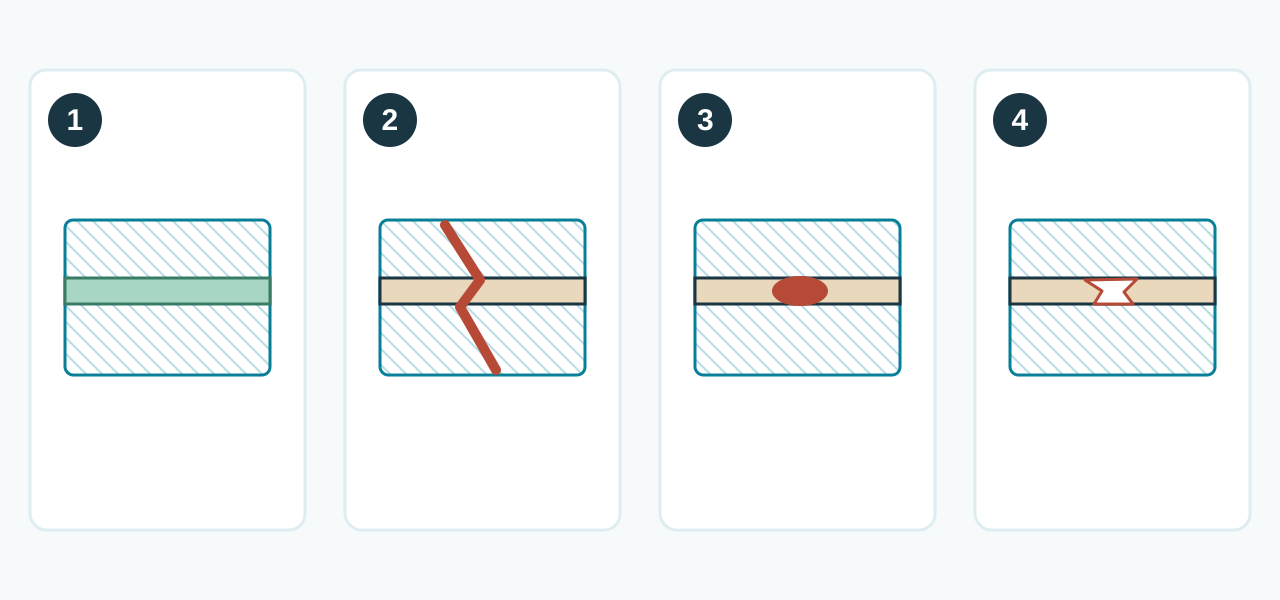
Película y condiciones de funcionamiento
La estructura del material, la formulación del sellador, el calibre, la energía de sellado, la presión de sujeción y el estado de la máquina pueden cambiar el proceso de trabajo. El espesor total por sí solo no prescribe una temperatura más alta del calentador o un aumento porcentual fijo en el tiempo de enfriamiento.
Las condiciones ambientales y los ciclos repetidos también pueden alterar el resultado. Es posible que un primer paquete aceptable no represente la máquina calentada. Compare los ciclos temprano y posterior dentro del ciclo de trabajo especificado, utilizando el peso real del producto, el tamaño de la bolsa y el lote de película.
Pregunte al proveedor de la película cuál es la ventana de sellado recomendada y al proveedor de la máquina cuáles son los controles compatibles. Si la película requerida no se puede sellar consistentemente dentro de esos límites, seleccione una bolsa o configuración de equipo compatible en lugar de agregar retrasos no aprobados indefinidamente.
Confirmar un procedimiento de manipulación con muestras
Registre el modelo, especificación y lote de la película, producto, configuración, secuencia de sujeción, método de soporte e intervalo antes del paso de manipulación planificado. Comience con el proceso de la máquina documentado y luego evalúe los paquetes representativos a través del flujo de trabajo previsto.
Inspeccione toda la costura y utilice las comprobaciones adecuadas de fugas y resistencia según un método definido. Una prueba de tirón doméstica puede revelar un problema grave, pero no es una medida calibrada de la fuerza del sello. Acordar criterios de aceptación con el responsable de embalaje o personal de calidad para trabajos comerciales.
Incluir en la aprobación los ciclos de producción repetidos y las tensiones de transporte o almacenamiento pertinentes. Una sola bolsa de agua congelada que sobreviva al descongelamiento no demuestra que todos los sellos sean buenos. Una prueba fallida tampoco identifica de manera única el enfriamiento insuficiente como la causa.
El enfriamiento debe adaptarse a la manipulación de alimentos
No deje alimentos perecederos a temperatura ambiente durante un período prolongado simplemente para esperar a que la bolsa se enfríe. Organice la liberación y los pasos de apoyo dentro del proceso de seguridad alimentaria aprobado del producto, incluidas las condiciones requeridas de enfriamiento y almacenamiento.
La congelación no repara un sello débil y el almacenamiento en frío no puede reemplazar un proceso de sellado adecuado. Trate el paquete terminado, la etiqueta, la ruta de almacenamiento y los controles de temperatura como un sistema completo; ver Sellado al vacío y vida útil de los alimentos..
Cuándo detenerse e investigar
Pausar la producción cuando los sellos se abran repetidamente, contengan espacios o no pasen las comprobaciones acordadas. Conserve muestras y configuraciones representativas fallidas, compare una película adecuada conocida si el fabricante lo permite y consulte al proveedor sobre componentes desgastados o dañados.
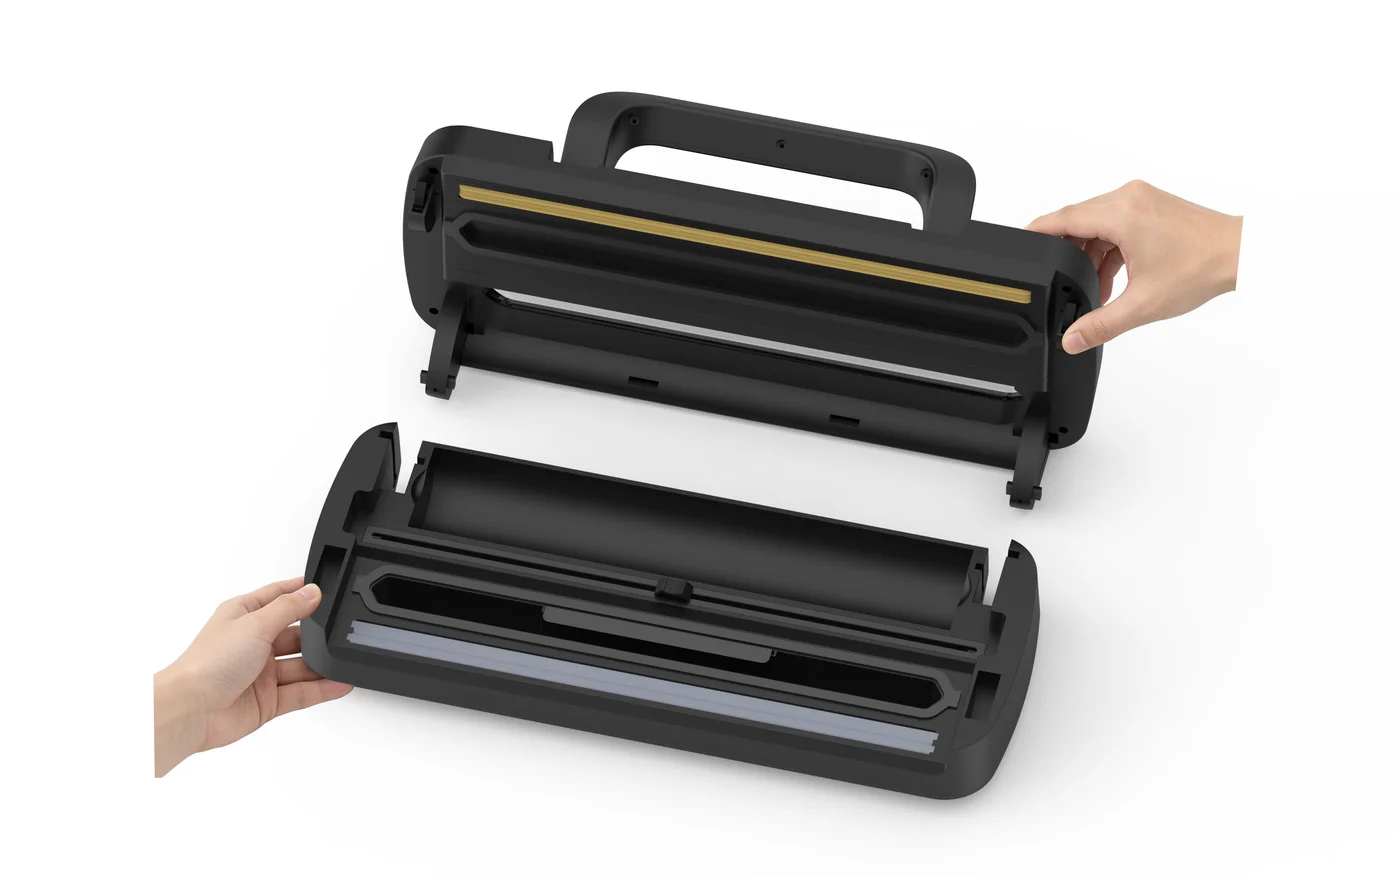
Limpie o dé servicio al aparato únicamente según sus instrucciones, con la unidad desenchufada y enfriada cuando sea necesario. Evite reparaciones eléctricas o ajustes de la barra caliente no aprobados. Utilice el guía de problemas comunes de sellado para organizar la investigación y luego verifique la acción correctiva con otro representante.