Nowo utworzony szew zgrzewany może być bardziej podatny na obciążenia mechaniczne niż ten sam szew po schłodzeniu. Podeprzyj woreczek od spodu i postępuj zgodnie z sekwencją otwierania określoną przez maszynę, aby zabezpieczyć szew. Nie ma uniwersalnej liczby sekund, która potwierdzałaby, że każdy worek próżniowy jest gotowy do podniesienia, ułożenia w stos lub transportu.
Chłodzenie jest jedną z możliwych przyczyn uszkodzenia uszczelnienia. Zanieczyszczenia, fałdy, niedopasowanie folii, uszkodzone części maszyn i niewłaściwe parametry uszczelnienia mogą powodować podobne objawy. Zamiast diagnozować każde opakowanie, w którym następuje utrata próżni, należy zbadać cały proces jako problem z chłodzeniem.
Co się dzieje podczas zgrzewania
Ciepło, nacisk kontaktowy i czas umożliwiają połączenie kompatybilnych powierzchni uszczelniających. W wielu workach próżniowych wewnętrzna warstwa na bazie polietylenu pełni funkcję uszczelniającą, podczas gdy inne warstwy mają inne właściwości. Pełna konstrukcja folii determinuje okno jej obróbki.
Ustawienie grzałki, temperatura powierzchni pręta i temperatura faktycznie osiągnięta na styku uszczelnienia to różne wielkości. Nie należy stosować ogólnego zakresu temperatur do każdego woreczka zawierającego PE. Maszyny z ogrzewaniem impulsowym i ogrzewanym w sposób ciągły mogą również kontrolować proces w różny sposób.
Po ustaniu dopływu ciepła zgrzany szew i przylegająca folia tracą ciepło. Wytrzymałość gorącego szwu na natychmiastowe obciążenie mechaniczne może różnić się od jego wytrzymałości po schłodzeniu. Podeprzyj torebkę i postępuj zgodnie z sekwencją otwierania. Chłodzenie nie może połączyć szczeliny, która nigdy nie została prawidłowo uszczelniona, ani usunąć jedzenia, które zostało już uwięzione w szwie.
Przyczepność na gorąco i siła zgrzewania po schłodzeniu
Przylepność na gorąco opisuje zdolność uszczelki do przeciwstawienia się obciążeniu, gdy jest jeszcze gorąca. Test wytrzymałości uszczelnienia na zimno sprawdza inny stan. Folia, która sprawdza się dobrze w jednym warunku, nie będzie automatycznie działać identycznie w drugim.
Luneta ASTM F1921/F1921M opisuje pomiar laboratoryjny, zanim uszczelka osiągnie temperaturę otoczenia. Wspiera to rozróżnienie; nie przewiduje uniwersalnego czasu oczekiwania na urządzenie nablatowe. Nie ma tu żadnych roszczeń dotyczących testowania zgodnie z tym standardem.
Struktura polimeru, formuła i zachowanie podczas chłodzenia mają wpływ na wynik. Opisanie złącza jako „w pełni skrystalizowanego” nie jest praktycznym wizualnym testem akceptacji i operator nie może wywnioskować wytrzymałości znamionowej tylko dlatego, że szew wygląda solidnie.
Oddzielne trzy różne przedziały czasowe
Po pierwsze, niektóre maszyny utrzymują ciśnienie mocowania podczas części sekwencji chłodzenia lub zwalniania. Postępuj zgodnie z tą sekwencją i instrukcjami dotyczącymi jej wskaźników; nie otwieraj pokrywy na siłę wcześniej, aby przyspieszyć produkcję.
Po drugie, nowo wypuszczony woreczek może wymagać wsparcia przed załadowaniem, złożeniem na szwie lub ułożeniem w stos. Określ procedurę postępowania z folią i produktem, zwłaszcza gdy napełnione opakowanie jest ciężkie.
Po trzecie, urządzenie może wymagać przerwy pomiędzy cyklami w celu kontrolowania akumulowanego ciepła. Ta granica robocza chroni maszynę i powtarzalną konsystencję uszczelnienia. To nie to samo, co wymagania dotyczące chłodzenia torebki. Wentylator lub zgaszony wskaźnik sam w sobie nie świadczą o szczególnej wytrzymałości uszczelnienia.
Na przykład Instrukcje FoodSaver VS2100 zaleca pauzę urządzenia po użyciu. Instrukcji specyficznej dla modelu nie należy kopiować jako ustawień dla modelu VANTASE lub innego urządzenia.
Dlaczego wczesna obsługa może mieć znaczenie
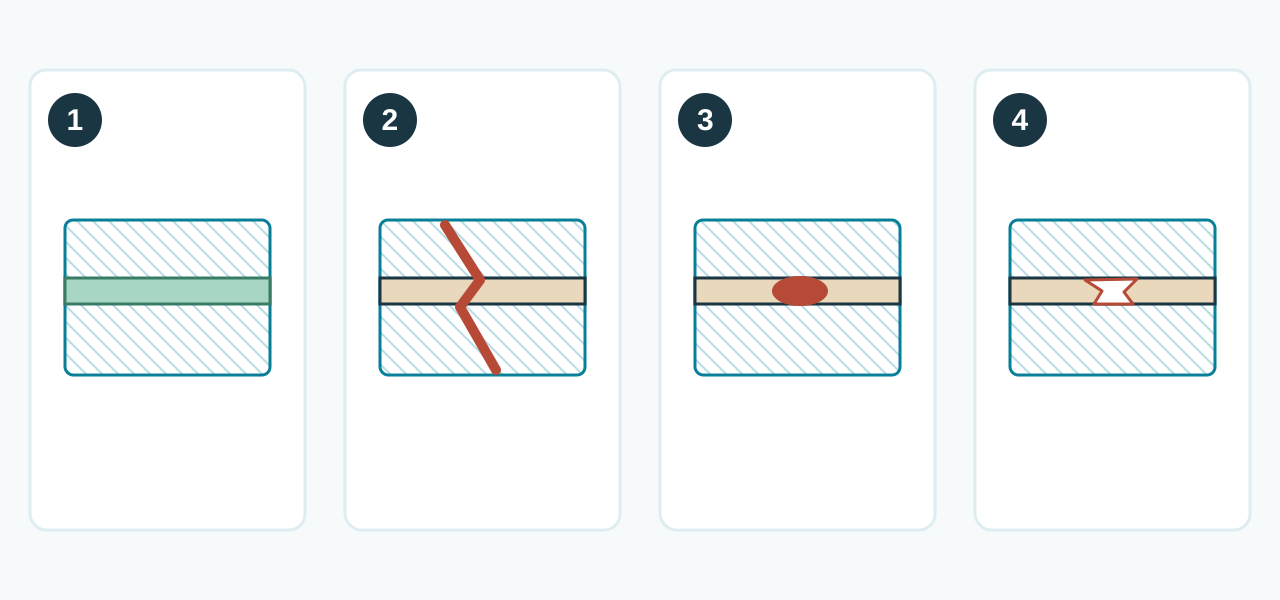
Ciągnięcie ciężkiego plecaka za świeżo wykonaną szyję powoduje wywieranie siły bezpośrednio na szew. Ciasne fałdy, niepodparta zawartość lub stos wypełnionych torebek mogą również obciążyć niecałkowicie ustabilizowane zgrzew. Złącze może natychmiast się otworzyć lub ujawnić uszkodzenia podczas późniejszej obsługi.
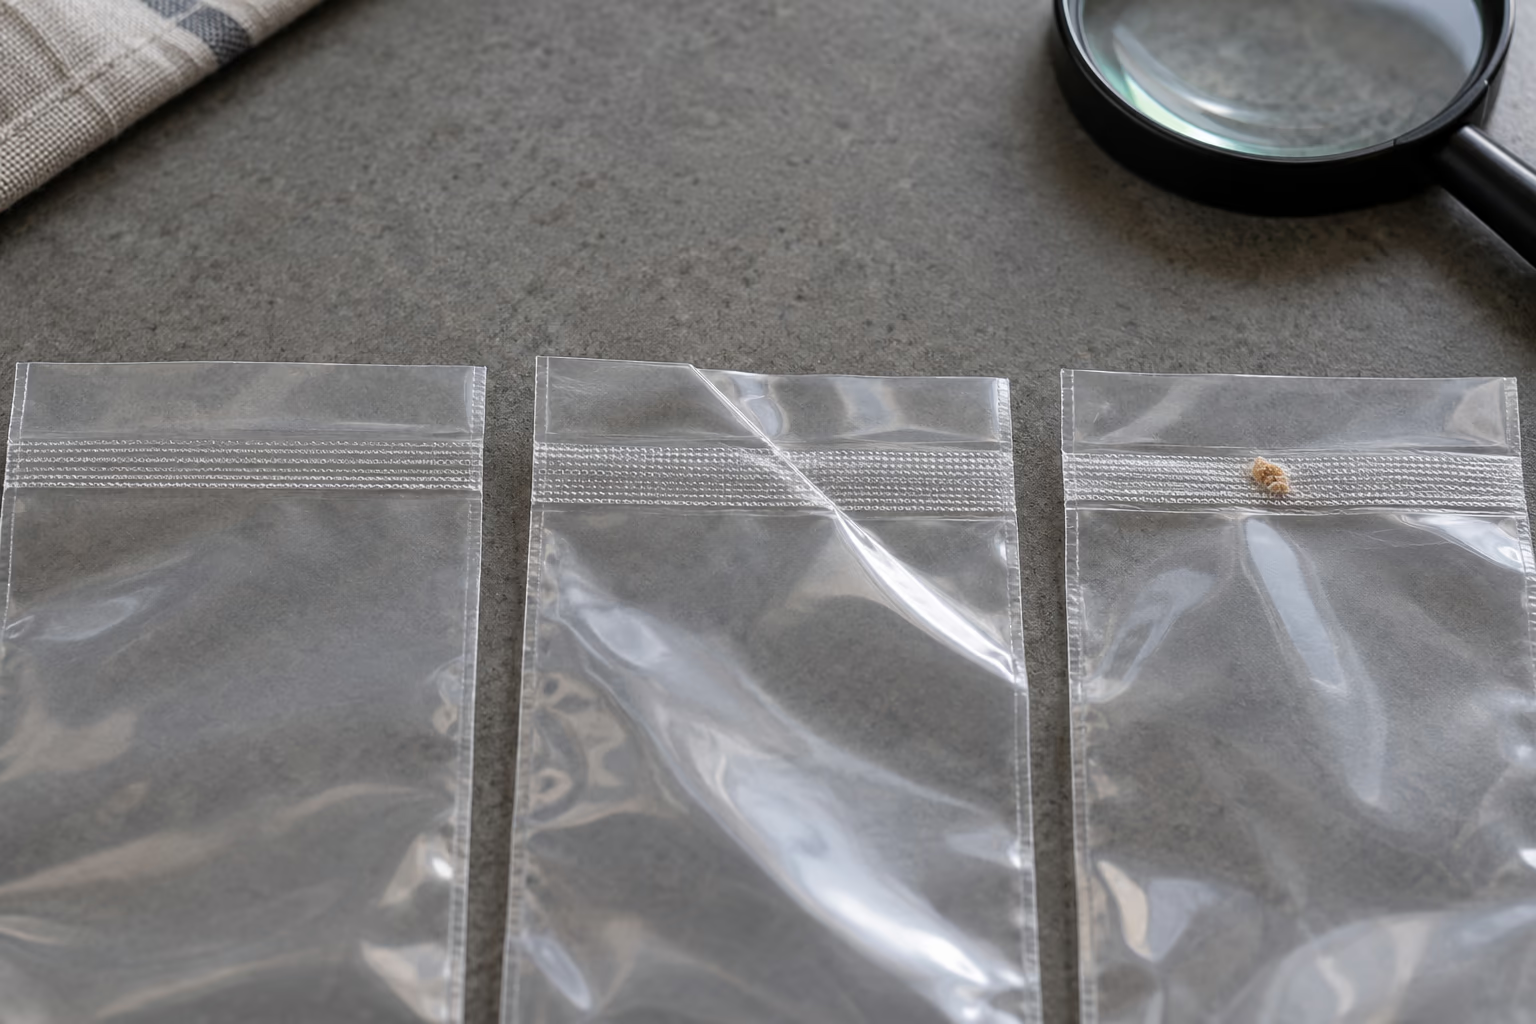
Obserwacje te pomagają określić, czy sekwencja otwierania maszyny i podparcie pod torebką są odpowiednie. Nie dowodzą, że późniejszy wyciek był spowodowany mikroskopijnymi pęknięciami lub szczególnym mechanizmem molekularnym. Przed wybraniem działania naprawczego sprawdź, czy nie ma zanieczyszczeń, pomarszczeń, przecięć i przebić.
Film i warunki pracy
Struktura materiału, skład szczeliwa, grubość, energia uszczelniania, nacisk zacisku i stan maszyny mogą zmienić proces roboczy. Sama grubość całkowita nie nakazuje wyższej temperatury grzejnika ani stałego procentowego wzrostu czasu chłodzenia.
Warunki otoczenia i powtarzające się cykle również mogą zmienić wynik. Akceptowalne pierwsze opakowanie może nie odpowiadać rozgrzanej maszynie. Porównaj wcześniejsze i późniejsze cykle w ramach określonego cyklu pracy, korzystając z rzeczywistej masy produktu, rozmiaru torebki i partii folii.
Zapytaj dostawcę folii o zalecane okienko zgrzewające, a dostawcę maszyny o kompatybilne elementy sterujące. Jeśli wymaganej folii nie można konsekwentnie zapieczętować w tych granicach, wybierz kompatybilną torebkę lub konfigurację sprzętu, zamiast dodawać niezatwierdzone opóźnienia w nieskończoność.
Potwierdź procedurę postępowania za pomocą próbek
Zapisz model, specyfikację folii i partię, produkt, ustawienia, kolejność mocowania, metodę podparcia i odstęp czasu przed planowanym etapem obsługi. Zacznij od udokumentowanego procesu maszynowego, a następnie oceń reprezentatywne opakowania w ramach zamierzonego przepływu pracy.
Sprawdź cały szew i przeprowadź odpowiednie kontrole szczelności i wytrzymałości w ramach określonej metody. Domowa próba szarpnięcia może ujawnić poważny problem, ale nie jest to skalibrowany pomiar wytrzymałości uszczelnienia. Uzgodnij kryteria akceptacji z odpowiedzialnym personelem zajmującym się pakowaniem lub jakością w przypadku prac komercyjnych.
Uwzględnij w zatwierdzeniu powtarzające się cykle produkcyjne i odpowiednie naprężenia podczas transportu lub przechowywania. Pojedyncza torebka z zamrożoną wodą, która przetrwa rozmrożenie, nie dowodzi, że każda foka jest dobra. Nieudana próba również nie wskazuje jednoznacznie, że przyczyną jest niewystarczające chłodzenie.
Chłodzenie musi pasować do obsługi żywności
Nie pozostawiaj łatwo psującej się żywności w temperaturze pokojowej przez dłuższy czas, tylko po to, aby poczekać, aż torebka będzie zimna. Zorganizuj etapy uwalniania i wsparcia w ramach zatwierdzonego procesu bezpieczeństwa żywności produktu, w tym wymagane warunki chłodzenia i przechowywania.
Zamrażanie nie jest naprawą słabego uszczelnienia, a przechowywanie w chłodni nie może zastąpić odpowiedniego procesu uszczelniania. Traktuj gotowe opakowanie, etykietę, trasę przechowywania i kontrolę temperatury jako kompletny system; patrz uszczelnienie próżniowe i trwałość żywności.
Kiedy się zatrzymać i zbadać
Wstrzymaj produkcję, jeśli plomby wielokrotnie się otwierają, zawierają luki lub nie przechodzą uzgodnionych kontroli. Zachowaj reprezentatywne, nieudane próbki i ustawienia, porównaj znaną, odpowiednią folię, jeśli producent na to pozwala, i skonsultuj się z dostawcą w sprawie zużytych lub uszkodzonych komponentów.
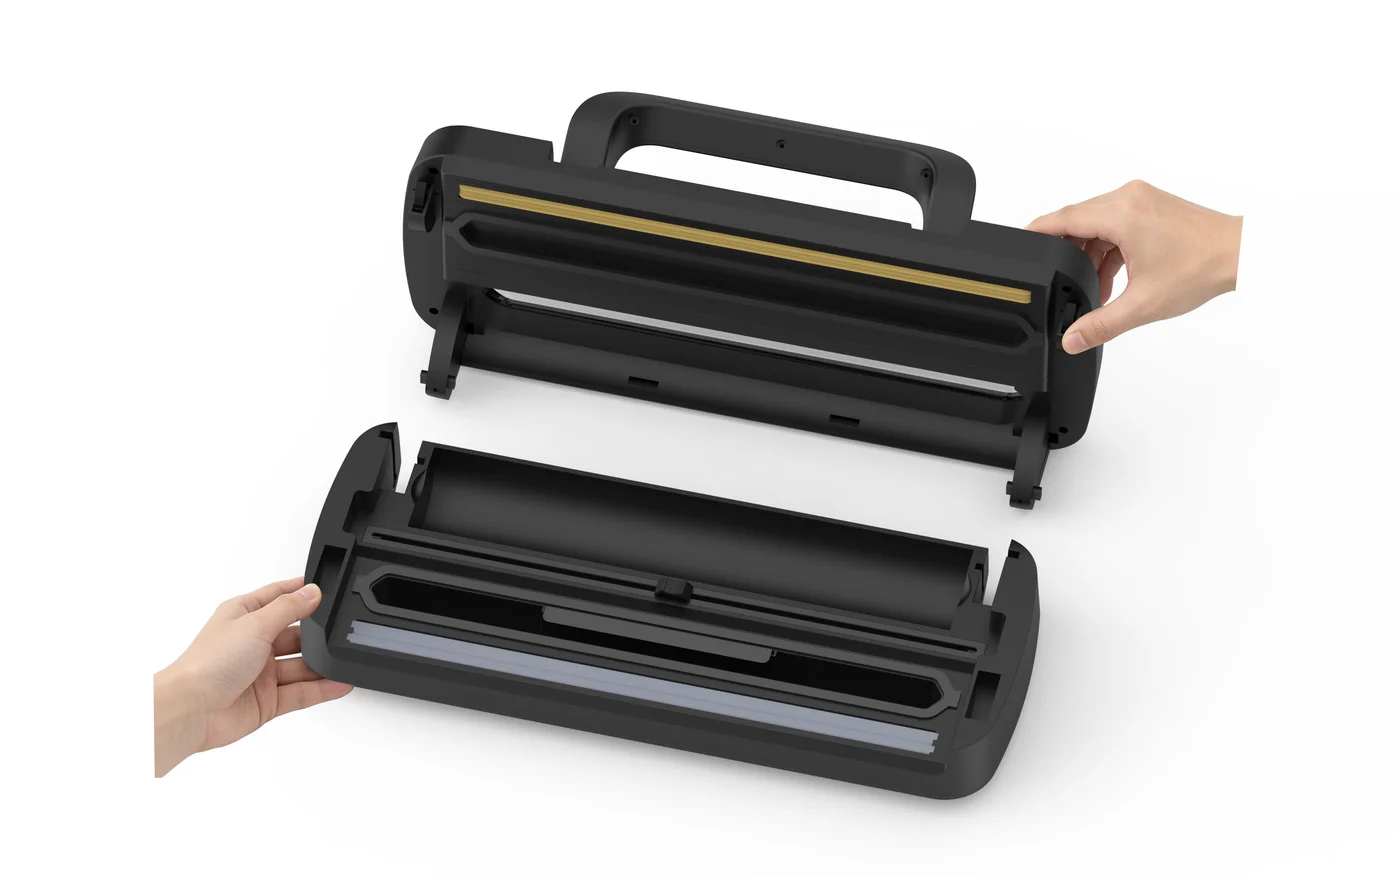
Urządzenie należy czyścić lub serwisować wyłącznie zgodnie z instrukcją, po odłączeniu urządzenia i ochłodzeniu, jeśli jest to wymagane. Unikaj niezatwierdzonych napraw elektrycznych lub regulacji gorącej listwy. Użyj przewodnik po typowych problemach z uszczelnieniem do zorganizowania dochodzenia, a następnie zweryfikuj działania naprawcze za pomocą innego reprezentatywnego przebiegu.