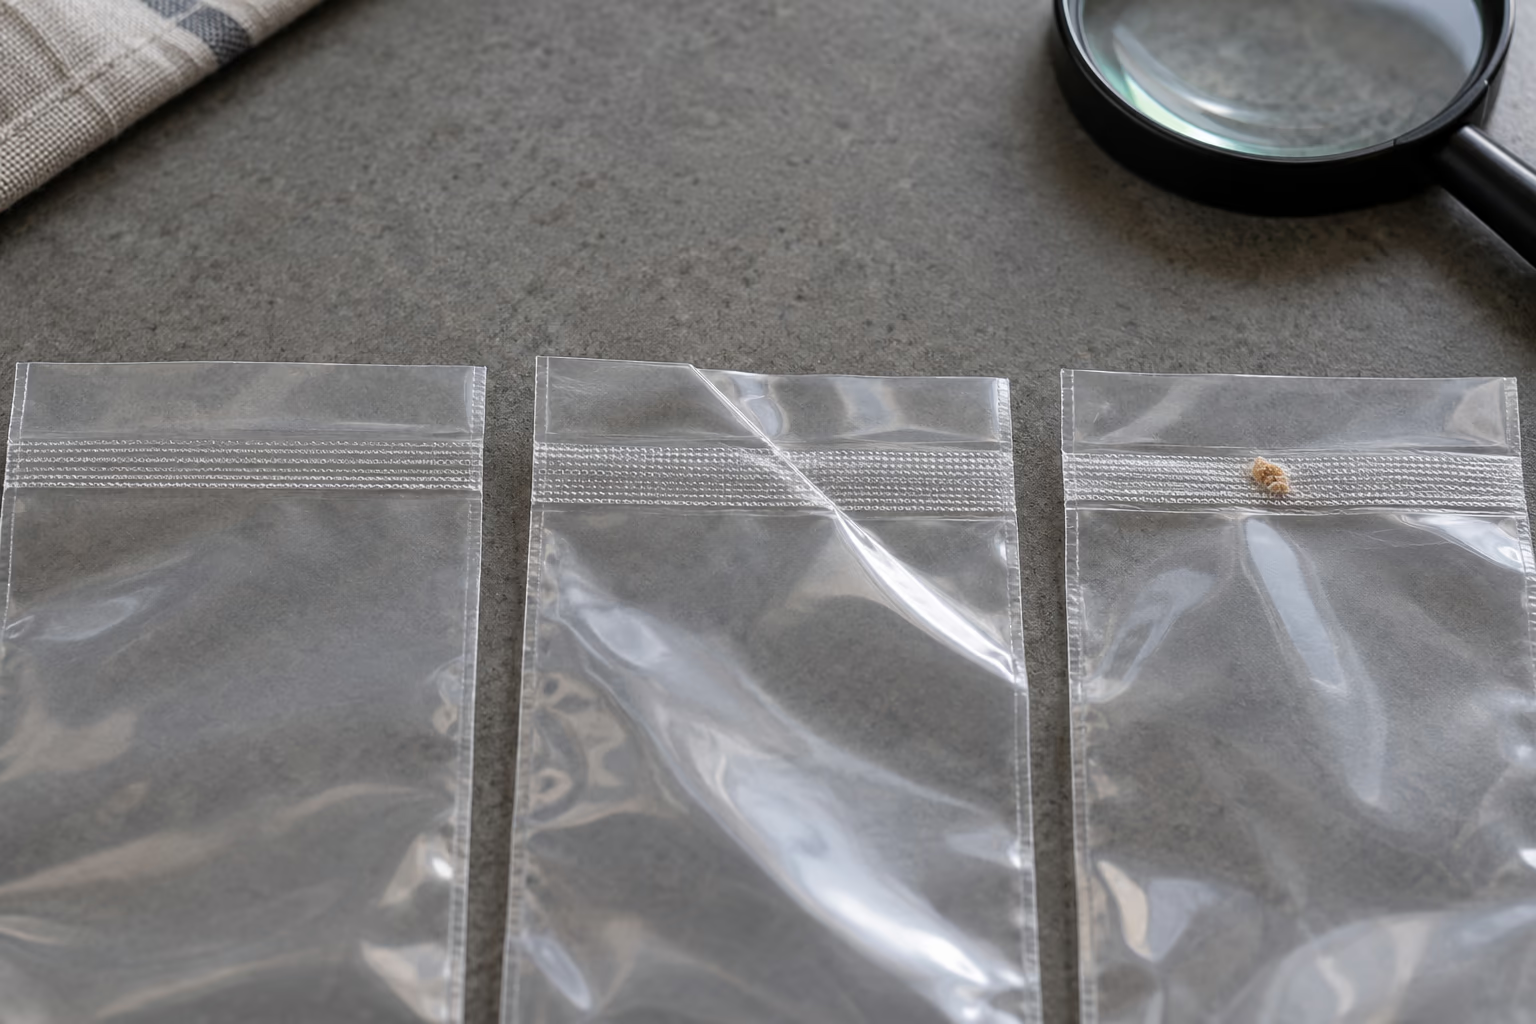
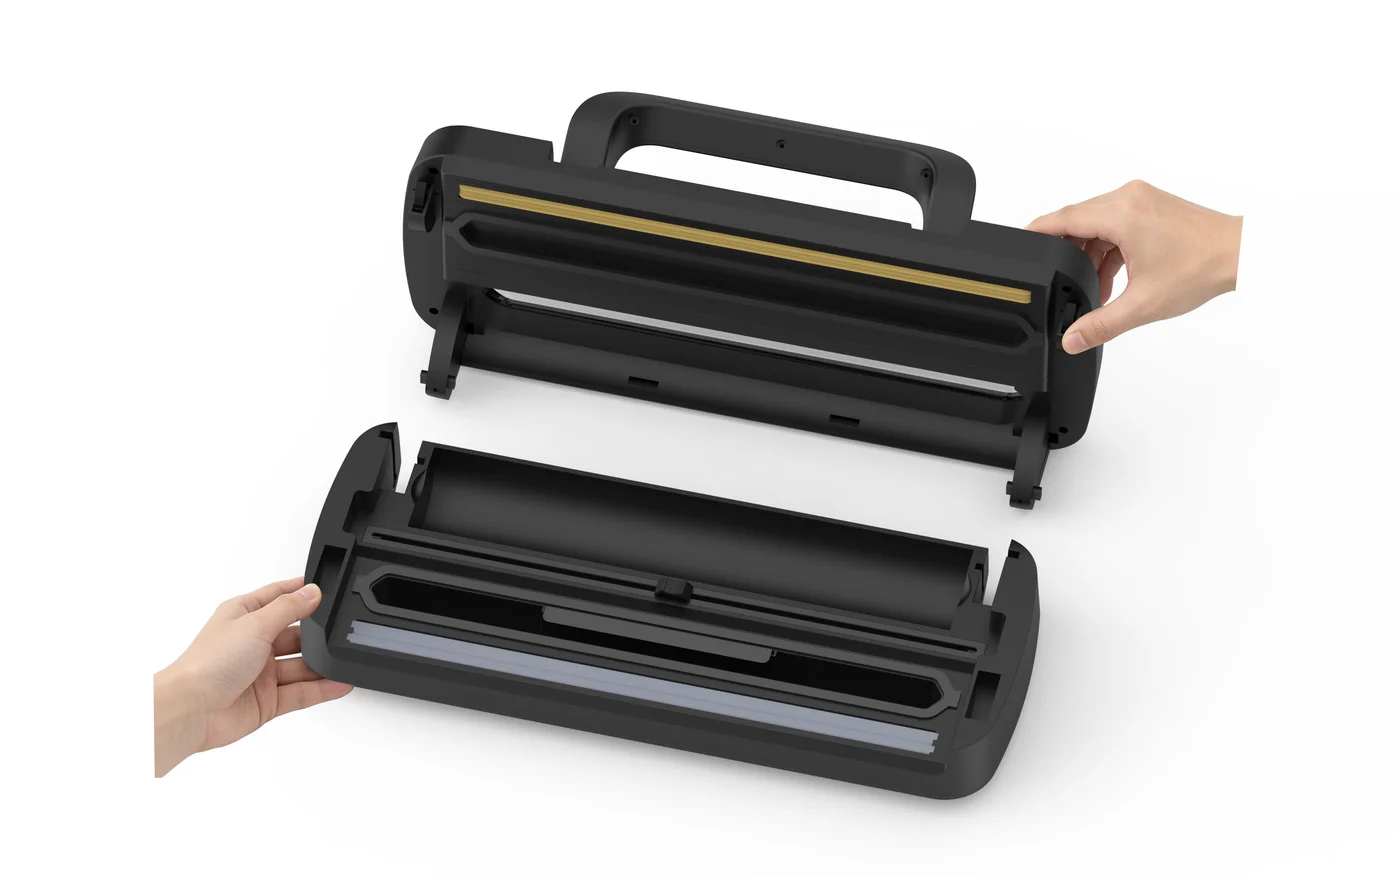
Eine neu gebildete Heißsiegelnaht kann anfälliger für mechanische Belastungen sein als dieselbe Naht nach dem Abkühlen. Stützen Sie den Beutel von unten ab und befolgen Sie die vorgegebene Öffnungsreihenfolge der Maschine, um die Naht zu schützen. Es gibt keine allgemein gültige Sekundenzahl, die beweist, dass jeder Vakuumbeutel zum Heben, Stapeln oder Transportieren bereit ist.
Kühlung ist eine mögliche Ursache für eine fehlerhafte Dichtung. Verunreinigungen, Falten, Folienfehler, beschädigte Maschinenteile und ungeeignete Siegelparameter können ähnliche Symptome hervorrufen. Untersuchen Sie den gesamten Prozess, anstatt jede Packung, die Vakuum verliert, als Kühlproblem zu diagnostizieren.
Was passiert beim Heißsiegeln?
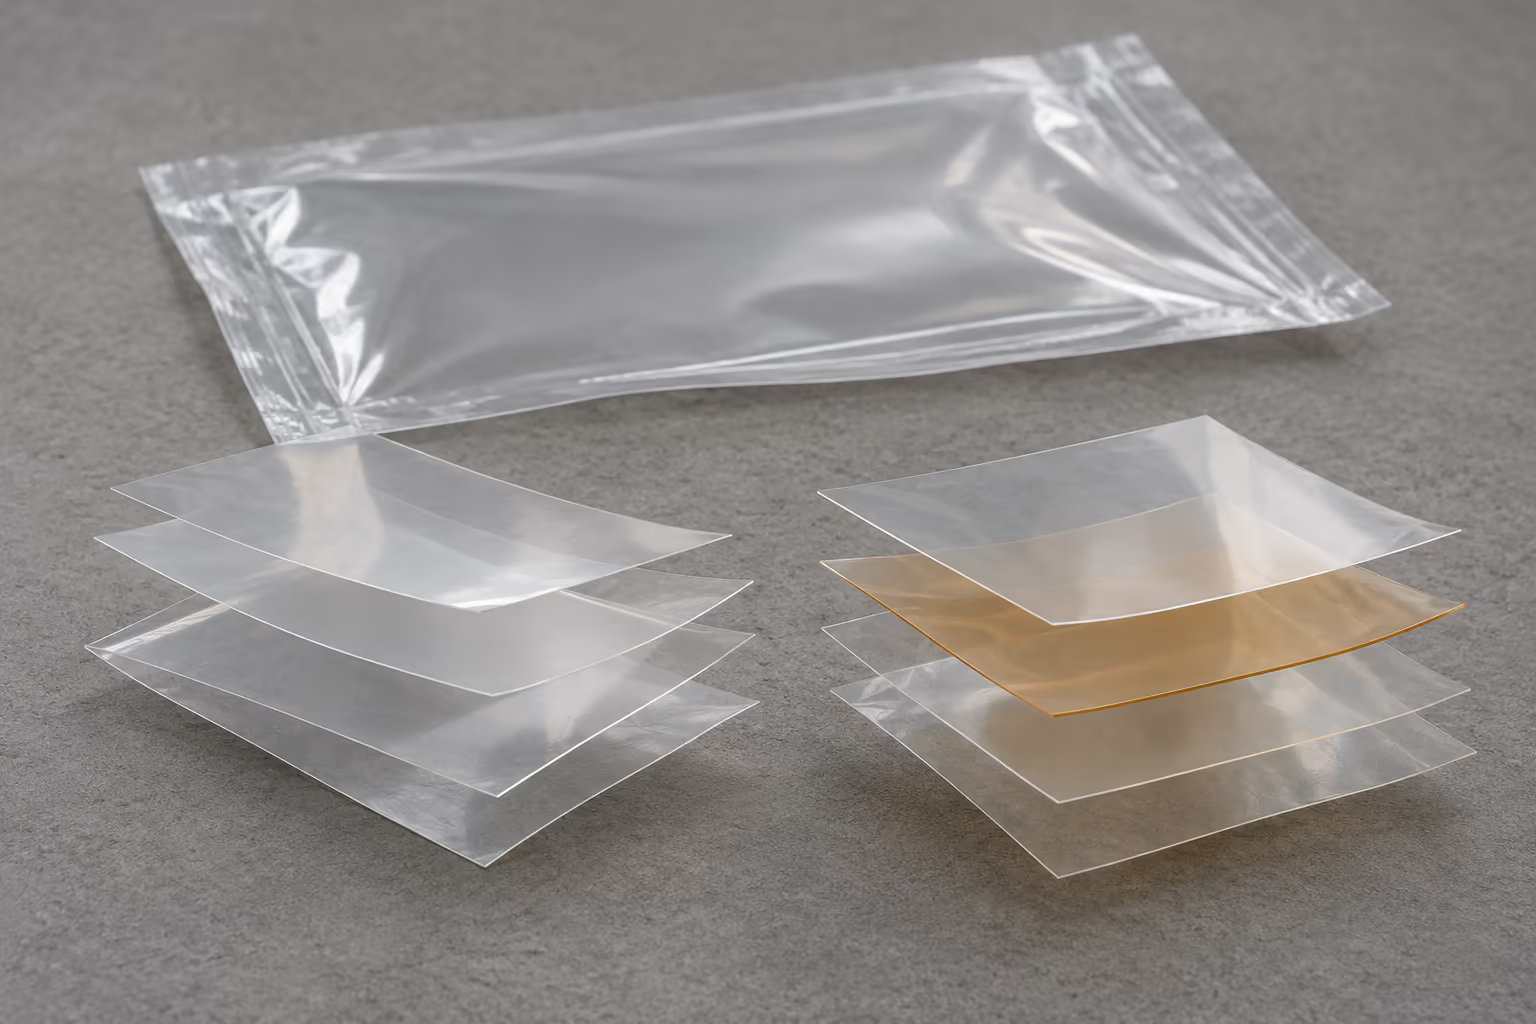
Hitze, Anpressdruck und Zeit ermöglichen die Verbindung kompatibler Dichtstoffoberflächen. In vielen Vakuumbeuteln übernimmt eine Innenschicht auf Polyethylenbasis die Versiegelungsfunktion, während andere Schichten unterschiedliche Eigenschaften beisteuern. Der gesamte Filmaufbau bestimmt sein Verarbeitungsfenster.
Bei der Heizeinstellung, der Staboberflächentemperatur und der tatsächlich an der Dichtungsschnittstelle erreichten Temperatur handelt es sich um unterschiedliche Größen. Wenden Sie nicht für jeden Beutel, der PE enthält, einen allgemeinen Temperaturbereich an. Auch impuls- und dauerbeheizte Maschinen können den Prozess unterschiedlich steuern.
Nach Beendigung der Wärmezufuhr verlieren die Siegelnaht und die angrenzende Folie Wärme. Die Beständigkeit der heißen Naht gegenüber unmittelbarer mechanischer Belastung kann von der Festigkeit nach dem Abkühlen abweichen. Stützen Sie den Beutel ab und befolgen Sie die Öffnungssequenz. Die Kühlung kann einen Spalt, der nie richtig abgedichtet wurde, nicht schließen oder bereits in der Naht eingeschlossene Lebensmittel entfernen.
Heißklebrigkeit und Kühlsiegelfestigkeit
Die Heißklebrigkeit beschreibt die Fähigkeit einer Dichtung, Belastungen zu widerstehen, solange sie noch heiß ist. Ein gekühlter Siegelfestigkeitstest untersucht einen anderen Zustand. Ein Film, der unter einer Bedingung eine gute Leistung erbringt, funktioniert auch unter der anderen nicht automatisch genauso.
Der ASTM F1921/F1921M-Bereich beschreibt Labormessungen, bevor eine Dichtung Umgebungstemperatur erreicht. Es unterstützt diese Unterscheidung; Es gibt keine universelle Wartezeit für ein Arbeitsplattengerät. Es wird hier kein Anspruch auf Prüfung nach diesem Standard erhoben.
Polymerstruktur, Formulierung und Kühlverhalten beeinflussen das Ergebnis. Die Beschreibung einer Verbindung als „vollständig kristallisiert“ ist kein praktischer visueller Abnahmetest, und ein Bediener kann nicht auf eine Nennfestigkeit schließen, nur weil eine Naht solide aussieht.
Trennen Sie drei verschiedene Zeitintervalle
Erstens behalten einige Maschinen den Spanndruck während eines Teils der Abkühl- oder Lösesequenz bei. Befolgen Sie diese Reihenfolge und die Anweisungen der Anzeige. Versuchen Sie nicht, den Deckel vorzeitig zu öffnen, um die Produktion zu beschleunigen.
Zweitens muss der neu freigegebene Beutel möglicherweise unterstützt werden, bevor er geladen, an der Naht gefaltet oder gestapelt wird. Bestimmen Sie das Handhabungsverfahren anhand der Folie und des Produkts, insbesondere wenn die gefüllte Packung schwer ist.
Drittens benötigt das Gerät möglicherweise eine Pause zwischen den Zyklen, um die angesammelte Wärme zu kontrollieren. Diese Betriebsgrenze schützt die Maschine und die wiederholte Siegelkonsistenz. Es ist nicht dasselbe wie der Kühlbedarf des Beutels. Ein Lüfter oder ein erloschener Indikator allein beweist noch nicht die besondere Festigkeit der Versiegelung.
Beispielsweise schreibt der FoodSaver VS2100 Anweisungen eine Gerätepause nach der Verwendung vor. Diese modellspezifische Anweisung sollte nicht als Einstellung für ein VANTASE-Modell oder ein anderes Gerät kopiert werden.
Warum eine frühzeitige Behandlung wichtig sein kann
Wenn man einen schweren Rucksack am frisch gefertigten Hals zieht, wirkt die Kraft direkt auf die Naht. Auch enge Falten, nicht unterstützter Inhalt oder ein Stapel gefüllter Beutel können eine unvollständig stabilisierte Versiegelung belasten. Eine Verbindung kann sich sofort öffnen oder bei späterer Handhabung Schäden aufweisen.
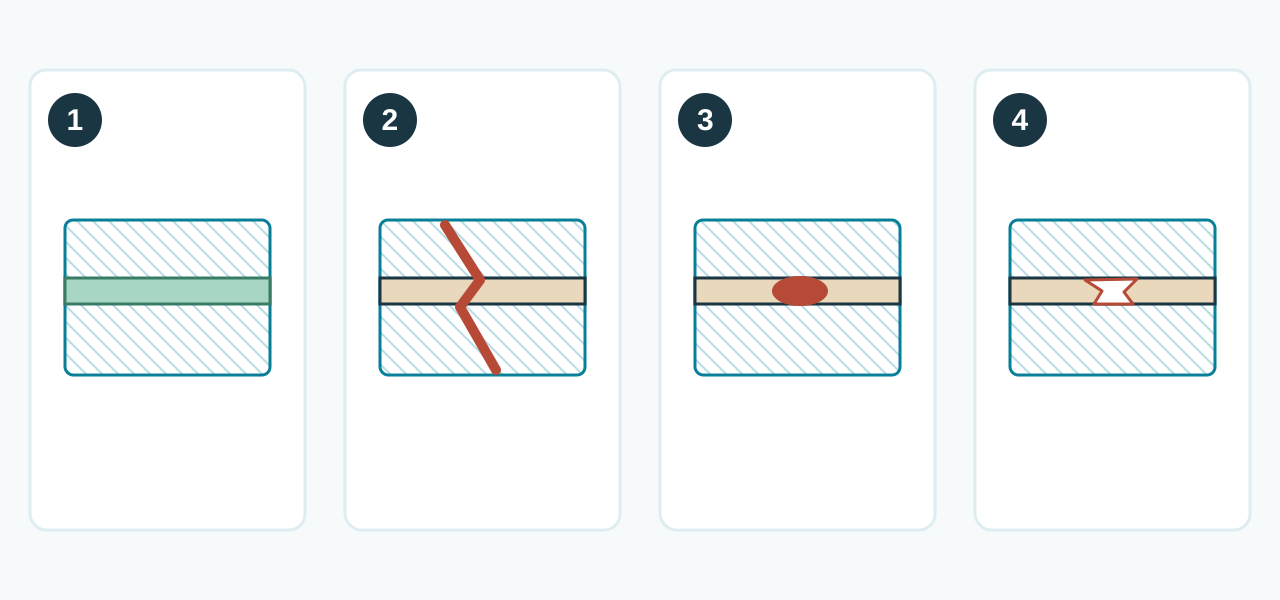
Anhand dieser Beobachtungen kann festgestellt werden, ob die Öffnungssequenz der Maschine und die Halterung unter dem Beutel geeignet sind. Sie beweisen nicht, dass ein späteres Leck durch mikroskopische Brüche oder einen bestimmten molekularen Mechanismus verursacht wurde. Überprüfen Sie das Gerät auf Verschmutzung, Faltenbildung, durchtrennte Folie und Einstiche, bevor Sie eine Korrekturmaßnahme wählen.
Film- und Betriebsbedingungen
Die Materialstruktur, die Formulierung des Dichtmittels, die Dicke, die Siegelenergie, der Klemmdruck und der Maschinenzustand können den Arbeitsprozess verändern. Die Gesamtdicke allein schreibt keine höhere Heiztemperatur oder eine feste prozentuale Verlängerung der Abkühlzeit vor.
Auch Umgebungsbedingungen und wiederholte Zyklen können das Ergebnis verändern. Eine akzeptable erste Packung entspricht möglicherweise nicht der aufgewärmten Maschine. Vergleichen Sie frühe und spätere Zyklen innerhalb des angegebenen Arbeitszyklus anhand des tatsächlichen Produktgewichts, der Beutelgröße und der Foliencharge.
Fragen Sie den Folienlieferanten nach dem empfohlenen Versiegelungsfenster und den Maschinenlieferanten nach kompatiblen Steuerungen. Wenn die erforderliche Folie innerhalb dieser Grenzen nicht konsistent versiegelt werden kann, wählen Sie einen kompatiblen Beutel oder eine kompatible Gerätekonfiguration, anstatt unzulässige Verzögerungen auf unbestimmte Zeit hinzuzufügen.
Bestätigen Sie ein Handhabungsverfahren mit Proben
Notieren Sie Modell, Folienspezifikation und Charge, Produkt, Einstellungen, Spannreihenfolge, Stützmethode und Intervall vor dem geplanten Handhabungsschritt. Beginnen Sie mit dem dokumentierten Maschinenprozess und bewerten Sie dann repräsentative Packungen anhand des vorgesehenen Arbeitsablaufs.
Überprüfen Sie die gesamte Naht und führen Sie die entsprechenden Dichtheits- und Festigkeitsprüfungen nach einer definierten Methode durch. Ein Zugtest im Haushalt kann ein schwerwiegendes Problem aufdecken, es handelt sich jedoch nicht um eine kalibrierte Messung der Siegelfestigkeit. Vereinbaren Sie Abnahmekriterien mit dem zuständigen Verpackungs- oder Qualitätspersonal für kommerzielle Arbeiten.
Berücksichtigen Sie wiederholte Produktionszyklen und die entsprechenden Transport- oder Lagerbelastungen in der Genehmigung. Ein einzelner Beutel mit gefrorenem Wasser, der das Auftauen übersteht, beweist nicht, dass jede Versiegelung gut ist. Auch bei einem fehlgeschlagenen Versuch lässt sich eine unzureichende Kühlung nicht eindeutig als Ursache identifizieren.
Die Kühlung muss zum Umgang mit Lebensmitteln passen
Lassen Sie verderbliche Lebensmittel nicht über einen längeren Zeitraum bei Raumtemperatur liegen, nur um darauf zu warten, dass sich eine Tüte kalt anfühlt. Organisieren Sie die Freigabe- und unterstützenden Schritte innerhalb des genehmigten Lebensmittelsicherheitsprozesses des Produkts, einschließlich der erforderlichen Kühl- und Lagerbedingungen.
Das Einfrieren ist keine Reparatur für eine schwache Versiegelung, und die Kühllagerung kann einen geeigneten Versiegelungsprozess nicht ersetzen. Behandeln Sie die fertige Verpackung, das Etikett, den Lagerweg und die Temperaturkontrollen als ein komplettes System. siehe Vakuumieren und Haltbarkeit von Lebensmitteln.
Wann man anhalten und nachforschen sollte
Unterbrechen Sie die Produktion, wenn sich Dichtungen wiederholt öffnen, Lücken aufweisen oder die vereinbarten Kontrollen nicht bestehen. Bewahren Sie repräsentative Fehlproben und Einstellungen auf, vergleichen Sie einen bekanntermaßen geeigneten Film, wenn der Hersteller dies zulässt, und wenden Sie sich an den Lieferanten, wenn es um verschlissene oder beschädigte Komponenten geht.
Reinigen oder warten Sie das Gerät nur gemäß den Anweisungen, ziehen Sie den Netzstecker und kühlen Sie es bei Bedarf ab. Vermeiden Sie nicht genehmigte elektrische Reparaturen oder Hot-Bar-Einstellungen. Verwenden Sie Leitfaden zu häufigen Dichtungsproblemen, um die Untersuchung zu organisieren, und überprüfen Sie dann die Korrekturmaßnahme mit einem weiteren repräsentativen Lauf.