ポンプは空気を除去します。シール部がパックを閉じた状態に保ちます。それらは別の仕事です。パウチが食品の周りにきちんと下がっていても、その口が折り畳まれていたり、汚染されていたり、不適切なプログラムで密封されていたりすると、後で失敗する可能性があります。
ヒートシールは、制御された接触と熱の下でパウチの互換性のある内面を接合します。フィルムの小さな領域を理解すると、最初にバッグが製品をどの程度しっかりと抱き締めるかを見るよりも、失敗したパックについて詳しく説明できます。

実際に結合するもの
多くの真空パウチは、ヒートシール可能なポリエチレンベースの内層を使用しています。エネルギー、接触圧力、時間の適切な組み合わせにより、向かい合う内面が結合します。外層とバリア層には異なる役割があり、完成したフィルムは選択されたプロセスに耐える必要があります。
これは、パウチ全体が溶ける必要があること、またはすべてのフィルムが同じ温度範囲を持つことを意味するものではありません。シール層の配合、構造、厚さ、表面状態が機能に影響します。全体の厚さが同じ 2 つのパウチには、異なるプログラムが必要になる場合があります。
パウチの材料ガイド は、PA/PE などのフィルムの説明が仕様の一部にすぎない理由を説明しています。普遍的なシール温度を与えるものではありません。
衝撃加熱と定熱
インパルス システムは、サイクルの制御された部分で発熱体にエネルギーを供給します。定熱装置によりシール面の加熱が維持されます。制御、冷却順序、および適切な材料は、特定のアセンブリによって異なります。
すべての真空シーラーが同じ加熱リボン、カバー、またはバーの配置を使用しているわけではありません。片側からシールする機械もあれば、両側からシールする機械もあり、複数のシール部を作る機械もあります。閉じた蓋の写真では、その中にどのシステムが入っているかを特定することはできません。
同様に、コントロール上の数字は、密閉時間、プログラムレベル、または温度設定値を意味する場合があります。フィルムインターフェースの度数として解釈する前に、マニュアルを読んでください。ヒーターの温度と 2 つの内面が接する温度は異なる測定値です。
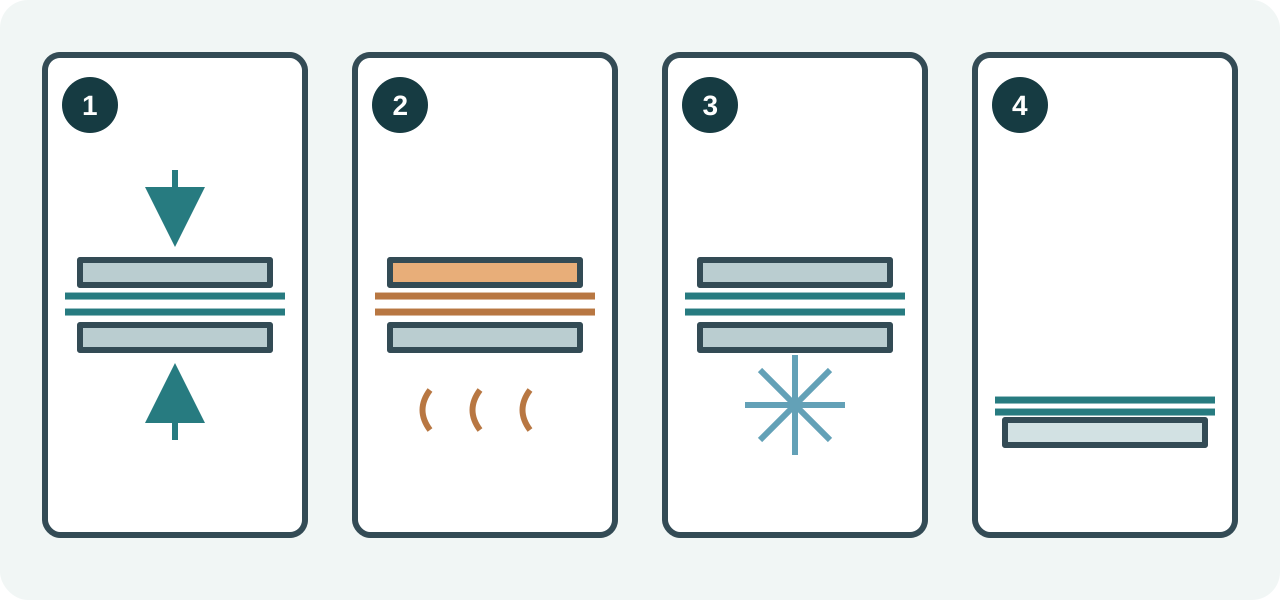
熱、接触、時間の連携
熱はシール面に到達する必要があり、パウチは意図した継ぎ目全体に均一に接触する必要があります。しわや食べ物の残りカスが接触を妨げます。さらに熱を加えても、結果として生じるチャネルは確実に閉じられません。
接触圧力も重要です。圧力が少なすぎるか不均一であると、不完全な領域が残る可能性があります。過度の圧力と過度の熱が重なると、フィルムが変形したり薄くなったりする可能性があります。これらはプロセスを確認する理由であり、内部クランプ機構を自分で調整するための指示ではありません。
フィルムを変更することは、開始プログラムを見直す良い点です。機器とパウチのサプライヤーのガイダンスから始めます。オペレーターが利用できる設定のみを変更し、記録を保存し、冷却されたサンプルを検査します。フィルムが厚いだけでは、すべての設定を増やす十分な理由にはなりません。
冷却段階が重要な理由
新しく形成されたシール部は、熱いときと冷えた後では異なる動作をする可能性があります。ホットタック試験と冷却シール強度試験は、さまざまな条件に対応します。 ASTM F1921/F1921M は、ホットシールの主題について説明します。
機械の完了信号と開始シーケンスに従ってください。早めに蓋を無理に開けたり、重い袋の新しいシール部を引っ張ったりしないでください。次のサイクルの前に必要な休憩も観察してください。機械の回復間隔と完成したシール部の処理間隔により、さまざまな問題が解決されます。
混雑した梱包ステーションの場合は、ホットシームを伸ばさずにパックを支えることができるように、機械の横に空いている場所を置きます。これは明確な目的を持った小さなワークフローの変更です。つまり、シール部のハンドリング強度を向上させながら不必要な負荷を取り除くというものです。
完成したシール部からわかること
途切れることなく均一に形成された継ぎ目は、視覚的な開始点として役立ちます。それはまだ出発点にすぎません。小さな溝や漏れは目視検査を逃れる可能性があり、見た目の良いストリップはパッケージを証明するものではありません。
ストリップを折り曲げると、パウチの位置に戻ることができます。フィルムの固着や繰り返しの薄い箇所がある場合は、冷却後にプログラムとユーザーがアクセスできるシール面を確認する必要があります。一連のパックの後にのみ発生する失敗は、必要な休憩パターンも見直すことを示唆しています。
バーの長さとシール部の幅を区別してください。バーの長さは、パウチの口をどのくらい収容できるかに影響します。継ぎ目の幅は、融着されたストリップの深さです。すべての真空パウチが閉じた状態に保たれることを保証する単一の最小幅はありません。比較する寸法については、仕様ガイド を参照してください。
アセンブリを損傷せずに洗浄する
掃除する前に、電源を切り、高温になった部品が冷めるまで待ってください。取り外し可能なトレイ、クッション、保護面については、モデルのクリーニング手順に従ってください。アルコール、研磨パッド、またはスクレーパーがすべてのカバーや接着剤に適しているとは考えないでください。
非粘着保護カバーは摩耗品である可能性がありますが、その素材と交換方法はモデルによって異なります。破損したコンポーネントの使用を中止し、正しい部品と手順を入手してください。ヒーターワイヤーの交換や内部アセンブリの調整にはサービスが必要な場合があります。
反復可能なプログラムを確立する
実際のパウチと製品を使用してプログラムを確認し、フィルムのアイデンティティ、設定、充填方法、必要な一時停止を記録します。パックが遭遇するストレージまたは下流プロセスを含めます。室温ですぐにチェックされたシール部は、後のすべての条件について必ずしも評価されているわけではありません。
障害が戻った場合は、プロセスを変更する前にその記録と比較します。当社の シール失敗ガイド は、パウチの口からパック内の他の部分の損傷に至るまで、次のチェックを順番に実行します。