Насос удаляет воздух; шов удерживает пакет закрытым. Это отдельные работы. Пакет может аккуратно обернуть еду и все равно выйти из строя, если его горловина была загнута, загрязнена или запечатана неподходящей программой.
Термосваривание соединяет совместимые внутренние поверхности пакета при контролируемом контакте и нагреве. Понимание того, что небольшая площадь пленки объясняет больше о неудачной упаковке, чем наблюдение за тем, насколько плотно пакет сначала облегает продукт.

Что на самом деле объединяет
Во многих вакуумных пакетах используется термосвариваемый внутренний слой на основе полиэтилена. При правильном сочетании энергии, контактного давления и времени противоположные внутренние поверхности соединяются. Внешний и барьерный слои играют разные роли, и вся пленка должна выдерживать выбранный процесс.
Это не означает, что весь пакет должен расплавиться или что каждая пленка имеет одинаковое температурное окно. Состав герметизирующего слоя, структура, толщина и состояние поверхности влияют на эффективность работы. Для двух пакетов одинаковой толщины могут потребоваться разные программы.
руководство по материалам мешочка объясняет, почему описание фильма, такое как PA/PE, является лишь частью спецификации. Это не дает вам универсальной температуры запечатывания.
Импульсный нагрев и постоянный нагрев
Импульсная система подает энергию на нагревательный элемент в течение контролируемой части цикла. Оборудование постоянного нагрева поддерживает нагретые уплотнительные поверхности. Элементы управления, последовательность охлаждения и подходящие материалы зависят от конкретной сборки.
Не в каждом вакуумном упаковщике используется одинаковая нагревательная лента, крышка или планка. Некоторые машины запечатывают с одной стороны, некоторые с обеих, а некоторые делают более одного шва. По фотографии закрытой крышки невозможно установить, какая система находится внутри нее.
Аналогичным образом, число на элементе управления может означать продолжительность запечатывания, уровень программы или заданное значение температуры. Прочтите руководство, прежде чем интерпретировать его как градусы на интерфейсе пленки. Температура нагревателя и температура соединения двух внутренних поверхностей — это разные измерения.
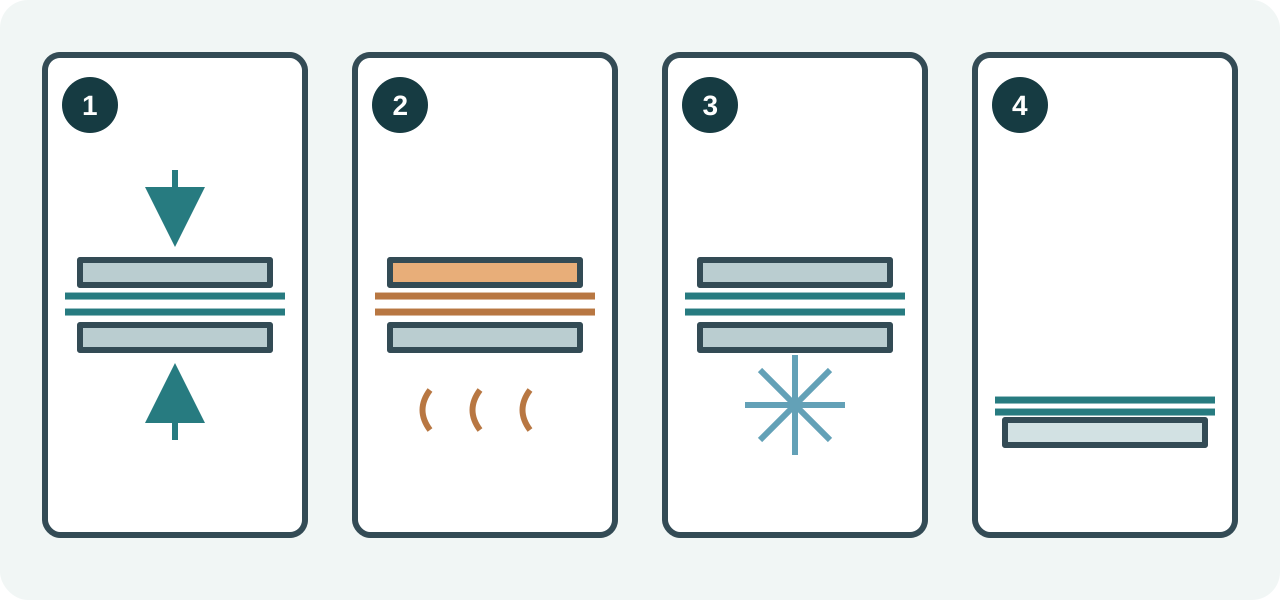
Тепло, контакт и время работают вместе
Тепло должно достигать уплотняемых поверхностей, а пакет должен иметь равномерный контакт по намеченному шву. Морщина или застрявшая частица пищи прерывают этот контакт. Большее тепло не закроет надежно образовавшийся канал.
Контактное давление также имеет значение. Слишком слабое или неравномерное давление может привести к образованию неполной области. Чрезмерное давление в сочетании с чрезмерным нагревом может деформировать или истончить пленку. Это повод проверить процесс, а не инструкции по самостоятельной регулировке внутреннего зажимного механизма.
Смена пленки – хороший момент для пересмотра стартовой программы. Начните с рекомендаций поставщиков оборудования и сумок. Меняйте только доступные оператору настройки, ведите учет и проверяйте охлажденные образцы. Сама по себе более толстая пленка не является достаточным основанием для увеличения каждой настройки.
Почему стадия охлаждения имеет значение
Свежесформированный шов в горячем состоянии может вести себя иначе, чем после остывания. Испытания на прилипание в горячем состоянии и испытания на прочность охлажденного шва предназначены для разных условий; ASTM F1921/F1921M описывает объект горячей сварки.
Следуйте сигналу завершения работы машины и последовательности открытия. Не открывайте крышку слишком рано и не тяните тяжелую сумку за новый шов. Также соблюдайте любой отдых, необходимый перед следующим циклом. Интервал восстановления машины и интервал обработки готового шва решают разные задачи.
Если упаковочная станция загружена, оставьте рядом с машиной свободное место, чтобы можно было поддерживать упаковку, не растягивая горячий шов. Это небольшое изменение рабочего процесса с четкой целью: снять ненужную нагрузку, пока шов набирает прочность.
О чем может рассказать готовый шов
Непрерывный, равномерно сформированный шов является полезной визуальной отправной точкой. Это все еще только отправная точка. Небольшие каналы и утечки могут ускользнуть от визуального контроля, а красивая полоска не сертифицирует упаковку.
Сгиб полоски вернет вас к расположению мешочка. Прилипание пленки или повторяющиеся тонкие пятна требуют проверки программы и доступной пользователю уплотняющей поверхности после охлаждения. Сбой, появляющийся только после серии пачек, предполагает также пересмотр необходимого режима отдыха.
Соблюдайте различие между длиной планки и шириной шва. Длина планки влияет на то, сколько отверстий в мешке можно разместить; Ширина шва – это глубина свариваемой полосы. Не существует единой минимальной ширины, гарантирующей, что все вакуумные пакеты останутся закрытыми. См. руководство по техническим характеристикам для сравнения размеров.
Очистка без повреждения узла
Перед очисткой отключите питание и дайте горячим частям остыть. Следуйте инструкциям по очистке съемных поддонов, подушек и защитных поверхностей, прилагаемых к модели. Не думайте, что спирт, абразивные подушечки или скребок подойдут для любого покрытия или клея.
Защитное антипригарное покрытие может быть изнашиваемым, но его материал и способ замены зависят от модели. Прекратите использовать поврежденные компоненты и приобретите правильную деталь и процедуру. Замена провода нагревателя или регулировка внутреннего узла может потребовать обслуживания.
Создайте повторяемую программу
Используйте сам пакет и продукт для подтверждения программы, затем запишите название пленки, настройки, способ наполнения и необходимые паузы. Включите хранилище или последующий процесс, с которым столкнется пакет; шов, проверенный сразу при комнатной температуре, не обязательно оценивается для каждого последующего состояния.
Когда ошибка возвращается, сравните ее с этой записью, прежде чем изменять процесс. Наш руководство по устранению неисправностей уплотнений проходит следующие проверки по порядку: от горлышка подсумка до повреждений в других частях упаковки.