Die Pumpe entfernt Luft; Die Naht hält den Rucksack geschlossen. Es handelt sich um getrennte Aufgaben. Ein Beutel kann sich sauber um das Lebensmittel legen und später trotzdem versagen, wenn die Öffnung gefaltet, verunreinigt oder mit einem ungeeigneten Programm verschlossen wurde.
Die Heißsiegelung verbindet die kompatiblen Innenflächen des Beutels unter kontrolliertem Kontakt und Hitze. Das Verständnis dieses kleinen Filmbereichs erklärt mehr über eine fehlerhafte Verpackung als die Beobachtung, wie fest der Beutel zunächst das Produkt umschließt.

Was eigentlich zusammenpasst
Viele Vakuumbeutel verwenden eine heißsiegelbare Innenschicht auf Polyethylenbasis. Mit der richtigen Kombination aus Energie, Anpressdruck und Zeit verbinden sich die gegenüberliegenden Innenflächen. Die Außen- und Barriereschichten haben unterschiedliche Aufgaben und die gesamte Folie muss dem gewählten Prozess standhalten.
Dies bedeutet nicht, dass der gesamte Beutel schmelzen sollte oder dass jede Folie das gleiche Temperaturfenster hat. Die Formulierung, Struktur, Dicke und Oberflächenbeschaffenheit der Versiegelungsschicht beeinflussen, was funktioniert. Für zwei Beutel mit gleicher Gesamtdicke sind möglicherweise unterschiedliche Programme erforderlich.
Der Leitfaden für Beutelmaterialien erklärt, warum eine Filmbeschreibung wie PA/PE nur Teil der Spezifikation ist. Es gibt keine universelle Siegeltemperatur.
Impulsheizung und konstante Wärme
Ein Impulssystem versorgt sein Heizelement für einen kontrollierten Teil des Zyklus mit Energie. Geräte mit konstanter Hitze sorgen für beheizte Dichtflächen. Steuerung, Abkühlsequenz und geeignete Materialien hängen von der jeweiligen Baugruppe ab.
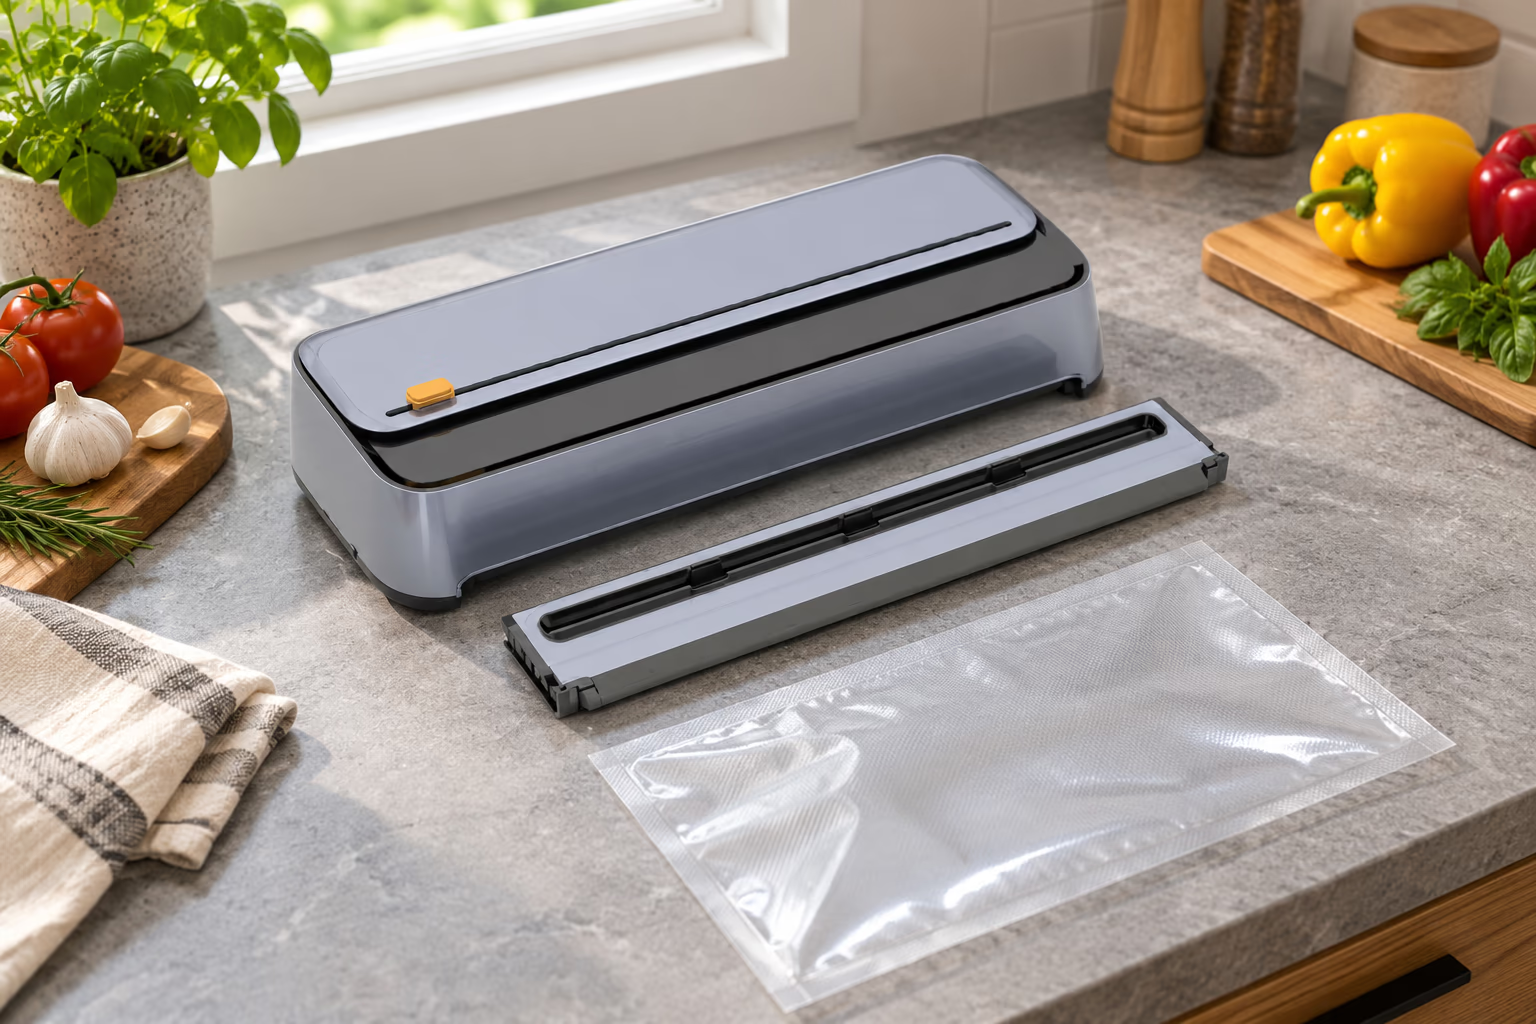
Nicht jedes Vakuumiergerät verwendet das gleiche Heizband, die gleiche Abdeckung oder die gleiche Anordnung der Heizstäbe. Manche Maschinen siegeln von einer Seite, manche von beiden und manche machen mehr als eine Naht. Ein Foto eines geschlossenen Deckels kann nicht erkennen, welches System sich darin befindet.
Ebenso kann die Zahl auf einem Bedienelement die Siegeldauer, eine Programmstufe oder einen Temperatursollwert bedeuten. Lesen Sie das Handbuch, bevor Sie es als Grad an der Filmschnittstelle interpretieren. Die Heiztemperatur und die Temperatur, an der die beiden Innenflächen aufeinandertreffen, sind unterschiedliche Messungen.
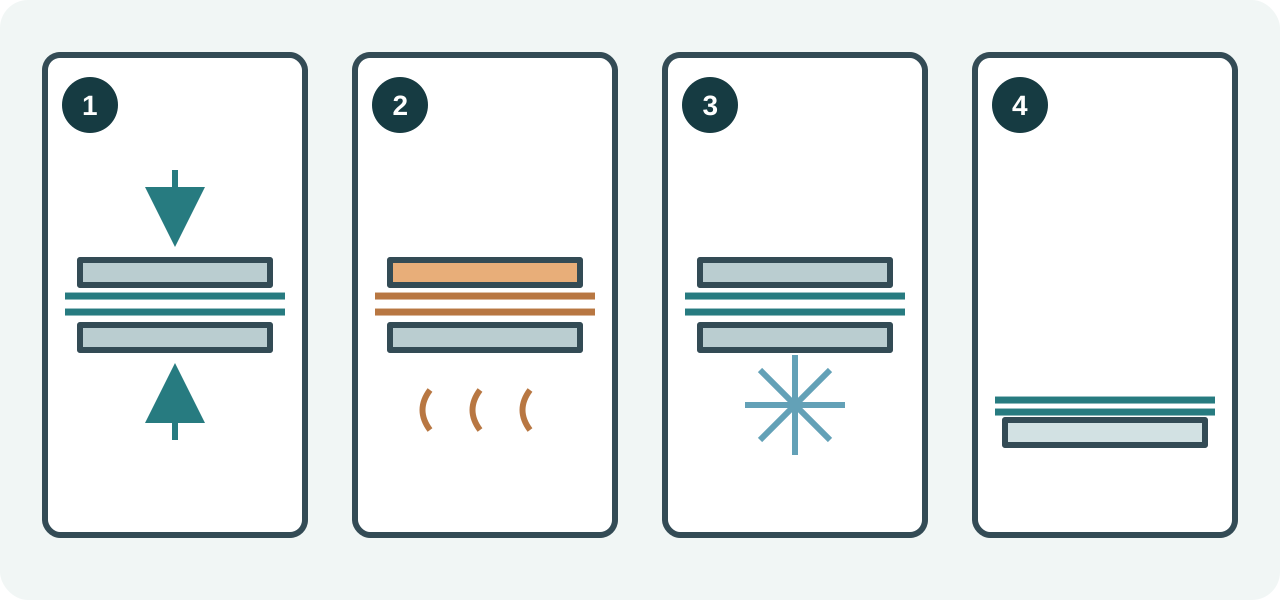
Wärme, Kontakt und Zeit wirken zusammen
Die Wärme muss die Siegelflächen erreichen und der Beutel muss über die vorgesehene Naht hinweg einen gleichmäßigen Kontakt herstellen. Eine Falte oder ein eingeschlossenes Speiserestchen unterbricht diesen Kontakt. Mehr Hitze schließt den entstehenden Kanal nicht zuverlässig.
Auch der Anpressdruck spielt eine Rolle. Zu geringer oder ungleichmäßiger Druck kann zu einem unvollständigen Bereich führen. Übermäßiger Druck in Kombination mit übermäßiger Hitze kann die Folie verformen oder dünner machen. Dies sind Gründe, den Prozess zu überprüfen, und keine Anleitung, einen internen Klemmmechanismus selbst einzustellen.
Ein Filmwechsel ist ein guter Zeitpunkt, um das Startprogramm noch einmal durchzugehen. Beginnen Sie mit den Empfehlungen der Ausrüstungs- und Beutellieferanten. Ändern Sie nur die Einstellungen, die dem Bediener zur Verfügung stehen, führen Sie Aufzeichnungen und prüfen Sie gekühlte Proben. Ein dickerer Film allein reicht nicht aus, um jede Einstellung zu erhöhen.
Warum die Abkühlphase wichtig ist
Eine frisch geformte Naht kann sich im heißen Zustand anders verhalten als nach dem Abkühlen. Hot-Tack-Tests und Tests der Kühlsiegelfestigkeit richten sich an unterschiedliche Bedingungen. ASTM F1921/F1921M beschreibt das Thema Heißsiegeln.
Befolgen Sie das Abschlusssignal und die Öffnungssequenz der Maschine. Versuchen Sie nicht, den Deckel vorzeitig zu öffnen und einen schweren Beutel nicht an der neuen Naht zu ziehen. Beachten Sie auch die erforderliche Ruhezeit vor dem nächsten Zyklus. Ein Maschinenerholungsintervall und ein Bearbeitungsintervall für die fertige Naht lösen unterschiedliche Probleme.
Platzieren Sie an einer stark frequentierten Packstation einen freien Bereich neben der Maschine, damit der Pack gestützt werden kann, ohne dass die heiße Naht gedehnt wird. Das ist eine kleine Änderung des Arbeitsablaufs mit einem klaren Zweck: unnötige Last zu entfernen und gleichzeitig die Handhabungsfestigkeit der Naht zu verbessern.
Was Ihnen die fertige Naht verrät
Eine ununterbrochene, gleichmäßig geformte Naht ist ein nützlicher optischer Ausgangspunkt. Es ist immer noch nur ein Ausgangspunkt. Kleine Kanäle und Lecks können einer visuellen Prüfung entgehen, und ein gut aussehender Streifen zertifiziert die Verpackung nicht.
Eine Falte durch den Streifen weist Sie zurück zur Beutelpositionierung. Folienanhaftungen oder eine wiederholte Dünnstelle erfordern nach dem Abkühlen eine Überprüfung des Programms und der für den Benutzer zugänglichen Siegelfläche. Ein Fehler, der erst nach einer Reihe von Packungen auftritt, empfiehlt, auch das erforderliche Ruhemuster zu überprüfen.
Beachten Sie die Unterscheidung zwischen Stablänge und Nahtbreite. Die Stangenlänge beeinflusst, wie viel Beutelöffnung untergebracht werden kann; Nahtbreite ist die Tiefe des verschmolzenen Streifens. Es gibt keine einheitliche Mindestbreite, die garantiert, dass alle Vakuumbeutel geschlossen bleiben. Vergleichbare Abmessungen finden Sie im Spezifikationen-Leitfaden.
Reinigen, ohne die Baugruppe zu beschädigen
Trennen Sie vor der Reinigung die Stromversorgung und lassen Sie heiße Teile abkühlen. Befolgen Sie die Reinigungsanweisungen des Modells für abnehmbare Tabletts, Kissen und Schutzflächen. Gehen Sie nicht davon aus, dass Alkohol, Scheuerschwämme oder ein Schaber für jeden Belag oder Kleber geeignet sind.
Eine schützende Antihaftbeschichtung kann ein Verschleißteil sein, ihr Material und die Art des Austauschs sind jedoch modellspezifisch. Verwenden Sie keine beschädigten Komponenten mehr und besorgen Sie sich das richtige Teil und Verfahren. Das Ersetzen eines Heizkabels oder das Anpassen einer internen Baugruppe erfordert möglicherweise eine Wartung.
Erstellen Sie ein wiederholbares Programm
Verwenden Sie den tatsächlichen Beutel und das Produkt, um ein Programm zu bestätigen, und notieren Sie dann die Filmidentität, die Einstellung, die Füllmethode und die erforderlichen Pausen. Geben Sie den Speicher- oder Downstream-Prozess an, auf den das Paket stoßen wird. Eine sofort bei Raumtemperatur geprüfte Naht ist nicht zwangsläufig für jeden späteren Zustand beurteilt worden.
Wenn ein Fehler erneut auftritt, vergleichen Sie ihn mit diesem Datensatz, bevor Sie den Prozess ändern. Unser Leitfaden zum Thema Dichtungsversagen führt die nächsten Kontrollen der Reihe nach durch, von der Beutelöffnung bis hin zu Schäden an anderen Stellen in der Packung.