La pompe élimine l’air ; la couture maintient le sac fermé. Ce sont des emplois distincts. Un sachet peut s’enrouler proprement autour de l’aliment et échouer plus tard si son embouchure a été pliée, contaminée ou scellée avec un programme inapproprié.
Le thermoscellage relie les surfaces intérieures compatibles de la pochette sous un contact et une chaleur contrôlés. Comprendre cette petite zone de film en dit plus sur un emballage défectueux que regarder à quel point le sac serre d’abord le produit.

Ce qui s’unit réellement
De nombreuses pochettes sous vide utilisent une couche intérieure thermoscellable à base de polyéthylène. Avec la bonne combinaison d’énergie, de pression de contact et de temps, les surfaces intérieures opposées se rejoignent. Les couches externe et barrière ont des rôles différents et le film complet doit tolérer le processus sélectionné.
Cela ne signifie pas que la totalité du sachet doit fondre ou que chaque film a la même fenêtre de température. La formulation, la structure, l’épaisseur et l’état de la surface de la couche de scellement affectent ce qui fonctionne. Deux sachets de même épaisseur totale peuvent nécessiter des programmes différents.
Le guide des matériaux de la pochette explique pourquoi une description de film telle que PA/PE n’est qu’une partie de la spécification. Cela ne vous donne pas une température de scellage universelle.
Chauffage pulsé et chaleur constante
Un système à impulsion fournit de l’énergie à son élément chauffant pendant une partie contrôlée du cycle. L’équipement à chaleur constante maintient les surfaces d’étanchéité chauffées. Les commandes, la séquence de refroidissement et les matériaux appropriés dépendent de l’assemblage particulier.
Toutes les machines sous vide n’utilisent pas le même ruban chauffant, le même couvercle ou la même disposition de barres. Certaines machines scellent d’un côté, d’autres des deux, et certaines réalisent plus d’une couture. Une photographie d’un couvercle fermé ne peut pas déterminer quel système se trouve à l’intérieur.
De même, le numéro sur une commande peut signifier la durée du scellage, un niveau de programme ou un point de consigne de température. Lisez le manuel avant de l’interpréter comme des degrés à l’interface du film. La température du radiateur et la température à la rencontre des deux surfaces intérieures sont des mesures différentes.
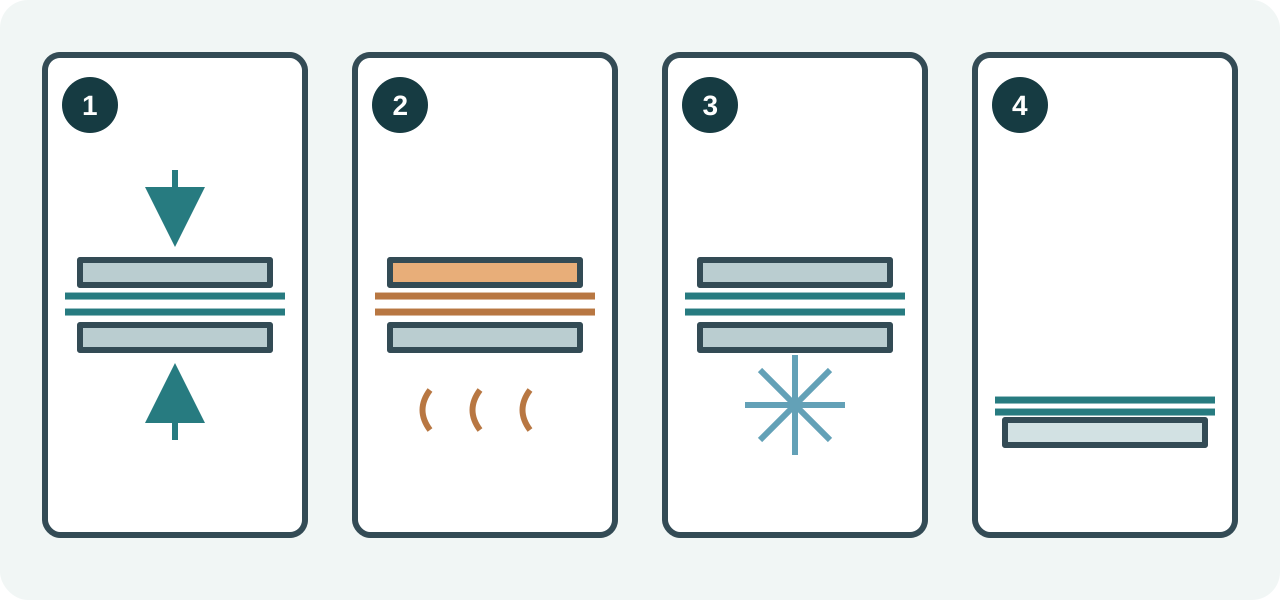
La chaleur, le contact et le temps travaillent ensemble
La chaleur doit atteindre les surfaces d’étanchéité et la pochette doit établir un contact uniforme sur la couture prévue. Une ride ou une particule alimentaire piégée interrompt ce contact. Plus de chaleur ne ferme pas de manière fiable le canal résultant.
La pression de contact compte également. Une pression trop faible ou inégale peut laisser une zone incomplète. Une pression excessive combinée à une chaleur excessive peut déformer ou amincir le film. Ce sont des raisons pour vérifier le processus, et non des instructions pour régler vous-même un mécanisme de serrage interne.
Changer de film est un bon moment pour revoir le programme de départ. Commencez par les conseils des fournisseurs d’équipement et de pochettes. Modifiez uniquement les paramètres disponibles pour l’opérateur, conservez un enregistrement et inspectez les échantillons refroidis. Un film plus épais ne suffit pas à lui seul à augmenter chaque réglage.
Pourquoi l’étape de refroidissement est importante
Une couture fraîchement formée peut se comporter différemment lorsqu’elle est chaude qu’après refroidissement. Les tests de pointage à chaud et les tests de résistance au joint refroidi s’adressent à différentes conditions ; ASTM F1921/F1921M décrit le sujet du scellage à chaud.
Suivez le signal d’achèvement et la séquence d’ouverture de la machine. Ne forcez pas l’ouverture prématurée du couvercle et ne tirez pas une pochette lourde par sa nouvelle couture. Observez également tout repos requis avant le prochain cycle. Un intervalle de récupération de machine et un intervalle de manipulation de couture finie résolvent différents problèmes.
Pour une station d’emballage très fréquentée, placez une zone dégagée à côté de la machine afin que le paquet puisse être soutenu sans étirer la couture chaude. Il s’agit d’un petit changement de flux de travail avec un objectif clair : supprimer la charge inutile pendant que la couture développe la résistance à la manipulation.
Ce que la couture finie peut vous dire
Une couture ininterrompue et uniformément formée constitue un point de départ visuel utile. Ce n’est encore qu’un point de départ. Les petits canaux et fuites peuvent échapper à l’inspection visuelle, et une belle bande ne certifie pas l’emballage.
Un pli à travers la bande vous ramène au positionnement de la pochette. Un film collant ou une mince tache répétée nécessite de vérifier le programme et la surface d’étanchéité accessible à l’utilisateur après refroidissement. Un échec qui n’apparaît qu’après une série de packs suggère de revoir également le schéma de repos requis.
Gardez la distinction entre la longueur de la barre et la largeur de la couture. La longueur de la barre affecte la quantité d’ouverture de la pochette pouvant être adaptée ; la largeur de la couture est la profondeur de la bande fusionnée. Il n’existe pas de largeur minimale unique garantissant que toutes les pochettes sous vide resteront fermées. Voir le guide des spécifications pour les dimensions à comparer.
Nettoyer sans endommager l’assemblage
Avant le nettoyage, débranchez l’alimentation et laissez refroidir les pièces chaudes. Suivez les instructions de nettoyage du modèle pour les plateaux amovibles, les coussins et les surfaces de protection. Ne présumez pas que de l’alcool, des tampons abrasifs ou un grattoir conviennent à chaque revêtement ou adhésif.
Un revêtement de protection antiadhésif peut être un élément d’usure, mais son matériau et sa méthode de remplacement dépendent du modèle. Arrêtez d’utiliser des composants endommagés et obtenez la pièce et la procédure correctes. Le remplacement d’un fil chauffant ou le réglage d’un assemblage interne peut nécessiter un entretien.
Établir un programme reproductible
Utilisez la pochette et le produit réels pour confirmer un programme, puis enregistrez l’identité du film, le réglage, la méthode de remplissage et les pauses requises. Incluez le processus de stockage ou en aval auquel le pack sera confronté ; une couture vérifiée immédiatement à température ambiante n’a pas nécessairement été évaluée pour chaque condition ultérieure.
Lorsqu’un défaut réapparaît, comparez-le avec cet enregistrement avant de modifier le processus. Notre guide de défaillance des joints suit les contrôles suivants dans l’ordre, depuis l’ouverture du sachet jusqu’aux dommages ailleurs dans l’emballage.