La pompa rimuove l’aria; la cucitura mantiene il pacco chiuso. Sono lavori separati. Una busta può abbassarsi perfettamente attorno al cibo e comunque cedere in seguito se la sua bocca è stata piegata, contaminata o sigillata con un programma inadatto.
La termosaldatura unisce le superfici interne compatibili della busta sotto contatto e calore controllati. Comprendere quella piccola area di pellicola spiega di più su un imballaggio difettoso che osservare quanto strettamente la busta abbraccia inizialmente il prodotto.

Ciò che effettivamente unisce
Molte buste sottovuoto utilizzano uno strato interno a base di polietilene termosaldabile. Con la giusta combinazione di energia, pressione di contatto e tempo, le superfici interne opposte si uniscono. Gli strati esterno e barriera hanno ruoli diversi e il film completo deve tollerare il processo selezionato.
Ciò non significa che l’intera busta debba sciogliersi o che ogni pellicola abbia la stessa finestra di temperatura. La formulazione dello strato sigillante, la struttura, lo spessore e le condizioni della superficie influiscono su ciò che funziona. Due buste con lo stesso spessore complessivo potrebbero richiedere programmi diversi.
guida ai materiali della busta spiega perché una descrizione del film come PA/PE è solo una parte delle specifiche. Non fornisce una temperatura di sigillatura universale.
Riscaldamento ad impulsi e calore costante
Un sistema a impulsi fornisce energia al suo elemento riscaldante per una parte controllata del ciclo. L’apparecchiatura a calore costante mantiene le superfici di tenuta riscaldate. I controlli, la sequenza di raffreddamento e i materiali adatti dipendono dal particolare assemblaggio.
Non tutte le macchine per sottovuoto utilizzano lo stesso nastro riscaldante, coperchio o disposizione delle barre. Alcune macchine sigillano da un lato, altre da entrambi e altre ancora eseguono più di una cucitura. Una fotografia di un coperchio chiuso non può stabilire quale sistema si trovi al suo interno.
Allo stesso modo, il numero su un controllo può indicare la durata della sigillatura, un livello di programma o un punto di temperatura. Leggere il manuale prima di interpretarlo come gradi nell’interfaccia della pellicola. La temperatura del riscaldatore e la temperatura nel punto in cui le due superfici interne si incontrano sono misurazioni diverse.
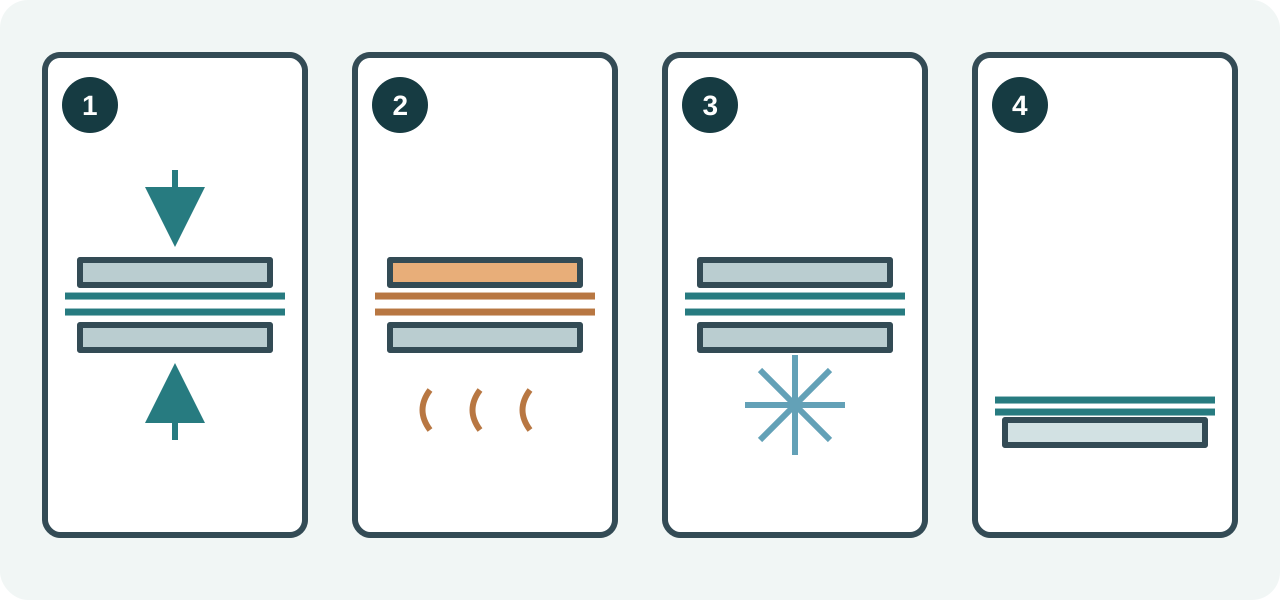
Calore, contatto e tempo lavorano insieme
Il calore deve raggiungere le superfici di saldatura e la busta deve stabilire un contatto uniforme attraverso la cucitura prevista. Una piega o una particella di cibo intrappolata interrompe il contatto. Una maggiore quantità di calore non chiude in modo affidabile il canale risultante.
Anche la pressione di contatto è importante. Una pressione troppo piccola o irregolare può lasciare un’area incompleta. Una pressione eccessiva combinata con un calore eccessivo può distorcere o assottigliare la pellicola. Questi sono motivi per controllare il processo, non istruzioni per regolare da soli un meccanismo di bloccaggio interno.
Cambiare film è un buon punto per rivedere il programma di partenza. Inizia con la guida dei fornitori di attrezzature e buste. Modificare solo le impostazioni disponibili per l’operatore, tenere un registro e ispezionare i campioni raffreddati. Una pellicola più spessa da sola non è una ragione sufficiente per aumentare ogni impostazione.
Perché la fase di raffreddamento è importante
Una cucitura appena formata può comportarsi diversamente mentre è calda rispetto a quando si è raffreddata. I test di adesione a caldo e di resistenza della sigillatura a freddo affrontano condizioni diverse; ASTM F1921/F1921M descrive l’argomento della saldatura a caldo.
Seguire il segnale di completamento della macchina e la sequenza di apertura. Non forzare l’apertura anticipata del coperchio né tirare una busta pesante per la nuova cucitura. Osservare anche l’eventuale riposo richiesto prima del ciclo successivo. Un intervallo di recupero della macchina e un intervallo di movimentazione della cucitura finita risolvono diversi problemi.
Per una stazione di imballaggio molto frequentata, posizionare un’area libera accanto alla macchina in modo che il pacco possa essere sostenuto senza allungare la cucitura a caldo. Si tratta di un piccolo cambiamento nel flusso di lavoro con uno scopo chiaro: rimuovere il carico non necessario mentre la cucitura sviluppa la resistenza alla movimentazione.
Cosa può dirti la cucitura finita
Una cucitura ininterrotta e uniforme è un utile punto di partenza visivo. È ancora solo un punto di partenza. Piccoli canali e perdite possono sfuggire all’ispezione visiva e una striscia di bell’aspetto non certifica la confezione.
Una piega lungo la striscia riporta al posizionamento della sacca. L’attaccamento della pellicola o la presenza ripetuta di punti sottili richiedono il controllo del programma e della superficie saldante accessibile all’utente dopo il raffreddamento. Un fallimento che si manifesta solo dopo una serie di impacchi suggerisce di rivedere anche lo schema di riposo richiesto.
Mantenere la distinzione tra lunghezza della barra e larghezza della cucitura. La lunghezza della barra influisce sulla quantità di bocca della sacca che può essere ospitata; la larghezza della cucitura è la profondità della striscia fusa. Non esiste una larghezza minima unica che garantisca che tutte le buste sottovuoto rimangano chiuse. Vedere guida alle specifiche per le dimensioni da confrontare.
Pulizia senza danneggiare l’assemblaggio
Prima della pulizia, scollegare l’alimentazione e lasciare raffreddare le parti calde. Seguire le istruzioni di pulizia del modello per vassoi rimovibili, cuscini e superfici protettive. Non dare per scontato che alcool, spugnette abrasive o un raschietto siano adatti per ogni copertura o adesivo.
Un rivestimento protettivo antiaderente può essere un articolo soggetto a usura, ma il suo materiale e il metodo di sostituzione dipendono dal modello. Smettere di utilizzare componenti danneggiati e procurarsi la parte e la procedura corrette. La sostituzione di un filo del riscaldatore o la regolazione di un gruppo interno potrebbe richiedere assistenza.
Stabilire un programma ripetibile
Utilizzare la busta e il prodotto effettivi per confermare un programma, quindi registrare l’identità della pellicola, l’impostazione, il metodo di riempimento e le pause richieste. Includere lo stoccaggio o il processo a valle che il pacchetto incontrerà; una cucitura controllata immediatamente a temperatura ambiente non è stata necessariamente valutata per ogni condizione successiva.
Quando un errore si ripresenta, confrontalo con quel record prima di modificare il processo. Il nostro guida ai guasti delle guarnizioni segue i successivi controlli in ordine, dall’imboccatura della busta ai danni in altre parti della confezione.