Un pacco che si allenta durante la notte non ha automaticamente una cattiva tenuta superiore. La perdita può verificarsi in corrispondenza di una cucitura laterale, di una piega o di una piccola foratura accanto al cibo. Alcuni prodotti rilasciano gas anche dopo il confezionamento. Inizia individuando il problema prima di modificare le impostazioni della macchina.
Conservare una busta interessata se può essere maneggiata in sicurezza e annotare la macchina, il lotto della busta, il programma e quando si è verificato il problema. Questi dettagli rendono molto più facile rintracciare un errore ripetuto.
Controllare l’imboccatura del sacchetto prima dell’impostazione del calore
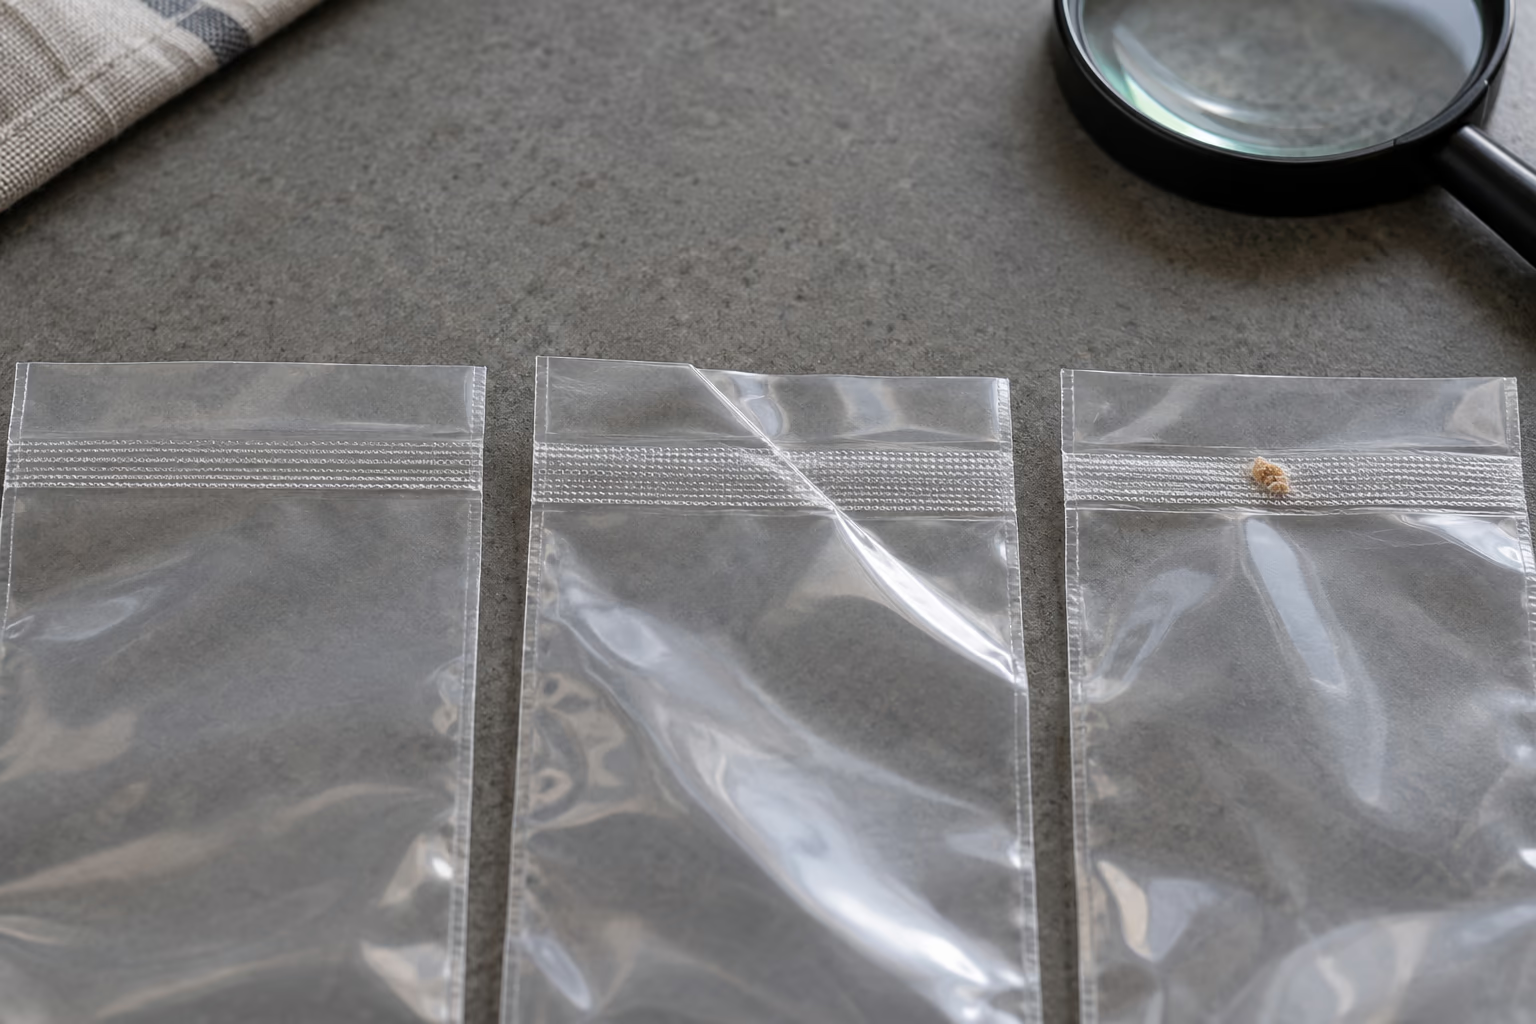
Un’area di sigillatura pulita e piatta è il primo posto in cui guardare. Briciole, grassi e liquidi possono interrompere il contatto tra gli strati sigillanti interni. Una piega che attraversa la cucitura può lasciare un canale anche quando il resto della striscia sembra ben fuso.
Lasciare una busta vuota sufficiente sopra il prodotto per posizionare la bocca come mostrato nel manuale. Utilizzare un metodo di riempimento pulito e mantenere il cibo sotto l’area di sigillatura. Se la bocca è contaminata, utilizzare una busta nuova o rifinire e reimballare solo dove la lunghezza della busta, le istruzioni della macchina e il processo di manipolazione degli alimenti lo consentono. Spalmare grasso lungo la bocca con un panno non ripristina una superficie di tenuta pulita.
Per i prodotti succosi, vedere modalità secca e umida. Un programma umido può modificare il ciclo di sigillatura; non è una barriera che mantiene il liquido libero fuori dal percorso di aspirazione.
Leggi il modello attraverso la cucitura
Una cucitura debole su tutta la lunghezza suggerisce un’indagine diversa da un foro che appare nello stesso punto su ogni busta. Usa il modello per decidere cosa controllare dopo, senza trattarlo come una diagnosi a sé stante.
| Quello che vedi | Cosa controllare prima |
|---|---|
| Una piega che attraversa la cucitura | Posizione della bocca, livello di riempimento e spazio libero attorno al prodotto |
| Una briciola, una macchia bagnata o unto sulla cucitura | Metodo di riempimento e sacchetto sostitutivo pulito |
| Un’area sottile, distorta o fusa | Pellicola, programma, riposo richiesto della macchina e condizioni della superficie saldante corrette |
| La stessa sezione debole su diverse buste | Ostruzione, contatto irregolare o danno in quella parte del gruppo di tenuta |
| Una cucitura stretta ma un pacchetto allentato | Altre cuciture della busta, corpo della busta, forature e gas correlati al prodotto |
Non continuare ad aumentare il calore finché il sacchetto non appare più piatto. L’energia in eccesso può assottigliare o distorcere la pellicola. Iniziare dal programma documentato per la sacca, quindi modificare un’impostazione consentita alla volta.
I cicli di raffreddamento e consecutivi sono questioni diverse
Il sigillo appena formato deve sviluppare una forza sufficiente per la manipolazione. Sostenere un pacco pesante invece di sollevarlo tenendolo per la nuova cucitura e seguire la sequenza di apertura e raffreddamento della macchina.
L’apparecchio potrebbe anche aver bisogno di una pausa tra un ciclo e l’altro. Ciò protegge il pacchetto successivo dall’eccessivo calore accumulato. È un intervallo separato dal tempo necessario prima di spostare la busta precedente. A nessuno dei due intervalli può essere assegnato un numero universale di secondi; vedere tempo di raffreddamento e forza di tenuta.
Se i primi pacchetti sembrano buoni e quelli successivi risultano distorti, registra lo schema. Controllare il periodo di riposo richiesto e le istruzioni di protezione termica prima di incolpare l’intero lotto di buste.
Guarda oltre il Sigillo Superiore
Un osso affilato, un bordo del guscio o un angolo duro possono danneggiare il corpo della sacca. Aumentare l’impostazione di sigillatura non può riparare tale danno. Scegliere una busta e, ove opportuno, un materiale protettivo compatibile con il contatto alimentare per il prodotto e la sua manipolazione prevista.
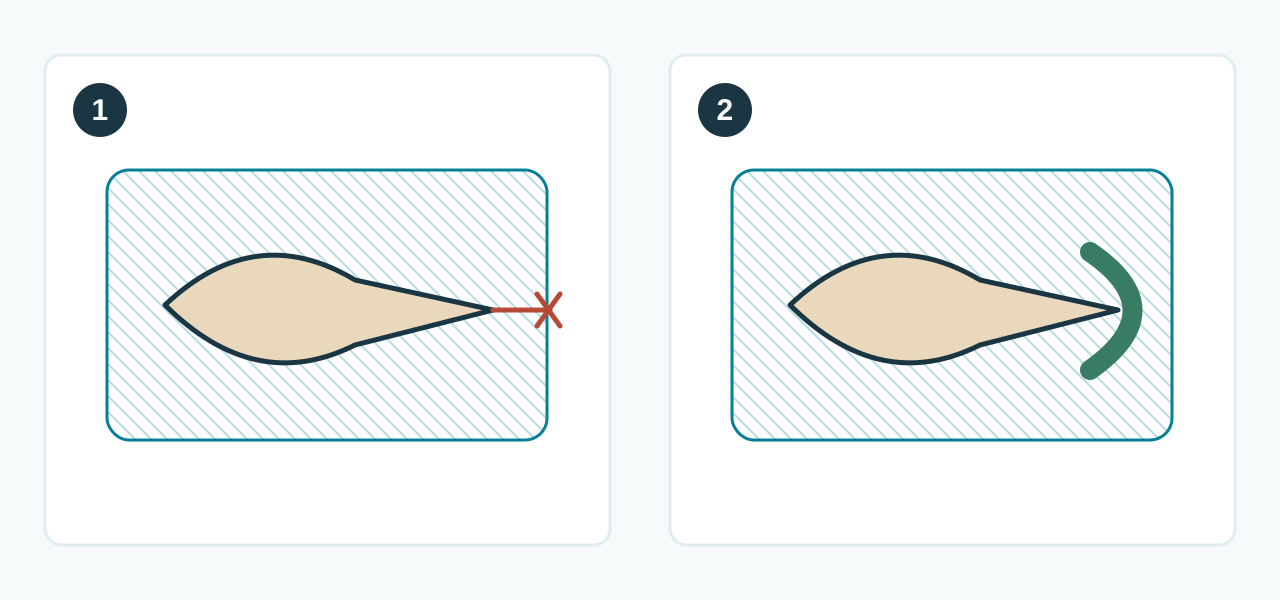
Anche le prestazioni della barriera e il foro passante sono cose diverse. Il danneggiamento di uno strato di una pellicola multistrato può comprometterne le proprietà barriera senza formare un foro aperto nell’intera busta. Un pacchetto sciolto necessita di un’indagine sull’intero pacchetto, non di un’ipotesi su un invisibile “foro stenopeico dello strato barriera”.
Ispezionare la macchina in sicurezza
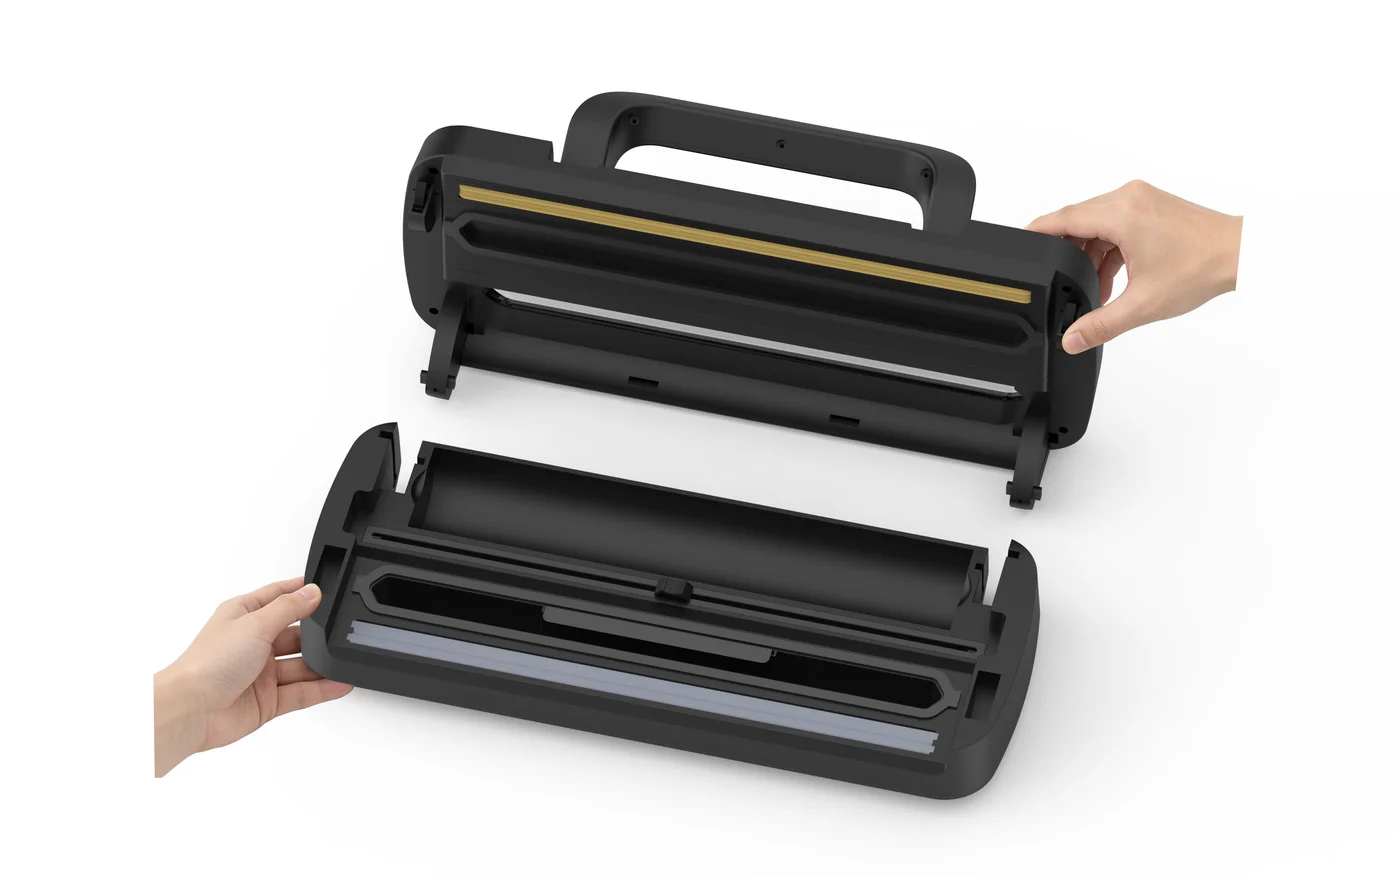
Scollegare l’alimentazione e lasciare raffreddare il gruppo prima di ispezionare le superfici di tenuta accessibili all’utente. Cercare pellicole bloccate, residui, coperture protettive danneggiate o parti spostate. Pulire solo con i materiali e il metodo specificati per quel modello.
Le coperture protettive, i cuscini, le guarnizioni e i gruppi riscaldatore differiscono. Non rimuovere una copertura o sostituire un cavo perché il video di riparazione di un’altra macchina lo mostra. Laddove la sostituzione o l’aggiustamento sia un’attività di servizio, interrompere e organizzare tale servizio. Guida alla risoluzione dei problemi FoodSaver fornisce esempi di controlli specifici del modello, non una procedura di riparazione per ogni sigillatrice.
Confronta una busta conosciuta con il lotto sospetto
Utilizzare buste pulite e vuote per un confronto iniziale con un lotto precedentemente idoneo. Mantenere la macchina, il programma e la gestione uguali. Quindi ripetere con il prodotto reale, poiché il riempimento e la forma del prodotto possono introdurre difetti che le buste vuote non mostrano.
Una trazione manuale può rivelare una cucitura raffreddata ovviamente debole. Non misura la forza della tenuta né dimostra che l’intera confezione sia esente da perdite. Uno strappo della busta accanto alla cucitura non è un passaggio automatico per ogni applicazione. Il lavoro di quantificazione della resistenza richiede un metodo definito, come l’ambito descritto da ASTM F88/F88M, e l’indagine sulle perdite risponde a una domanda separata.
Mantieni la correzione specifica
Registra cosa è cambiato e cosa è successo sui successivi pacchetti comparabili. Se la pulizia e il corretto posizionamento risolvono un problema di piega o contaminazione, non c’è motivo di modificare ogni impostazione. Se la stessa posizione continua a non funzionare in diverse buste idonee, inviare i dettagli della macchina, le fotografie e i record dei campioni al fornitore.
Per le confezioni alimentari, la perdita del vuoto è un difetto di confezionamento e il tempo e la temperatura del cibo determinano comunque la successiva azione sicura. La risigillazione non ripristina la cronologia di conservazione mancante né rende sicuri gli alimenti sospetti.