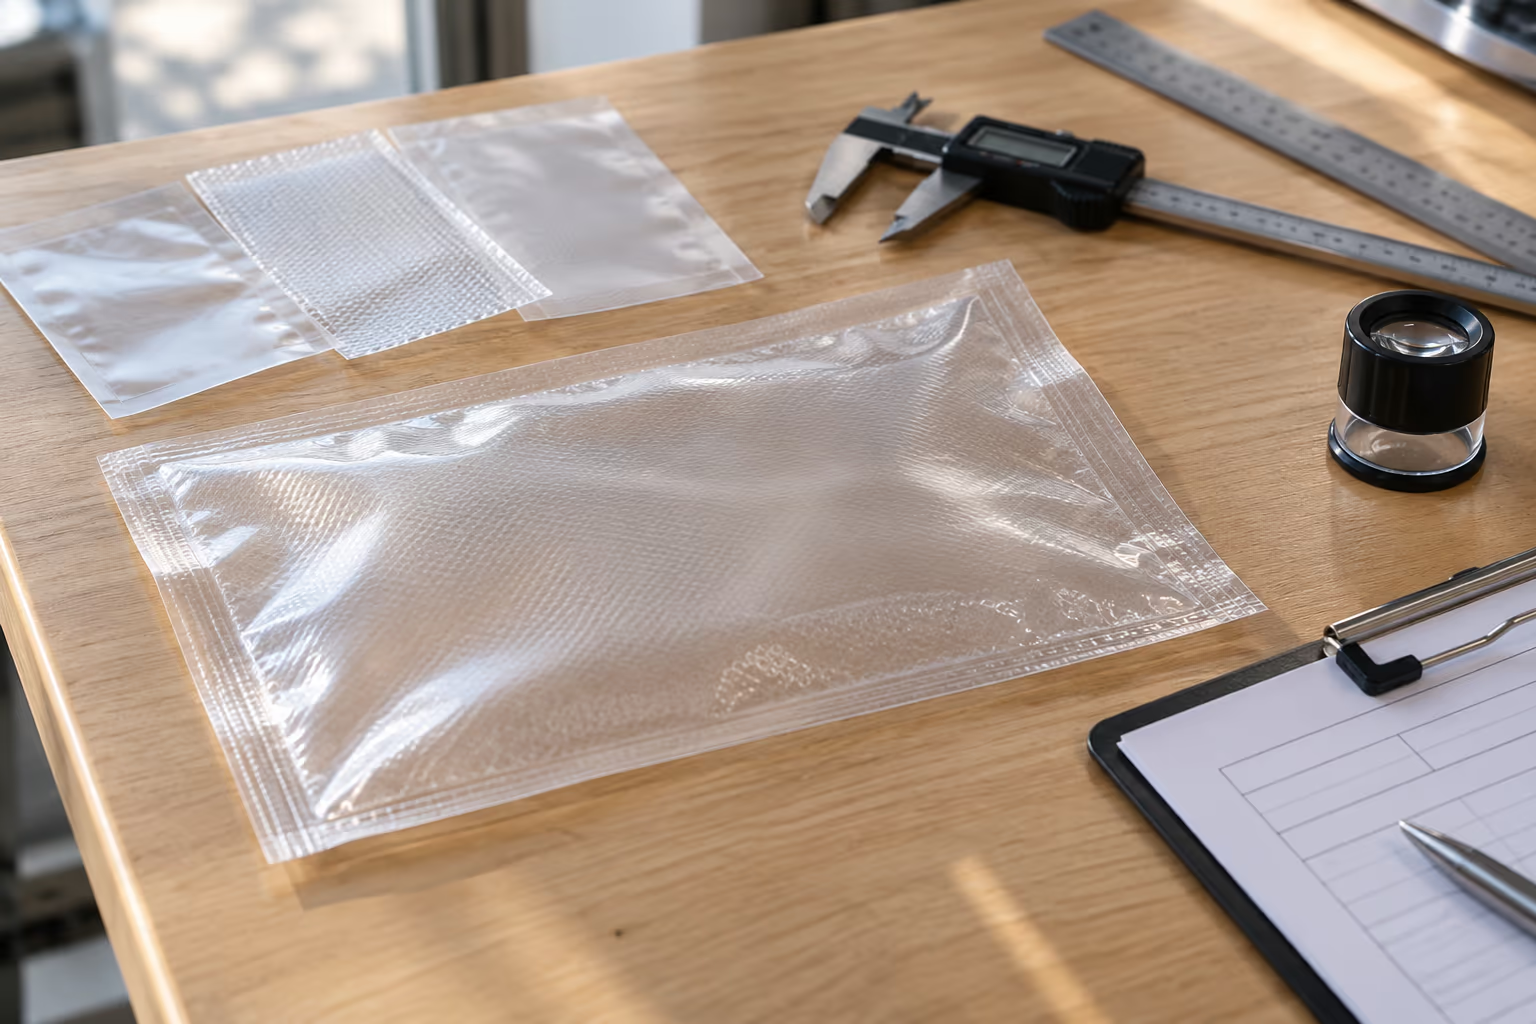
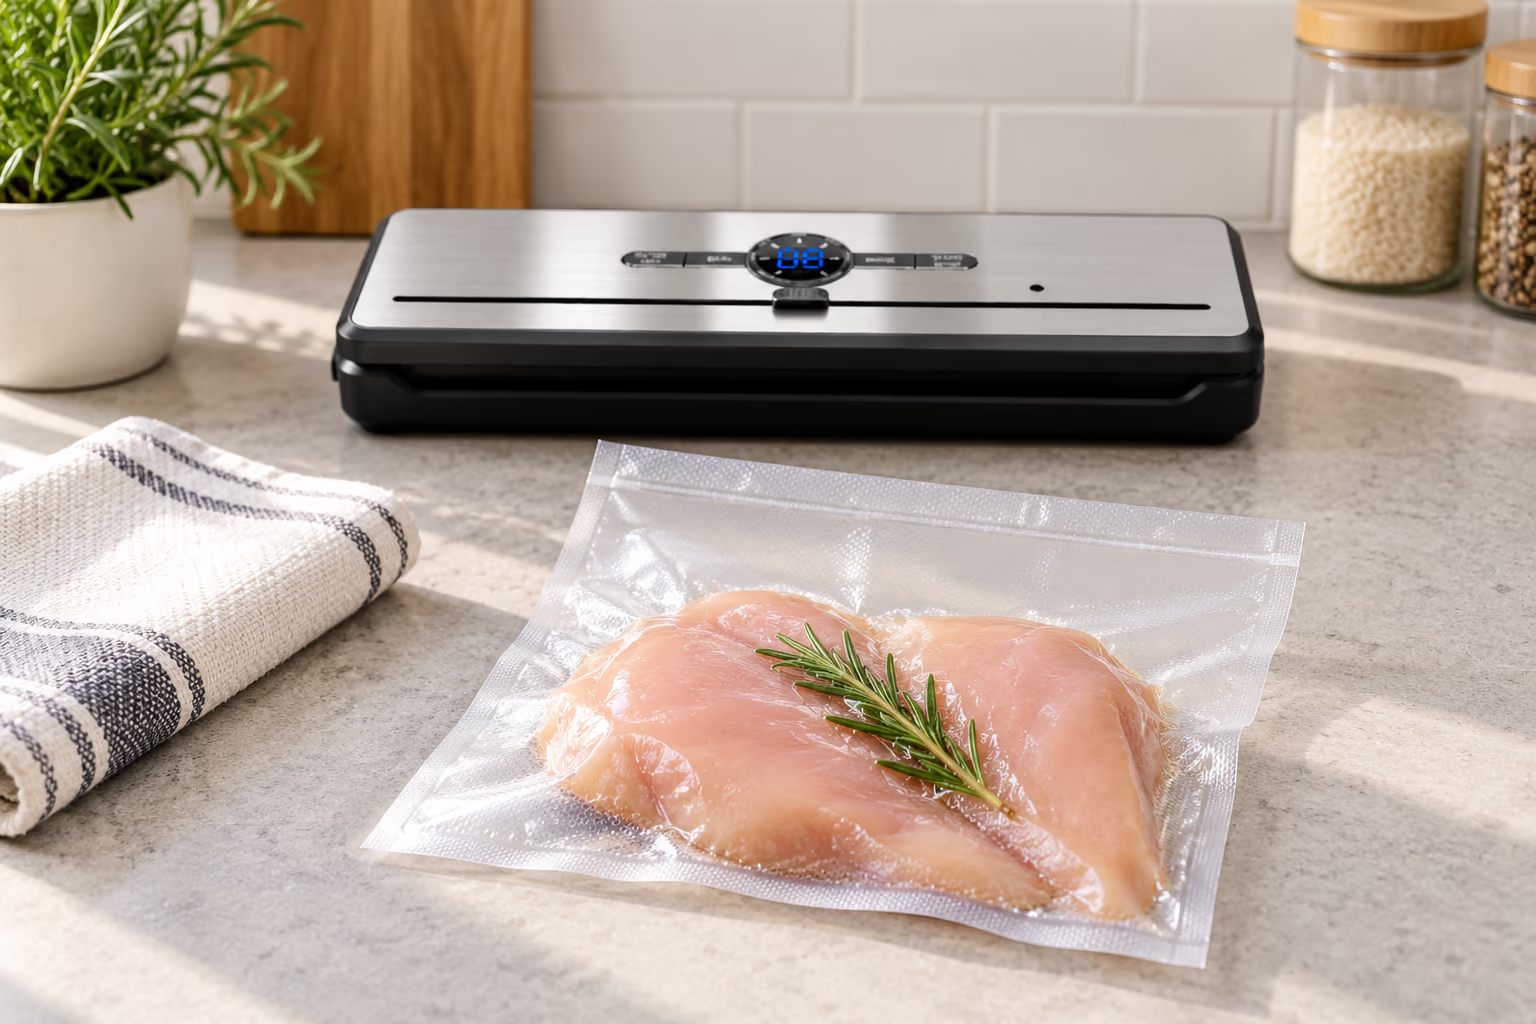
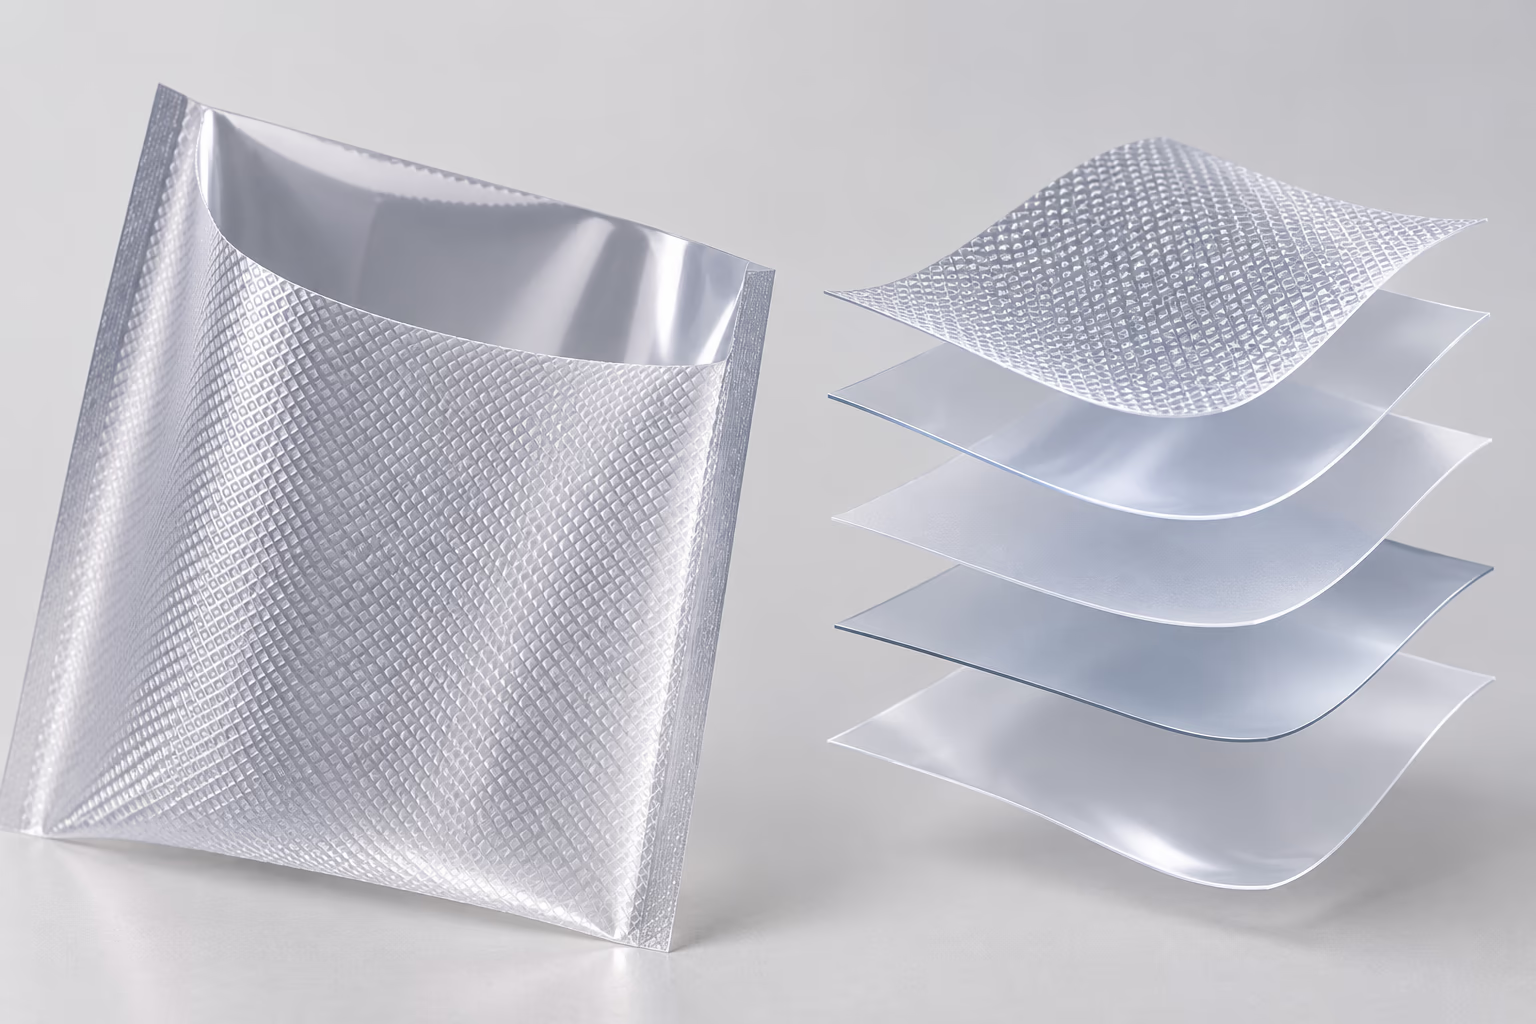
«Sellado simple» y «doble sellado» parecen explicarse solos, pero los proveedores no siempre usan los términos del mismo modo. Pueden referirse a los lados sellados en fábrica de una bolsa, a dos sellados paralelos hechos por el operario o a una construcción concreta de la bolsa.
Eso hace que una foto del producto, un plano de dimensiones y una muestra aprobada sean más útiles que la etiqueta por sí sola. Antes de comparar precios, pregunte al proveedor exactamente dónde queda cada sellado y qué sellado se crea durante su proceso de envasado.
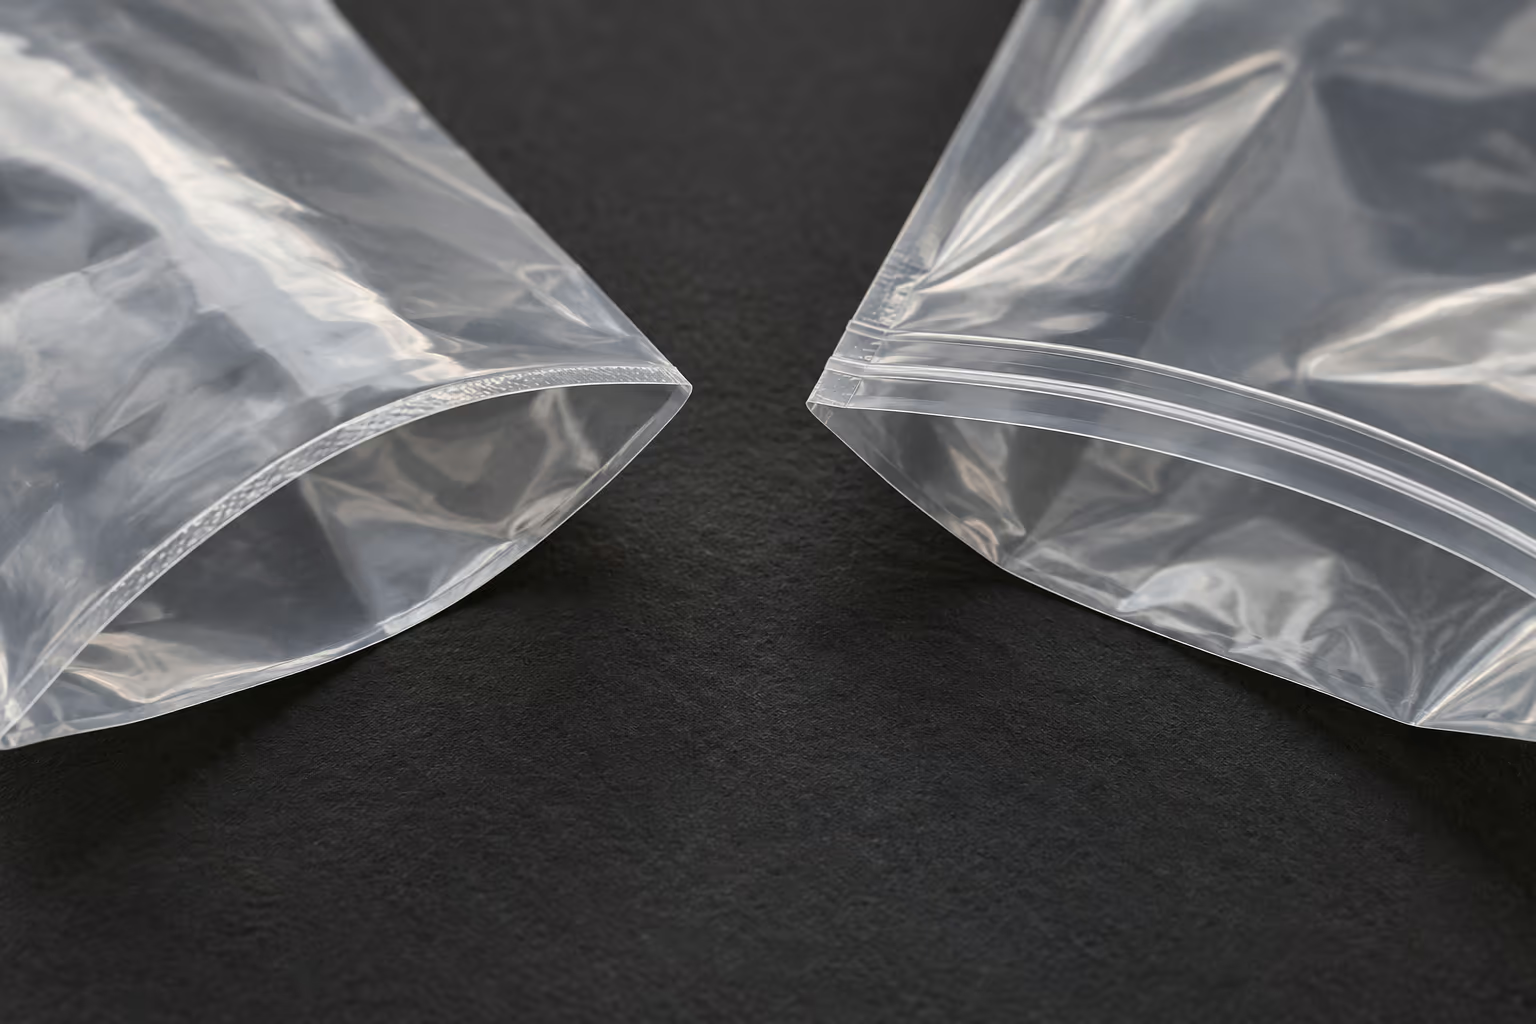
Empiece por la disposición de la bolsa
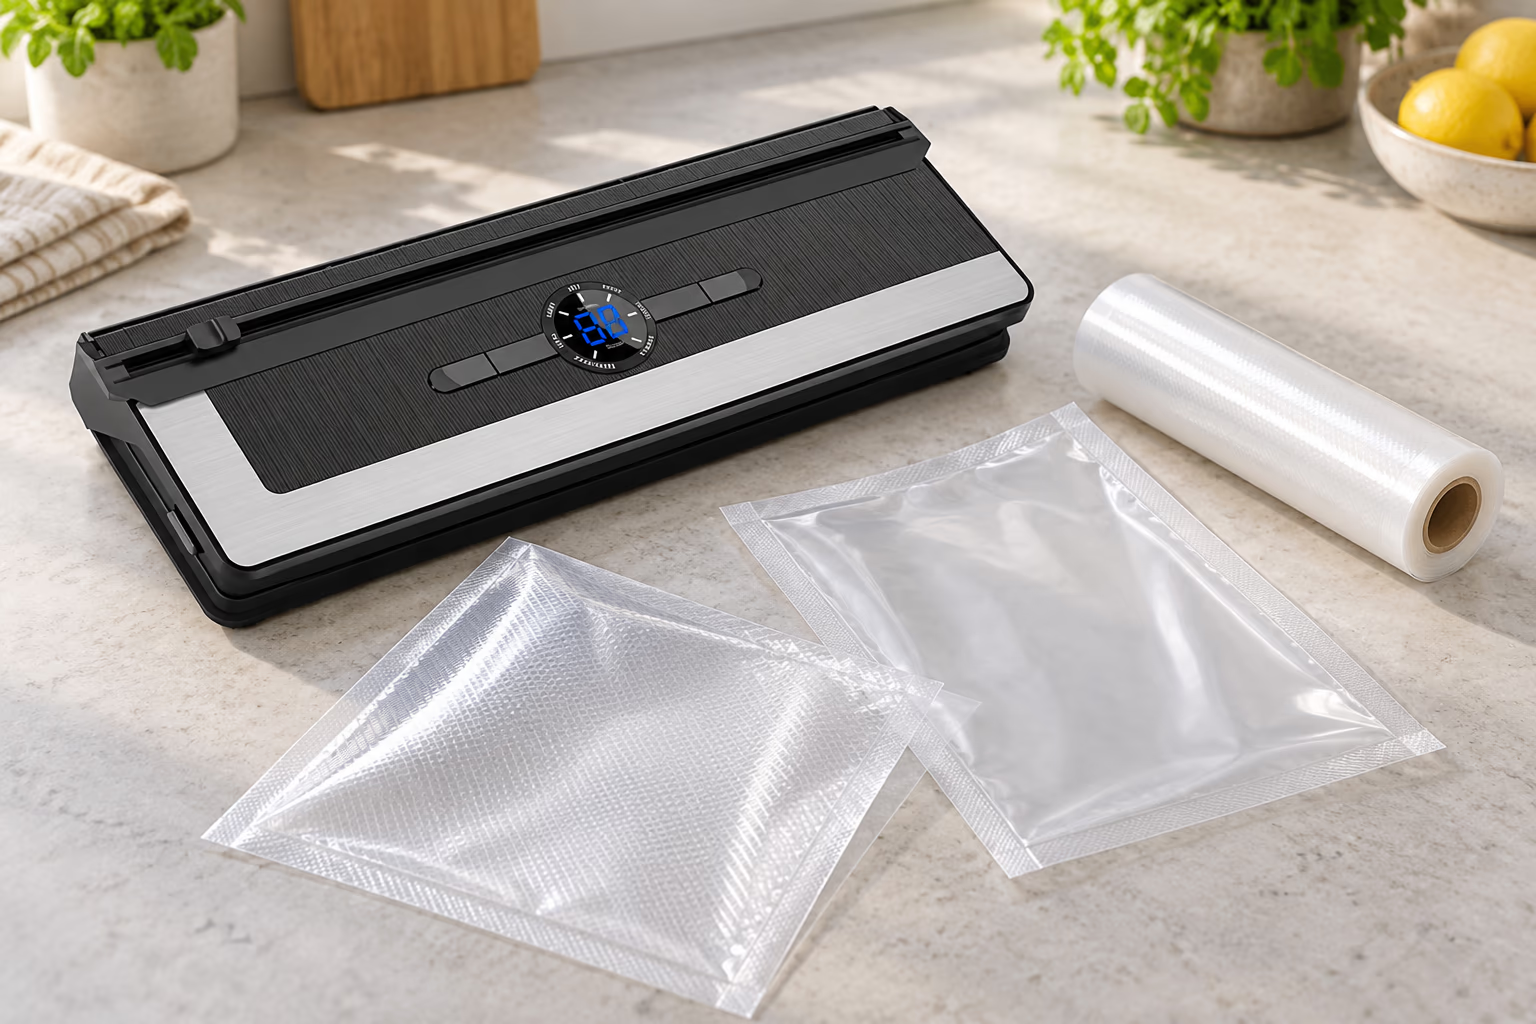
Una bolsa prefabricada llega normalmente con la boca abierta y los bordes cerrados en fábrica. Un rollo o un tubo exige que el operario cree una longitud de bolsa y selle un extremo antes de llenarla, y que cierre después el extremo lleno durante el sellado al vacío.
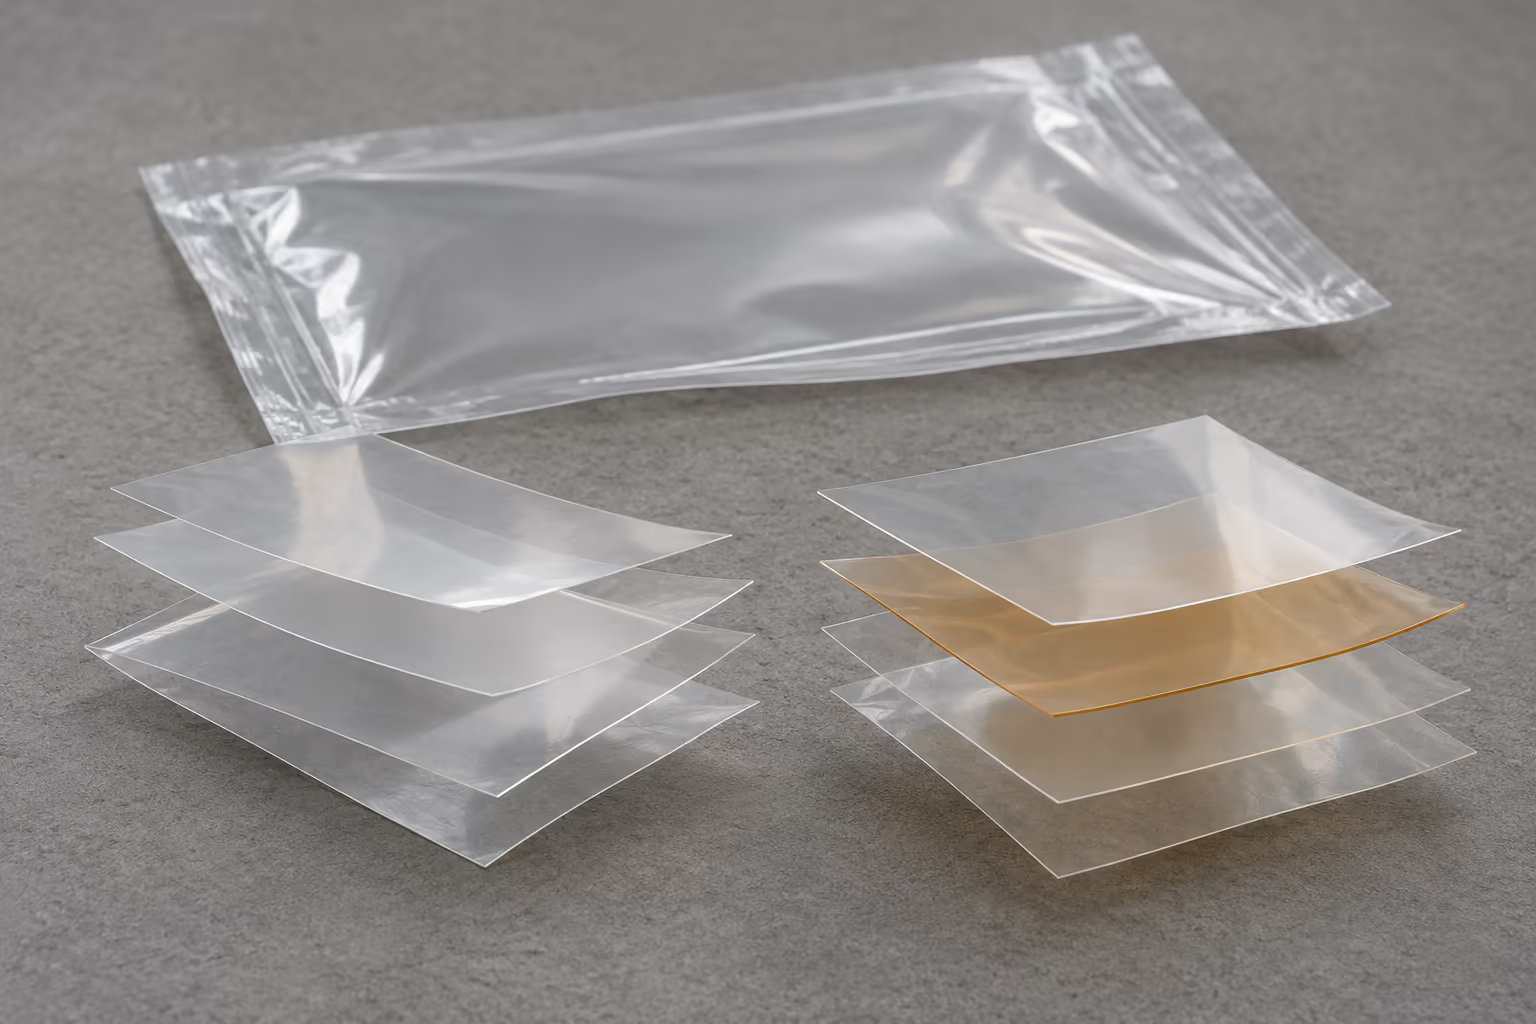
Algunos formatos de bolsa tienen una costura de fábrica y un borde plegado; otros tienen dos sellados laterales de fábrica. Por separado, una operación de envasado puede hacer a propósito dos sellados paralelos a través de la boca abierta. Son opciones de construcción distintas, aunque todas puedan describirse como «doble sellado» en una ficha de producto.
Esa distinción también importa en los rollos. Un rollo permite al operario crear una longitud de bolsa, sellar un extremo, llenarla y hacer el sellado de cierre final. Una bolsa prefabricada llega con sus bordes de fábrica ya formados. Ninguna de las dos disposiciones debe describirse como intrínsecamente más segura sin identificar de qué costura o línea de sellado se habla.
Pida un plano sencillo que muestre:
- la anchura, la longitud y el lado abierto de la bolsa;
- los bordes plegados y los bordes sellados en fábrica;
- la anchura y la posición de cualquier línea de sellado paralela;
- la estructura de la película y el tipo de máquina previsto; y
- el producto y las condiciones de almacenamiento que se consideran.
Qué puede hacer un segundo sellado paralelo
Dos sellados paralelos del operario pueden aportar un margen adicional cuando un programa tiene una necesidad concreta, como un producto húmedo, una manipulación repetida o un requisito interno de calidad. También pueden ayudar al comprador a distinguir la zona de sellado prevista del resto de la bolsa.
No compensan automáticamente una bolsa inadecuada, una contaminación en la zona de sellado, unos ajustes deficientes de la máquina o una bolsa dañada. Si ambos sellados se hacen en las mismas condiciones deficientes, añadir una segunda línea puede no resolver el problema de fondo.
La decisión debe salir del riesgo real del producto y del resultado de envase exigido, no de la suposición general de que dos líneas son siempre mejores que una.
Cuándo importa una construcción de doble sellado
Una línea de sellado adicional o una construcción de bolsa distinta puede merecer evaluarse cuando el coste de un fallo de envase es inusualmente alto, cuando el producto es líquido o ensucia la boca, o cuando las bolsas van a recibir una manipulación repetida durante el almacenamiento y la distribución. Por ejemplo:
- Productos de alto valor: proteínas caras, alimentos especiales u otros productos en los que un envase rechazado genera pérdida de material y un problema de atención al cliente.
- Contenido líquido o húmedo: el método de carga y el control de la zona de sellado necesitan una atención especial; dos sellados de cierre paralelos, bien formados, pueden aportar un margen adicional cuando el programa lo exige.
- Almacenamiento más largo o manipulación en congelador: la comprobación pertinente es si la bolsa especificada y la disposición de sellado siguen rindiendo después de las condiciones de manipulación y almacenamiento previstas.
- Contenido cortante o irregular: no es solo una cuestión de sellado. La película y la forma de la bolsa también necesitan una prueba centrada en la perforación, lejos de la línea de sellado.
- Programas comerciales o institucionales: un sistema interno de calidad puede exigir una disposición de sellado definida, una muestra retenida o un proceso documentado para el producto real.
En un programa de congelado, refrigerado, de venta al detalle o de restauración, el punto de ensayo pertinente puede ser después del apilado, del transporte o de un periodo de almacenamiento definido, y no inmediatamente después del sellado. Aquí un ensayo de muestras vale más que una promesa genérica de «seguridad extra».
El factor de redundancia
Cuando se especifican dos sellados de cierre paralelos y se forman correctamente, la segunda línea puede actuar como redundancia añadida: si una línea de sellado se ve comprometida en la manipulación, la otra puede seguir ayudando a mantener el envase. Esa es la razón práctica por la que un comprador puede pedirla en un programa de mayor riesgo.
La redundancia no es magia. Ambas líneas siguen dependiendo de una bolsa compatible, de una zona de sellado limpia, de un calor y una presión adecuados y de un enfriamiento suficiente. Si la boca de la bolsa está contaminada o la máquina está mal ajustada, dos sellados deficientes no crean un buen envase. El valor del doble sellado aumenta con la consecuencia de un fallo y con la regularidad del proceso controlado.
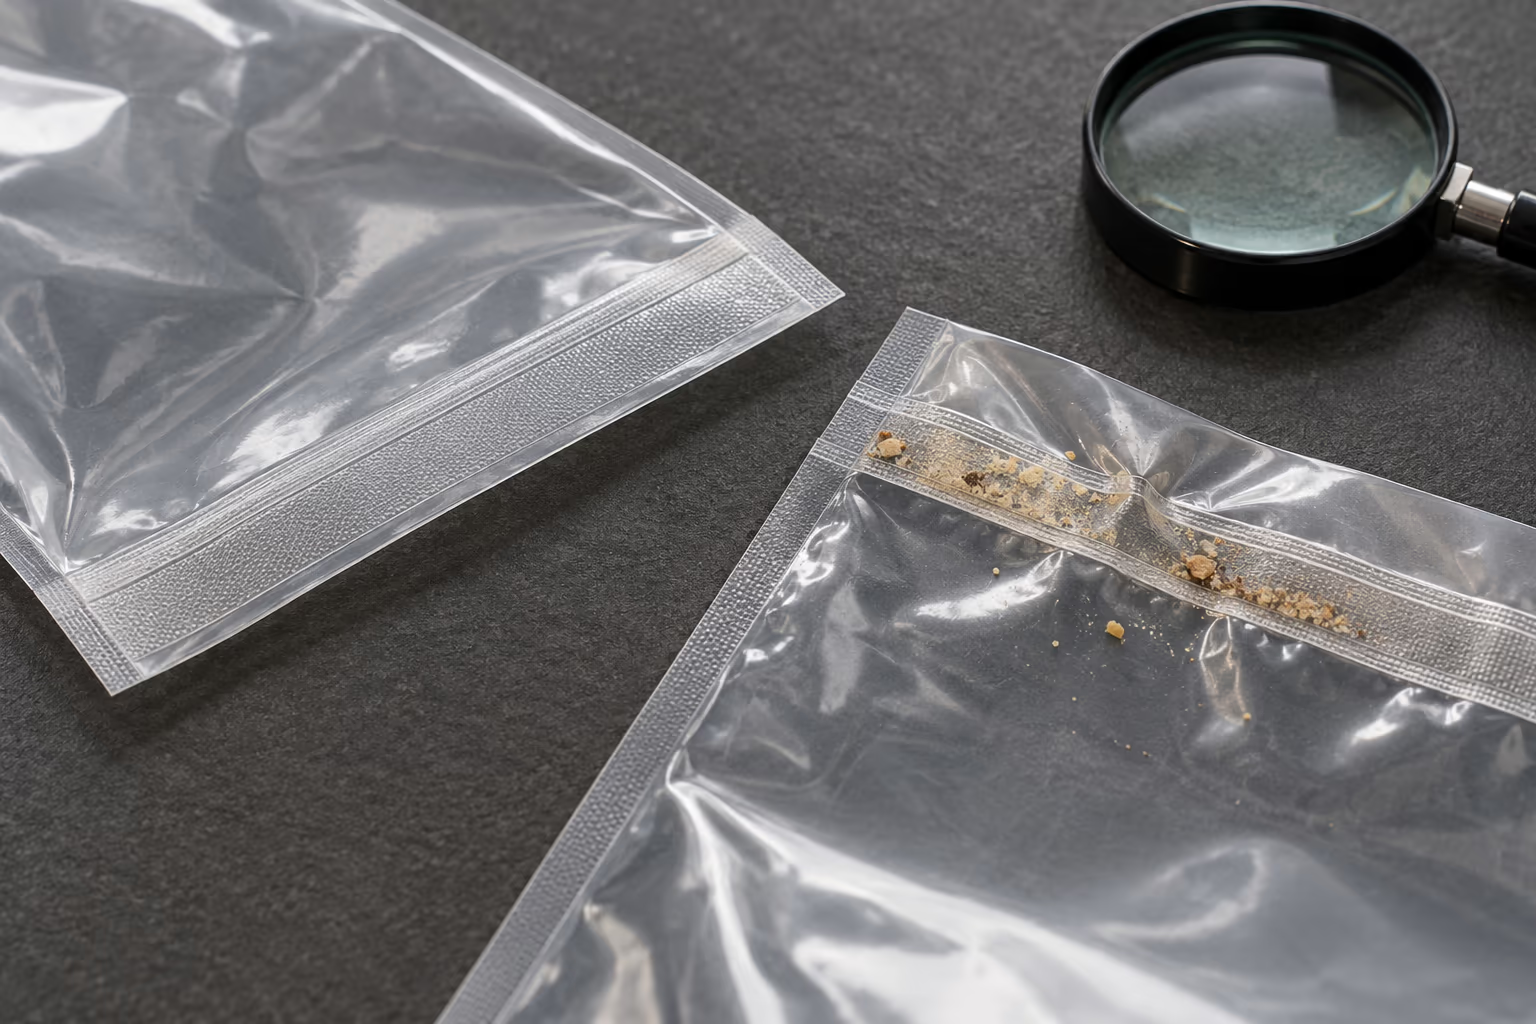
La calidad del sellado es lo primero
En cualquier bolsa, busque un sellado continuo y uniforme, sin canales visibles, arrugas, zonas quemadas ni restos de producto. Evalúelo después de que la bolsa se haya enfriado y después de la manipulación normal. Una comprobación visual es útil, pero debe apoyarse en el método de ensayo y en la regla de aceptación acordados para el programa cuando existe un requisito formal.
Por ejemplo, un producto con esquinas cortantes puede necesitar una prueba de bolsa centrada en la perforación, y no otra línea de sellado. Un producto líquido puede necesitar otro método de carga o un control de la zona de sellado. Un envase de venta al detalle puede necesitar comprobaciones de transporte y de apilado. Causas de fallo del sellado en bolsas de vacío recoge motivos habituales por los que un sellado puede fallar.
Para una comprobación rápida de entrada o de línea, llene y selle una bolsa representativa, deje que se enfríe e inspeccione toda la anchura del sellado en una manipulación normal. Si un ensayo de pelado o de estallido forma parte del programa de calidad, use el método, el tamaño de muestra y la regla de aceptación acordados. No se fíe de un ensayo informal de tracción como sustituto de un ensayo validado exigido, y no cambie la condición de ensayo entre proveedores sin registrarla.
Equilibrios de coste y de proceso
Una construcción de bolsa adicional, una segunda operación de sellado o una zona de sellado más ancha pueden cambiar el uso de material, el tiempo de producción y el precio. La cuantía varía según el tamaño de la bolsa, la película, la cantidad del pedido, la impresión, el equipo y el proveedor. Es mejor pedir ofertas comparables con un plano que suponer que toda bolsa de «doble sellado» lleva el mismo sobreprecio.
También puede haber un equilibrio operativo. Hacer dos sellados paralelos puede llevar más tiempo de ciclo y necesita suficiente margen de bolsa plano y limpio para ambas líneas. Una bolsa prefabricada puede reducir los pasos de preparación, mientras que un rollo puede reducir el desperdicio de material con longitudes de producto variables. La opción adecuada es la que da un envase repetible dentro del flujo de trabajo real.
Los rollos y las bolsas prefabricadas resuelven problemas distintos
Los rollos de sellado al vacío permiten al operario hacer una longitud a medida, lo que es útil con productos variables. Añaden un paso de preparación y dejan más responsabilidad en el operario para hacer bien el primer sellado.
Las bolsas prefabricadas reducen esa preparación y mantienen constantes las dimensiones de la bolsa de fábrica. Suelen ser la mejor opción cuando el producto y la presentación están estandarizados. Ningún formato es intrínsecamente más fiable; la pregunta pertinente es si encaja con la máquina, el producto y la rutina de trabajo.
En envases de venta al detalle de tamaño fijo, las bolsas de vacío transparentes prefabricadas o las bolsas impresas pueden hacer más constantes la presentación y el etiquetado. Con un tamaño de producto cambiante, un rollo puede ser más práctico. En ambos casos, apruebe la construcción y el resultado del sellado en lugar de elegir solo a partir de los términos «simple» o «doble».
Cómo evaluar una muestra del proveedor
Pruebe las muestras con la máquina y el producto reales. Deje registrados el ajuste de la máquina, el método de carga y la versión de la bolsa. Compruebe después el envase en el momento que importa: tras el enfriamiento, tras el almacenamiento o tras la ruta de manipulación que va a seguir de verdad.
En un pedido de repetición, conserve juntos el plano de bolsa aprobado, la muestra, las instrucciones de sellado y el requisito de envasado. Así es mucho más fácil identificar un cambio posterior en la construcción de la bolsa o en la disposición del sellado.
VANTASE puede ayudar a los compradores a comparar la construcción de la bolsa, las opciones de material y el plan de muestras en una solicitud de oferta de envasado al vacío clara antes de la aprobación de producción.