Kemasan yang lepas dalam semalam tidak otomatis memiliki segel atas yang buruk. Kebocoran mungkin terjadi pada jahitan samping, lipatan, atau tusukan kecil di samping makanan. Beberapa produk juga mengeluarkan gas setelah pengemasan. Mulailah dengan menemukan masalahnya sebelum mengubah pengaturan mesin.
Simpan kantong yang terkena dampak jika dapat ditangani dengan aman, dan catat mesin, jumlah kantong, program, dan kapan masalah muncul. Detail tersebut membuat kesalahan berulang menjadi lebih mudah dilacak.
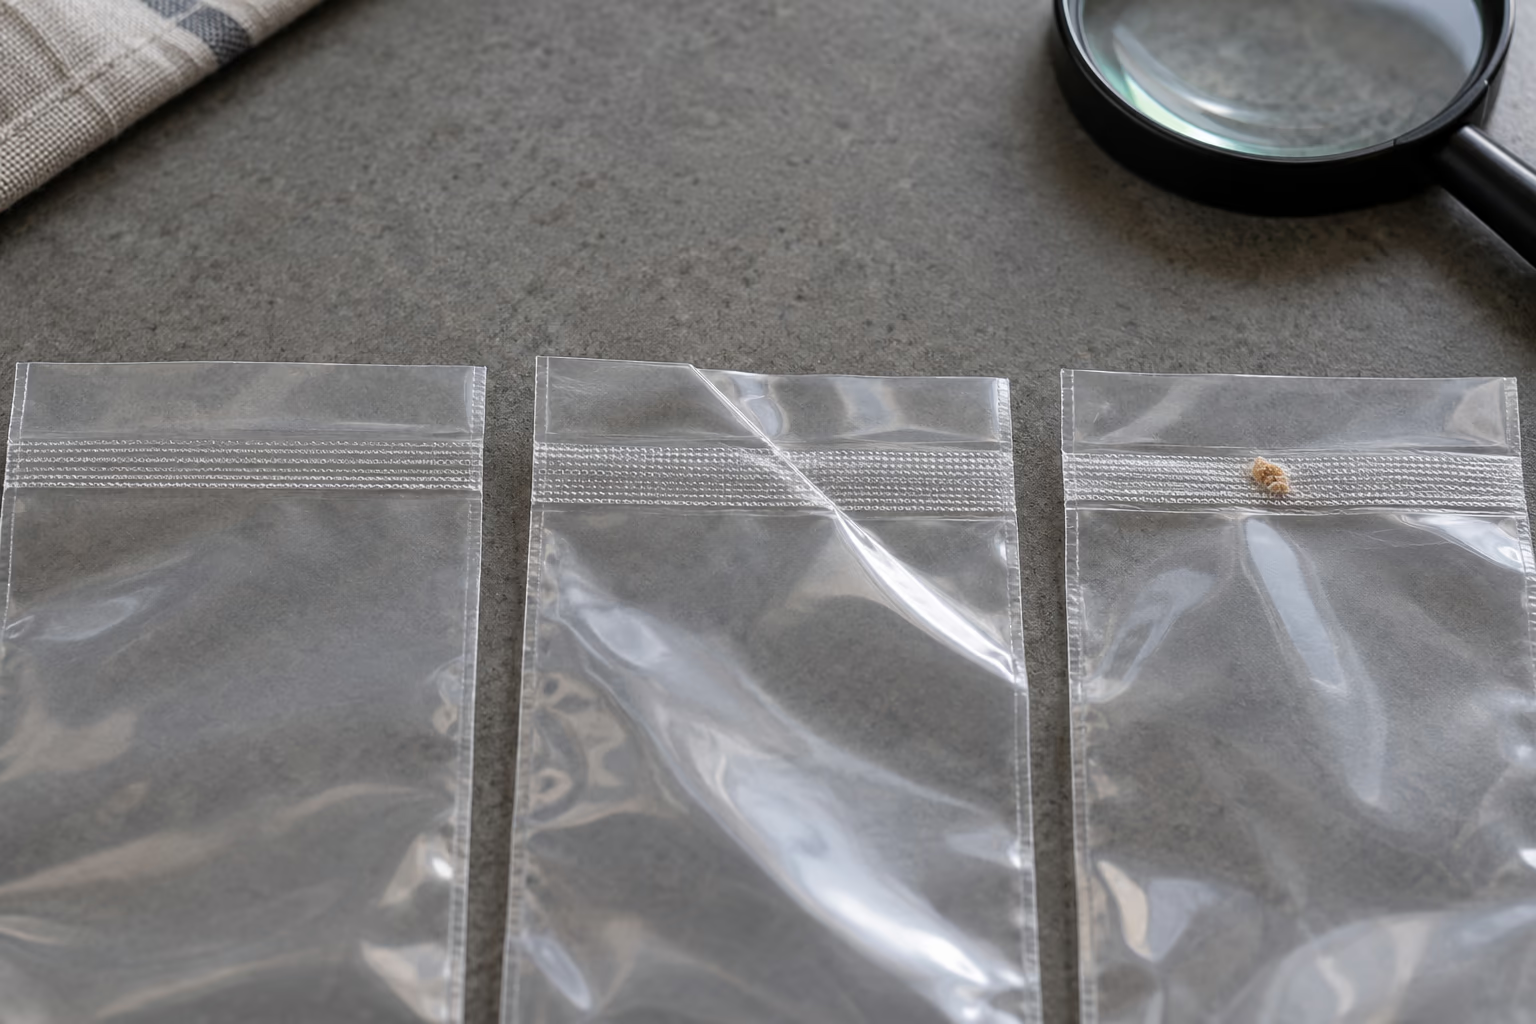
Periksa Mulut Kantong sebelum Pengaturan Panas
Area penyegelan yang bersih dan rata adalah hal pertama yang harus diperhatikan. Remah-remah, lemak, dan cairan dapat mengganggu kontak antara lapisan penyegel bagian dalam. Lipatan yang melintasi jahitan dapat meninggalkan saluran meskipun sisa strip terlihat menyatu dengan baik.
Sisakan kantong kosong secukupnya di atas produk untuk memposisikan mulut seperti yang ditunjukkan dalam manual. Gunakan metode pengisian yang bersih dan simpan makanan di bawah area penyegelan. Jika mulut terkontaminasi, gunakan kantong baru atau rapikan dan kemas kembali hanya jika panjang kantong, instruksi mesin, dan proses penanganan makanan memungkinkan. Mengolesi minyak di sepanjang mulut dengan kain tidak mengembalikan permukaan segel yang bersih.
Untuk produk yang menarik, lihat mode kering dan lembab. Program yang lembab dapat mengubah siklus penyegelan; itu bukan penghalang yang menghalangi cairan bebas masuk ke jalur isap.
Baca Pola di Jahitan
Jahitan yang lemah di seluruh bagian menunjukkan penyelidikan yang berbeda dari lubang yang muncul di tempat yang sama pada setiap kantong. Gunakan pola tersebut untuk memutuskan apa yang harus diperiksa selanjutnya, tanpa menganggapnya sebagai diagnosis tersendiri.
| Apa yang kamu lihat | Apa yang harus diperiksa terlebih dahulu |
|---|---|
| Lipatan melintasi jahitan | Posisi mulut, tingkat pengisian dan jarak bebas di sekitar produk |
| Remah, tambalan basah atau minyak pada jahitannya | Metode pengisian dan kantong pengganti yang bersih |
| Area yang tipis, terdistorsi, atau meleleh | Film, program, istirahat mesin yang diperlukan, dan kondisi permukaan perapat sudah benar |
| Bagian lemah yang sama pada beberapa kantong | Obstruksi, kontak tidak rata, atau kerusakan pada bagian rakitan penyegel tersebut |
| Jahitannya rapat tapi kemasannya longgar | Jahitan kantong lainnya, badan kantong, tusukan dan gas terkait produk |
Jangan terus meningkatkan panas hingga kantong terlihat lebih rata. Energi berlebih dapat menipiskan atau merusak film. Mulai dari program yang terdokumentasi untuk kantong, lalu ubah satu pengaturan yang diizinkan dalam satu waktu.
Siklus Pendinginan dan Berturut-turut Adalah Masalah yang Berbeda
Segel yang baru terbentuk perlu mengembangkan kekuatan yang cukup untuk penanganannya. Topang kantong yang berat alih-alih mengangkatnya dengan jahitan baru, dan ikuti urutan pembukaan dan pendinginan mesin.
Peralatan mungkin juga memerlukan istirahat di antara siklusnya. Itu melindungi paket berikutnya dari akumulasi panas yang berlebihan. Merupakan jeda tersendiri dari waktu yang dibutuhkan sebelum memindahkan kantong sebelumnya. Tidak ada interval yang dapat ditetapkan satu jumlah detik universal; lihat waktu pendinginan dan kekuatan segel.
Jika paket pertama terlihat bagus dan paket berikutnya terdistorsi, catat pola tersebut. Periksa waktu istirahat yang diperlukan dan instruksi perlindungan termal sebelum menyalahkan seluruh kumpulan kantong.
Lihatlah melampaui Segel Atas
Tulang yang tajam, tepi cangkang atau sudut yang keras dapat merusak badan kantong. Menaikkan pengaturan penyegelan tidak dapat memperbaiki kerusakan tersebut. Pilih kantong dan, jika sesuai, bahan pelindung yang kompatibel dengan makanan untuk produk dan penanganannya.
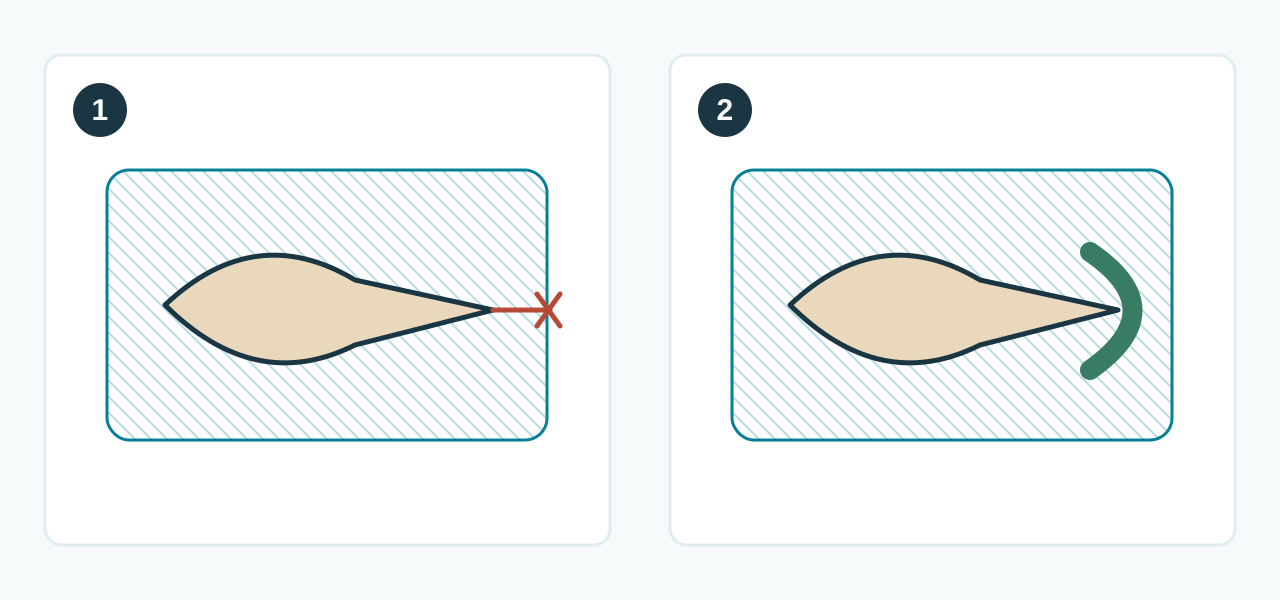
Kinerja penghalang dan lubang tembus juga merupakan hal yang berbeda. Kerusakan pada satu lapisan film multilapis dapat mempengaruhi sifat penghalangnya tanpa membentuk lubang terbuka di seluruh kantong. Paket yang longgar memerlukan penyelidikan menyeluruh, bukan asumsi tentang “lubang jarum di lapisan penghalang” yang tidak terlihat.
Periksa Mesin dengan Aman
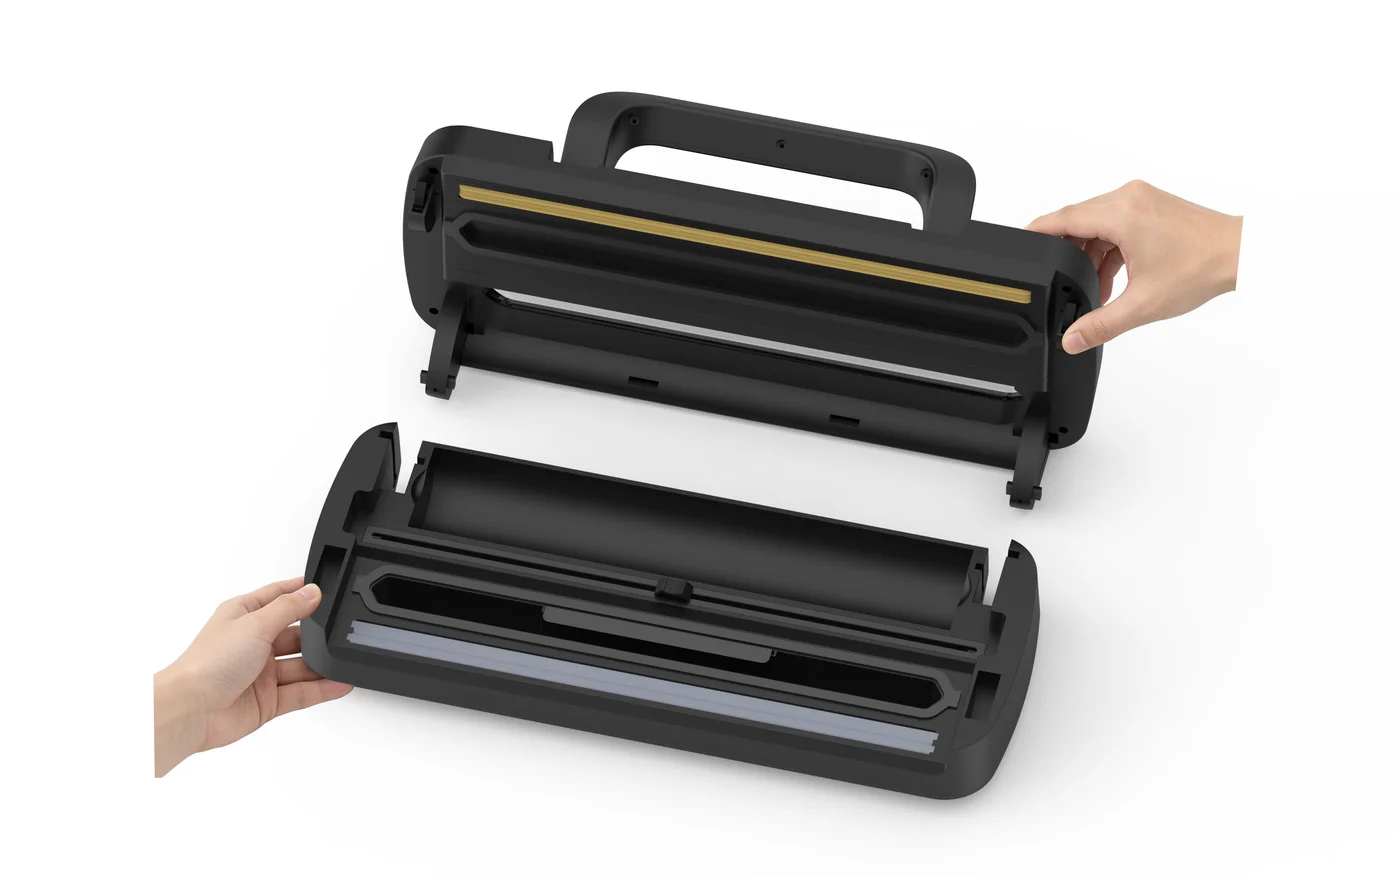
Putuskan sambungan daya dan biarkan unit menjadi dingin sebelum memeriksa permukaan penyegelan yang dapat diakses pengguna. Carilah lapisan film yang tersangkut, residu, penutup pelindung yang rusak, atau bagian yang tergeser. Bersihkan hanya dengan bahan dan metode yang ditentukan untuk model tersebut.
Penutup pelindung, bantalan, gasket, dan rakitan pemanas berbeda-beda. Jangan melepas penutup atau mengganti kabel karena video perbaikan mesin lain menunjukkan hal tersebut. Jika penggantian atau penyesuaian merupakan tugas servis, hentikan dan atur servis tersebut. Panduan pemecahan masalah FoodSaver memberikan contoh pemeriksaan khusus model, bukan prosedur perbaikan untuk setiap sealer.
Bandingkan Kantong yang Diketahui dengan Kelompok Tersangka
Gunakan kantong yang bersih dan kosong untuk perbandingan awal dengan kumpulan yang sesuai sebelumnya. Jaga agar mesin, program, dan penanganannya tetap sama. Kemudian ulangi dengan produk sebenarnya, karena isian dan bentuk produk dapat menimbulkan kegagalan yang tidak terlihat pada kantong kosong.
Tarikan tangan dapat memperlihatkan jahitan dingin yang jelas-jelas lemah. Itu tidak mengukur kekuatan segel atau membuktikan seluruh kemasan bebas bocor. Kantong yang robek di samping jahitan bukanlah hal yang otomatis terjadi pada setiap aplikasi. Pekerjaan kekuatan yang diukur memerlukan metode yang ditentukan, seperti ruang lingkup yang dijelaskan oleh ASTM F88/F88M, dan penyelidikan kebocoran menjawab pertanyaan terpisah.
Pertahankan Perbaikan yang Spesifik
Catat apa yang berubah dan apa yang terjadi pada paket berikutnya yang sebanding. Jika pembersihan dan penempatan yang benar dapat mengatasi masalah lipatan atau kontaminasi, tidak ada alasan untuk mengubah setiap pengaturan. Jika lokasi yang sama terus gagal pada kantong berbeda yang sesuai, kirimkan detail mesin, foto, dan catatan sampel ke pemasok.
Untuk kemasan makanan, hilangnya ruang hampa merupakan kesalahan pengemasan, dan riwayat waktu serta suhu makanan tetap menentukan tindakan aman selanjutnya. Menyegel kembali tidak memulihkan riwayat penyimpanan yang hilang atau membuat makanan yang dicurigai aman.