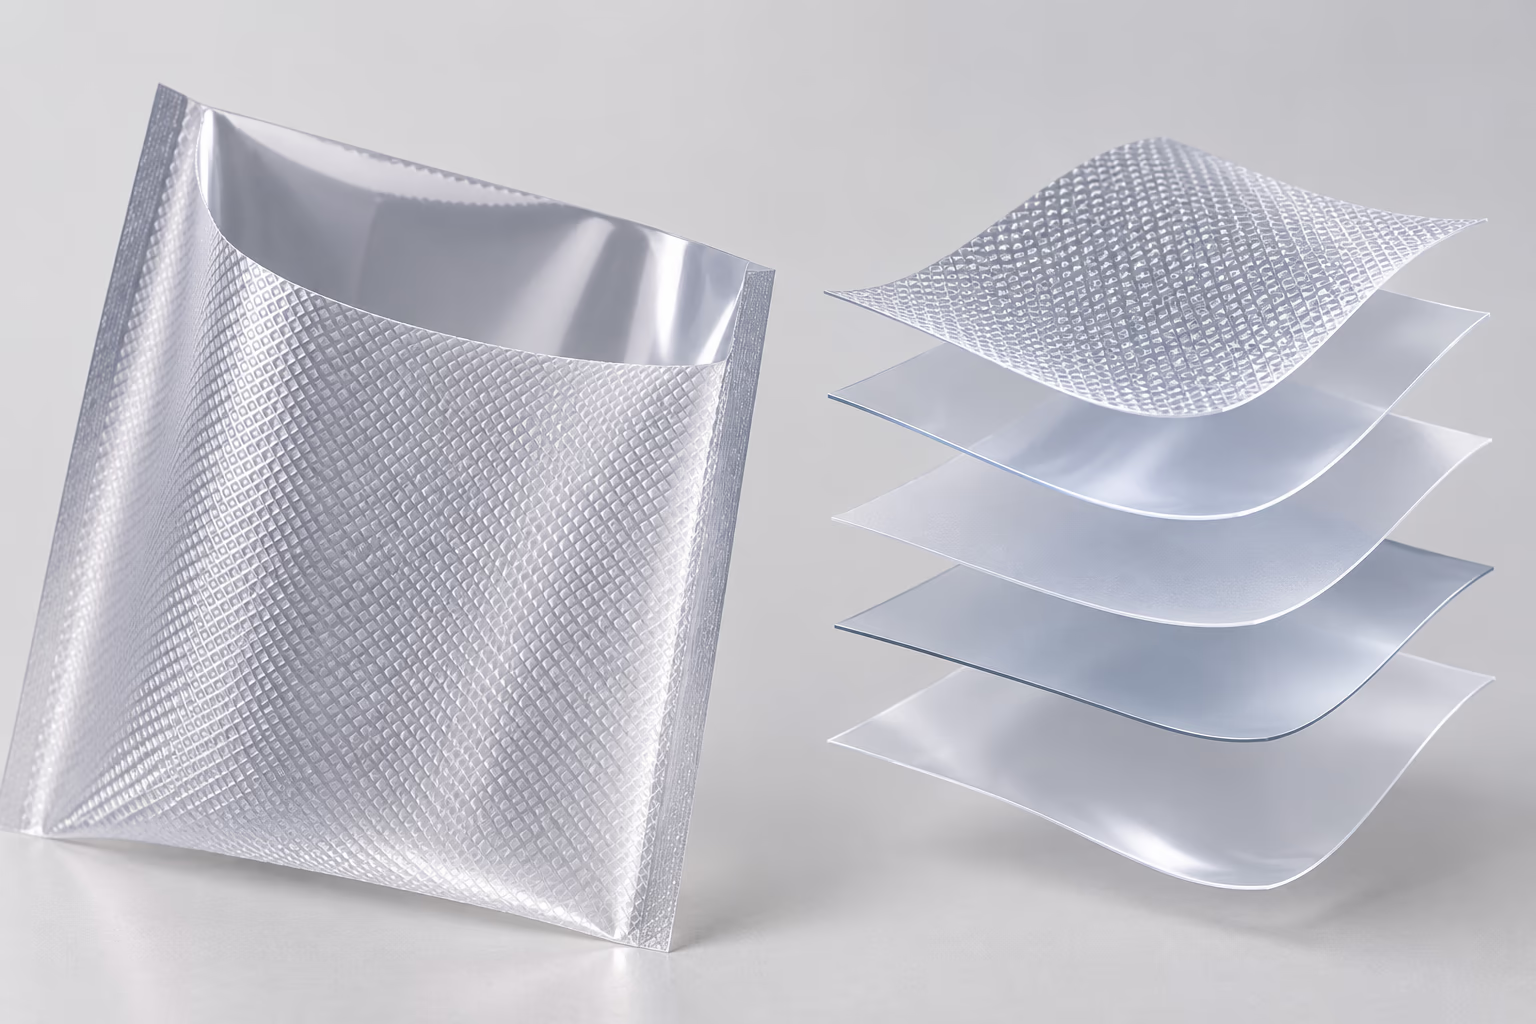
Muchas bolsas de vacío combinan varias capas de polímero en lugar de depender de una hoja de película común para bolsas de congelador. Diferentes capas pueden contribuir al rendimiento mecánico, al termosellado, a la barrera contra gases o a la protección contra la humedad. Lo que importa es la estructura terminada completa y cómo se comporta en el proceso de embalaje previsto.
Un nombre de material corto como PA/PE es útil, pero no es una receta de fabricación completa ni una aprobación para el contacto con alimentos. Puede omitir capas adhesivas o de unión, grados de resina y espesores de capas individuales. Pídale al proveedor que le explique las especificaciones reales de la bolsa antes de hacer una afirmación sobre rendimiento o cocción.
PA, PE y capas adicionales
PA significa poliamida, comúnmente llamada nailon. Puede aportar fuerza, resistencia a la perforación y rendimiento de la barrera de oxígeno. PE significa polietileno. Un sellador para alimentos a base de PE es común porque una formulación adecuada puede formar el sellado térmico de la bolsa en las condiciones adecuadas.
Se trata de familias de materiales, con diferentes calidades y propiedades. “PE” por sí solo no demuestra la idoneidad para el contacto con alimentos para cada temperatura o tipo de alimento. La formulación completa, el uso previsto y la documentación aplicable aún deben coincidir con el artículo terminado.
EVOH significa copolímero de etileno y alcohol vinílico. Puede proporcionar una barrera contra gases y aromas en una estructura diseñada adecuadamente. Las capas de unión o los adhesivos pueden unir materiales que de otro modo se unirían mal. Su presencia e idoneidad también pertenecen a la evaluación técnica y de cumplimiento del proveedor.
Las películas se pueden coextruir, laminar o fabricar usando otra ruta de conversión adecuada. La bolsa visible no revela el método de fabricación ni el número de capas internas. Ni la apariencia ni la descripción genérica del material establecen un proceso de fábrica en particular.
Lectura de nombres de estructuras comunes
PA/PE es una abreviatura común para una película que combina poliamida y un sellador a base de polietileno. PE/PA/PE describe una disposición amplia diferente. PA/EVOH/PE indica la presencia de un componente de barrera EVOH, pero puede omitir capas de unión o subcapas adicionales.
No asuma que el número de letras separadas por barras es igual al número exacto de capas fabricadas. Del mismo modo, una afirmación de cinco o siete capas no clasifica la calidad de una bolsa por sí sola. Las funciones de las capas, la distribución, el procesamiento y el rendimiento de la bolsa terminada son más importantes que contar las capas.
Solicite suficiente información para comparar las estructuras candidatas de manera significativa. Cuando una receta detallada es patentada, el proveedor aún puede definir el rendimiento, las tolerancias, los usos previstos y la evidencia que los respalda. Una especificación debería poder utilizarse para aprobar lotes de producción posteriores.
Qué aporta PA
La poliamida puede ayudar a que una bolsa multicapa resista la manipulación y limite la transmisión de gas, pero el resultado depende del grado, el espesor de la capa y las condiciones. Una película con PA no es inmune a huesos afilados, abrasión, manipulación en frío o sellado deficiente.
Compare los datos de punción u otros datos mecánicos utilizando un método establecido y condiciones adecuadas. Incluya la forma real del producto y la ruta de manipulación en la evaluación de la muestra. Un borde afilado puede necesitar un protector aprobado o un rediseño del empaque incluso cuando el calibre nominal parezca sustancial.
Para comparaciones de barreras, solicite la tasa de transmisión de oxígeno, generalmente abreviada OTR, con sus unidades, temperatura, humedad, método de prueba y detalles de la muestra. Los valores medidos en diferentes condiciones no son directamente intercambiables. Las fugas de la bolsa y los defectos del sello están separados de la transmisión a través de una película intacta.
Qué cambios EVOH
EVOH puede mejorar el rendimiento de la barrera de oxígeno en una película multicapa adecuada. La mejora no es una regla fija de “diez veces mejor que el nailon”. La calidad de la resina, el espesor de la barrera individual, la humedad, la temperatura y las capas circundantes influyen en la comparación.
La humedad puede afectar el comportamiento de la barrera del EVOH, por lo que su ubicación y protección dentro de la estructura son importantes. Solicite datos relevantes para las condiciones reales, incluido cualquier tratamiento térmico cuando corresponda. No infiera que un breve contacto húmedo destruye cada película de EVOH o deja todas las estructuras intactas.
Información sobre el EVOH de Kuraray describe su función de barrera. Esa información general sobre el material no es un informe de prueba para una bolsa de vacío específica. Decida si una estructura de barrera más alta aborda el problema limitante del producto antes de aceptar su costo adicional.
Una capa de barrera no puede rescatar una costura con fugas ni garantizar la vida útil. Los productos sensibles al oxígeno aún requieren un proceso de embalaje adecuado, condiciones de almacenamiento y una validación específica del producto. El Guía PA/PE versus PA/EVOH/PE analiza las preguntas de compra con más detalle.
Espesor, textura y compatibilidad de equipos
Especifique la unidad y la base de medición del espesor. Un mil equivale a 25,4 micrómetros; un valor de pared simple difiere de una lectura de bolsa doble. En una película estampada, el método de medición y la posición pueden afectar el resultado. Compare la definición y la tolerancia acordadas, no sólo el número nominal impreso.
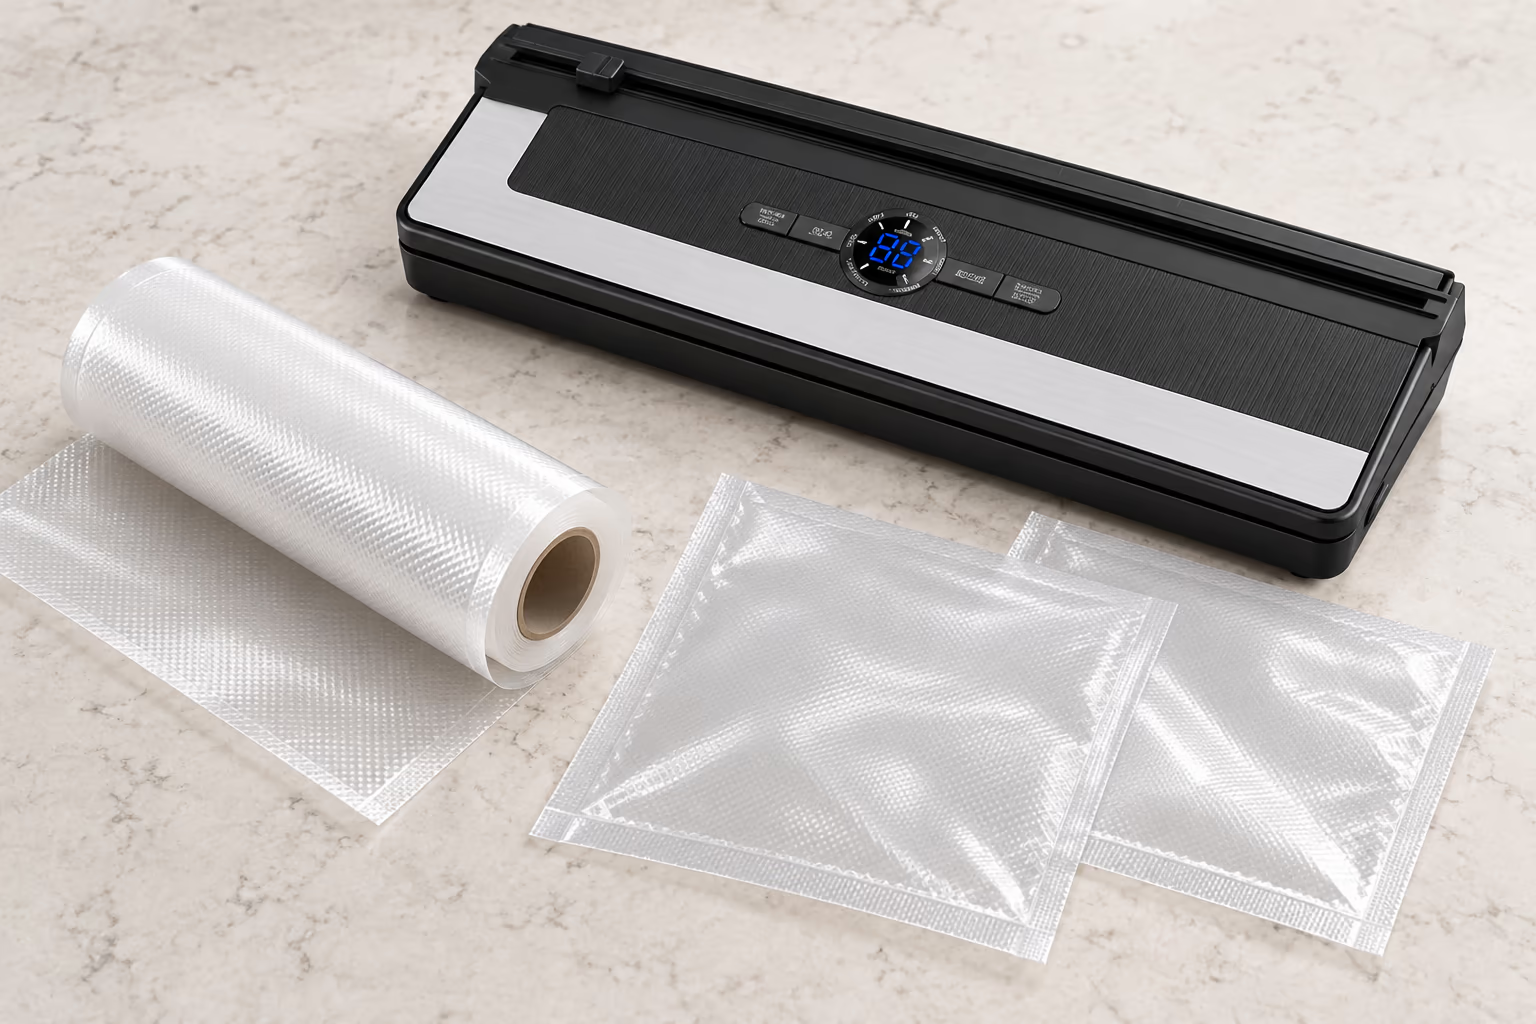
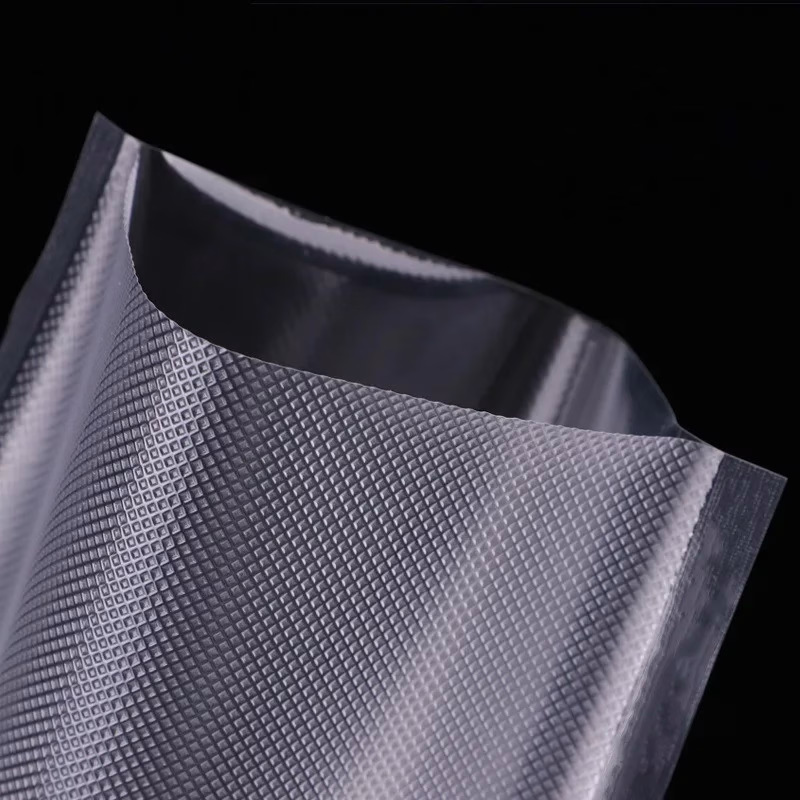
La textura proporciona una ruta de flujo de aire en muchas máquinas externas de tipo canal. No demuestra una barrera al oxígeno ni identifica la receta de la resina. Los sistemas de boquilla insertada, cámara y válvula tienen diferentes requisitos de consumibles; verifique compatibilidad con bolsas con el mecanismo exacto.
Elija el calibre y la estructura junto con la forma del producto, el peso del paquete, las dimensiones y el rango operativo de la máquina. Es posible que una bolsa más gruesa no resuelva el problema observado si la causa es la contaminación o un sellador incompatible. Utilice espesor y rendimiento como lista de verificación de selección de muestras en lugar de una tabla universal de alimento a calibre.
Evidencia de contacto con alimentos para el uso previsto
Solicite documentación que identifique la bolsa real, el mercado de destino, los tipos de alimentos, el tiempo y la temperatura de contacto y el procesamiento previsto. El almacenamiento congelado y la cocción son usos diferentes; la aprobación o declaración de uno no cubre automáticamente el otro.
El FDA inventario de contacto con alimentos explica que la autorización se relaciona con la identidad, el uso previsto y las condiciones. No debe presentarse como certificado genérico FDA por cada bolsa terminada. El proveedor debe identificar la base relevante para el material y la aplicación.
Para plásticos de la UE, solicite la Declaración de cumplimiento aplicable y la información de respaldo adecuada al artículo y a la etapa de la cadena de suministro. El Resumen de la legislación de la Comisión Europea es una referencia inicial. Los requisitos varían según el mercado; Las frases amplias “calidad alimentaria”, “libre de BPA” o aptas para cocinar no reemplazan una evaluación de uso específico.
Los defectos necesitan evidencia, no etiquetas de precios
Inspeccione si hay delaminación, superficies dañadas, sellado inconsistente, variación dimensional y fugas. Un defecto visible o una prueba fallida requieren investigación, pero un precio bajo por sí solo no prueba un contenido reducido de PA, y un precio superior no prueba que cada bolsa se haya sometido a una inspección electrónica por orificios.
Pregunte qué pruebas se realizaron, en qué muestras y lotes, bajo qué métodos y criterios de aceptación. Una imperfección de la capa de barrera y un agujero a través de toda la pared de la bolsa son defectos diferentes. Conserve muestras fallidas representativas para que el proveedor pueda investigar la ruta de falla real.
Almacenamiento y control de entrada
Siga las condiciones de almacenamiento del proveedor y el período de uso declarado para la película exacta. No existe un vencimiento universal de 12 a 24 meses para todas las bolsas de aspiradora PA/PE. El calor, la luz, la contaminación y la manipulación física pueden afectar la condición del material, pero la edad por sí sola no identifica una falla en particular.
Mantenga el stock protegido según las instrucciones, preserve la trazabilidad del lote y rote el material de forma adecuada. Si el historial de almacenamiento es incierto, revise la condición y el desempeño del empaque antes de la producción. No se debe aceptar material dañado o no documentado únicamente porque una bolsa sin usar todavía parece transparente.
Qué solicitar antes de realizar el pedido
Obtenga la descripción de la estructura, las dimensiones utilizables, el calibre y la tolerancia nominales, la textura, la guía de sellado, los datos mecánicos y de transmisión relevantes y la documentación de uso previsto. Solicite muestras representativas y acuerde los controles de aceptación antes del pedido al por mayor.
Aprobar el paquete terminado a través de la ruta de manipulación prevista. Esto combina eliminación de aire, rendimiento de la película, integridad de las costuras y controles de almacenamiento. El nombre del material, el número de capas o una imagen de muestra atractiva pueden sustentar la discusión, pero no pueden reemplazar la evidencia sobre la bolsa real.