Viele Vakuumbeutel kombinieren mehrere Polymerschichten, anstatt sich auf ein Blatt gewöhnlicher Gefrierbeutelfolie zu verlassen. Verschiedene Schichten können zur mechanischen Leistung, zur Heißsiegelung, zur Gasbarriere oder zum Feuchtigkeitsschutz beitragen. Entscheidend ist die fertige Struktur und wie sie sich im vorgesehenen Verpackungsprozess verhält.
Ein kurzer Materialname wie PA/PE ist nützlich, es handelt sich jedoch nicht um ein vollständiges Herstellungsrezept oder eine Zulassung für den Kontakt mit Lebensmitteln. Es können Klebe- oder Verbindungsschichten, Harzqualitäten und einzelne Schichtdicken weggelassen werden. Bitten Sie den Lieferanten, die tatsächlichen Beutelspezifikationen zu erläutern, bevor Sie eine Leistungs- oder Kochleistungsaussage machen.
PA, PE und zusätzliche Ebenen
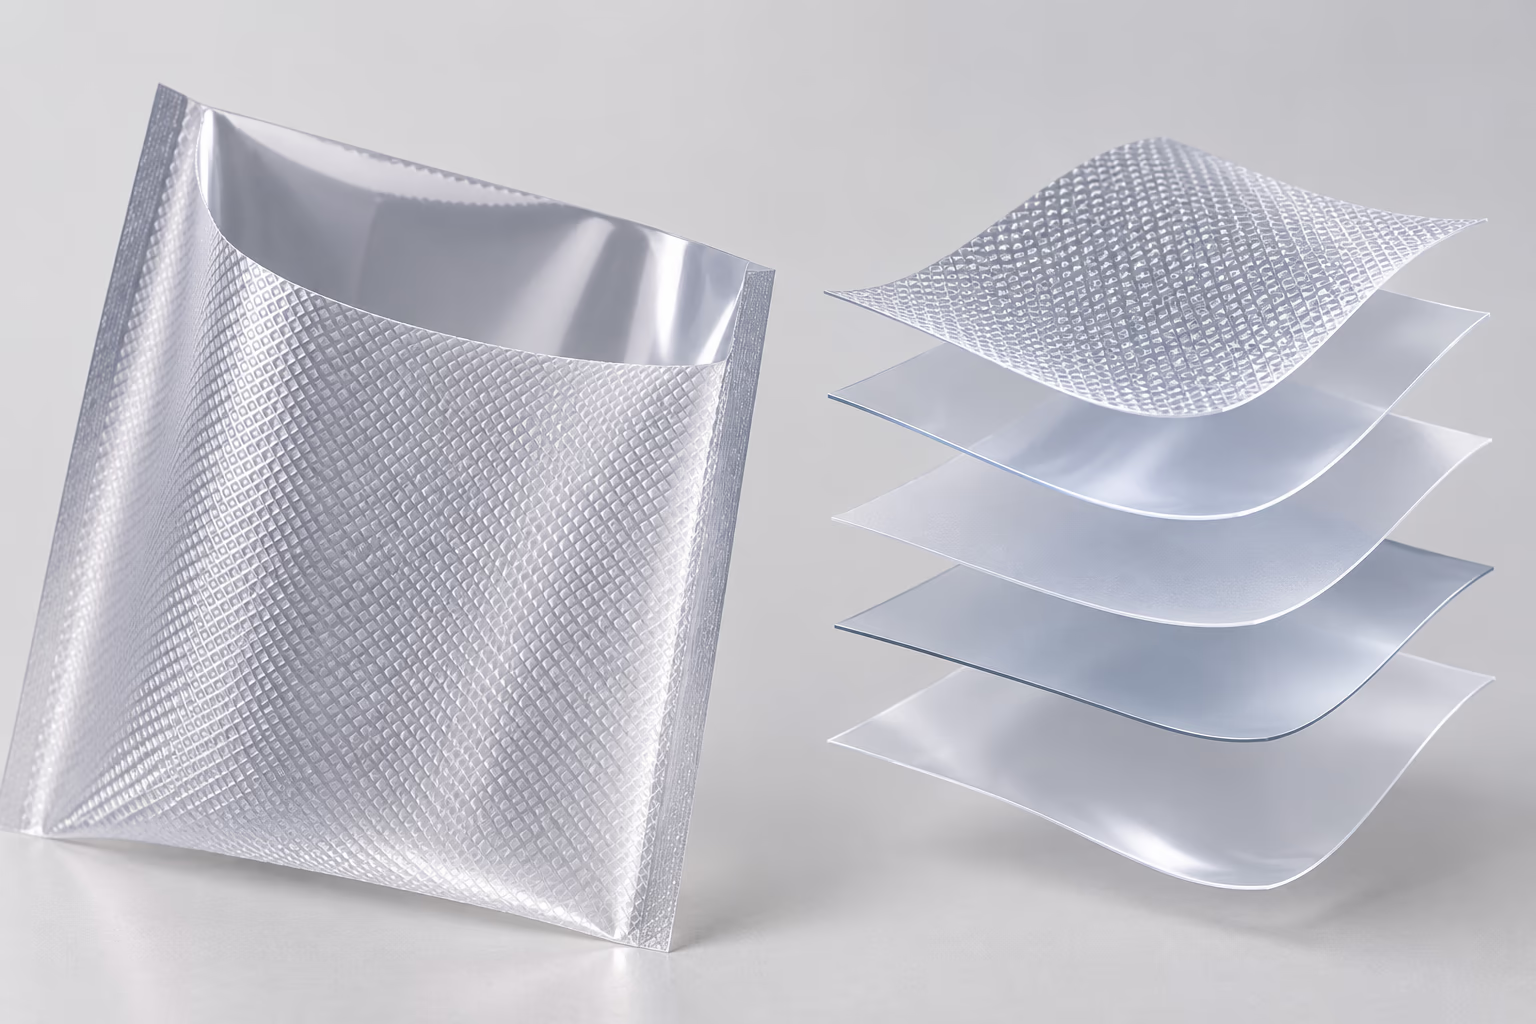
PA bedeutet Polyamid, allgemein Nylon genannt. Es kann zur Festigkeit, Durchstoßfestigkeit und Sauerstoffbarriereleistung beitragen. PE bedeutet Polyethylen. Ein Lebensmittelversiegelungsmittel auf PE-Basis ist üblich, da eine geeignete Formulierung unter den richtigen Bedingungen die Heißsiegelung des Beutels bewirken kann.
Hierbei handelt es sich um Materialfamilien mit unterschiedlichen Qualitäten und Eigenschaften. „PE“ allein beweist nicht die Eignung für den Lebensmittelkontakt bei jeder Temperatur oder Lebensmittelart. Die vollständige Formulierung, der Verwendungszweck und die entsprechende Dokumentation müssen noch mit dem fertigen Artikel übereinstimmen.
EVOH bedeutet Ethylen-Vinylalkohol-Copolymer. Es kann in einer entsprechend gestalteten Struktur eine Gas- und Aromabarriere bilden. Verbindungsschichten oder Klebstoffe können Materialien verbinden, die sonst schlecht haften würden. Ihr Vorhandensein und ihre Eignung gehören ebenfalls in die technische und Compliance-Bewertung des Lieferanten.
Folien können coextrudiert, laminiert oder auf einem anderen geeigneten Verarbeitungsweg hergestellt werden. Der sichtbare Beutel verrät weder die Herstellungsmethode noch die Anzahl der Innenschichten. Weder das Aussehen noch eine generische Materialbeschreibung weisen auf einen bestimmten Fabrikprozess hin.
Allgemeine Strukturnamen lesen
PA/PE ist eine gebräuchliche Abkürzung für eine Folie, die Polyamid und ein Dichtmittel auf Polyethylenbasis kombiniert. PE/PA/PE beschreibt eine andere umfassende Anordnung. PA/EVOH/PE weist auf das Vorhandensein einer EVOH-Barrierekomponente hin, kann jedoch Verbindungsschichten oder weitere Unterschichten weglassen.
Gehen Sie nicht davon aus, dass die Anzahl der durch Schrägstriche getrennten Buchstaben der genauen Anzahl der hergestellten Schichten entspricht. Ebenso ist die Angabe einer fünflagigen oder siebenlagigen Tasche allein kein Kriterium für die Qualität einer Tasche. Schichtfunktionen, Verteilung, Verarbeitung und Leistung des fertigen Beutels sind wichtiger als das Zählen der Schichten.
Bitten Sie um genügend Informationen, um Kandidatenstrukturen sinnvoll vergleichen zu können. Wenn ein detailliertes Rezept proprietär ist, kann der Lieferant dennoch relevante Leistung, Toleranzen, beabsichtigte Verwendungen und die Belege dafür definieren. Eine Spezifikation soll für die Freigabe späterer Produktionslose nutzbar sein.
Was PA beiträgt
Polyamid kann dazu beitragen, dass ein mehrschichtiger Beutel der Handhabung standhält und die Gasübertragung begrenzt. Das Ergebnis hängt jedoch von der Sorte, der Schichtdicke und den Bedingungen ab. Eine Folie mit PA ist nicht immun gegen scharfe Knochen, Abrieb, kalte Handhabung oder schlechte Versiegelung.
Vergleichen Sie Einstich- oder andere mechanische Daten mit einer angegebenen Methode und geeigneten Bedingungen. Beziehen Sie die tatsächliche Produktform und den Handhabungsweg in die Probenbewertung ein. Eine scharfe Kante erfordert unter Umständen einen zugelassenen Schutz oder eine Neugestaltung der Verpackung, selbst wenn die Nennstärke groß erscheint.
Für Barrierevergleiche fragen Sie nach der Sauerstoffdurchlässigkeitsrate, üblicherweise mit der Abkürzung OTR, mit ihren Einheiten, Temperatur, Luftfeuchtigkeit, Testmethode und Probendetails. Unter verschiedenen Bedingungen gemessene Werte sind nicht direkt austauschbar. Beutellecks und Siegelfehler sind unabhängig von der Übertragung durch eine intakte Folie.
Was EVOH ändert
EVOH kann die Sauerstoffbarriereleistung in einer geeigneten Mehrschichtfolie verbessern. Bei der Verbesserung handelt es sich nicht um eine feste „Zehnmal besser als Nylon“-Regel. Harzqualität, individuelle Barrieredicke, Luftfeuchtigkeit, Temperatur und die umgebenden Schichten beeinflussen den Vergleich.
Feuchtigkeit kann das Barriereverhalten von EVOH beeinträchtigen, daher sind dessen Lage und Schutz innerhalb der Struktur von Bedeutung. Fordern Sie Daten an, die für die tatsächlichen Bedingungen relevant sind, einschließlich etwaiger Wärmebehandlungen, sofern zutreffend. Daraus lässt sich nicht schließen, dass ein kurzer Nasskontakt entweder jeden EVOH-Film zerstört oder jede Struktur unberührt lässt.
Kurarays EVOH-Informationen beschreibt seine Barrierefunktion. Bei diesen allgemeinen Materialinformationen handelt es sich nicht um einen Testbericht für einen bestimmten Vakuumbeutel. Entscheiden Sie, ob eine Struktur mit höherer Barriere das begrenzende Problem des Produkts löst, bevor Sie die zusätzlichen Kosten in Kauf nehmen.
Eine Sperrschicht kann eine undichte Naht weder retten noch eine Haltbarkeit gewährleisten. Sauerstoffempfindliche Produkte erfordern weiterhin einen geeigneten Verpackungsprozess, Lagerbedingungen und eine produktspezifische Validierung. Im Anleitung PA/PE versus PA/EVOH/PE werden die Kauffragen ausführlicher besprochen.
Kompatibilität von Dicke, Textur und Ausrüstung
Geben Sie die Einheit und Messbasis für die Dicke an. Ein Mil entspricht 25,4 Mikrometer; Ein Einzelwandwert unterscheidet sich von einem Doppelbeutelwert. Bei einer geprägten Folie können die Messmethode und die Position das Ergebnis beeinflussen. Vergleichen Sie die vereinbarte Definition und Toleranz, nicht nur die aufgedruckte Nennzahl.
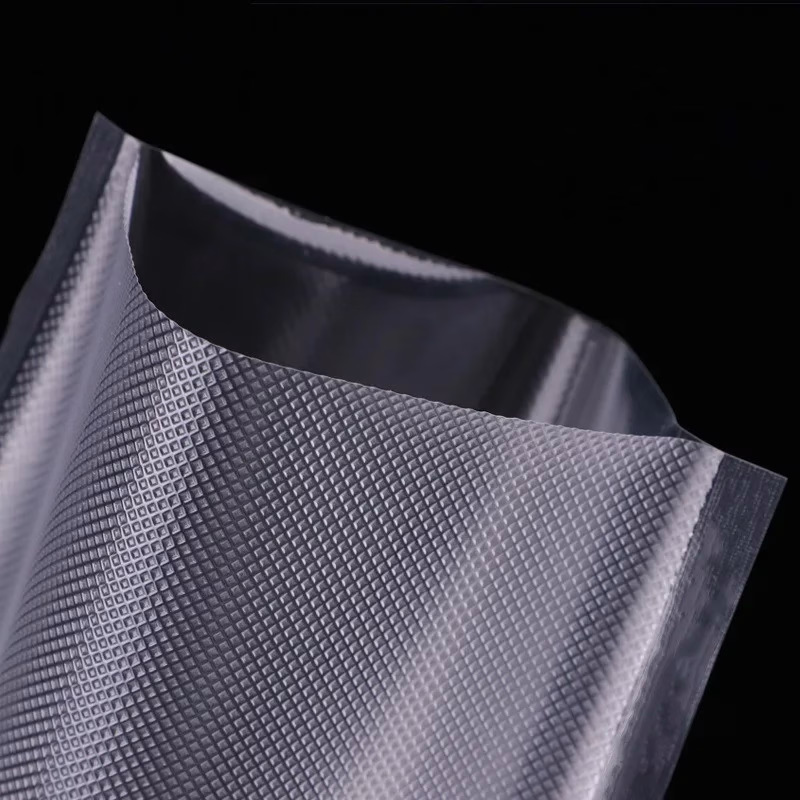
Die Textur sorgt für einen Luftstromweg in vielen externen Maschinen vom Kanaltyp. Es beweist weder eine Sauerstoffbarriere noch identifiziert es die Harzrezeptur. Einsatzdüsen-, Kammer- und Ventilsysteme stellen unterschiedliche Anforderungen an die Verbrauchsmaterialien. Überprüfen Sie Taschenkompatibilität anhand des genauen Mechanismus.
Wählen Sie Stärke und Struktur sowie Produktform, Packungsgewicht, Abmessungen und den Arbeitsbereich der Maschine. Ein dickerer Beutel löst das beobachtete Problem möglicherweise nicht, wenn eine Kontamination oder ein inkompatibles Dichtungsmittel die Ursache ist. Verwenden Sie Dicke und Leistung als Checkliste für die Probenauswahl und nicht als universelle Food-to-Gauge-Tabelle.
Nachweis des Lebensmittelkontakts für den vorgesehenen Verwendungszweck
Fordern Sie Unterlagen an, aus denen der tatsächliche Beutel, der Zielmarkt, die Lebensmittelarten, die Kontaktzeit und -temperatur sowie die beabsichtigte Verarbeitung hervorgehen. Tiefkühllagerung und Kochen sind unterschiedliche Verwendungszwecke; eine Genehmigung oder Erklärung für das eine deckt nicht automatisch das andere ab.
Im FDA Inventar mit Lebensmittelkontakt wird erläutert, dass sich die Autorisierung auf Identität, Verwendungszweck und Bedingungen bezieht. Es sollte nicht für jede fertige Tasche als generisches FDA-Zertifikat vorgelegt werden. Der Lieferant muss die relevanten Grundlagen für das Material und die Anwendung identifizieren.
Für EU-Kunststoffe fordern Sie die entsprechende Konformitätserklärung und unterstützende Informationen entsprechend dem Artikel und der Lieferkettenstufe an. Der Überblick über die Gesetzgebung der Europäischen Kommission ist eine Startreferenz. Die Anforderungen variieren je nach Markt. Weit gefasste Formulierungen wie „Lebensmittelqualität“, „BPA-frei“ oder „kochgeeignet“ ersetzen keine anwendungsspezifische Beurteilung.
Mängel brauchen Beweise, keine Preisschilder
Auf Delamination, beschädigte Oberflächen, inkonsistente Abdichtung, Maßabweichungen und Undichtigkeiten prüfen. Ein sichtbarer Defekt oder ein fehlgeschlagener Test erfordert eine Untersuchung, aber ein niedriger Preis allein beweist nicht, dass der PA-Inhalt reduziert wurde, und ein Premium-Preis beweist nicht, dass jede Tasche einer elektronischen Lochprüfung unterzogen wurde.
Fragen Sie nach, welche Tests an welchen Proben und Chargen nach welchen Methoden und Akzeptanzkriterien durchgeführt wurden. Ein Defekt in der Barriereschicht und ein Loch in der gesamten Beutelwand sind verschiedene Mängel. Bewahren Sie repräsentative fehlerhafte Proben auf, damit der Lieferant den tatsächlichen Fehlerpfad untersuchen kann.
Lagerung und Eingangskontrolle
Beachten Sie die Lagerbedingungen des Lieferanten und die angegebene Nutzungsdauer für die jeweilige Folie. Für alle PA/PE-Vakuumbeutel gibt es kein allgemeines Ablaufdatum von 12 bis 24 Monaten. Hitze, Licht, Verschmutzung und physische Handhabung können den Materialzustand beeinträchtigen, aber das Alter allein lässt keinen bestimmten Fehler erkennen.
Halten Sie den Lagerbestand gemäß den Anweisungen geschützt, wahren Sie die Rückverfolgbarkeit der Chargen und rotieren Sie das Material entsprechend. Wenn der Lagerverlauf ungewiss ist, überprüfen Sie vor der Produktion den Zustand und die Verpackungsleistung. Beschädigtes oder undokumentiertes Material sollte nicht angenommen werden, nur weil ein unbenutzter Beutel noch klar aussieht.
Was Sie vor der Bestellung anfragen sollten
Erhalten Sie die Strukturbeschreibung, die nutzbaren Abmessungen, die Nenndicke und Toleranz, die Textur, die Dichtungsanleitung, relevante mechanische und Übertragungsdaten sowie die Dokumentation zur beabsichtigten Verwendung. Fordern Sie repräsentative Muster an und vereinbaren Sie die Abnahmeprüfungen vor der Großbestellung.
Genehmigen Sie die fertige Packung über den vorgesehenen Handhabungsweg. Dies vereint Luftentfernung, Folienleistung, Nahtintegrität und Lagerungskontrollen. Ein Materialname, die Anzahl der Schichten oder ein attraktives Beispielbild können die Diskussion unterstützen, aber sie können keine Beweise über den tatsächlichen Beutel ersetzen.