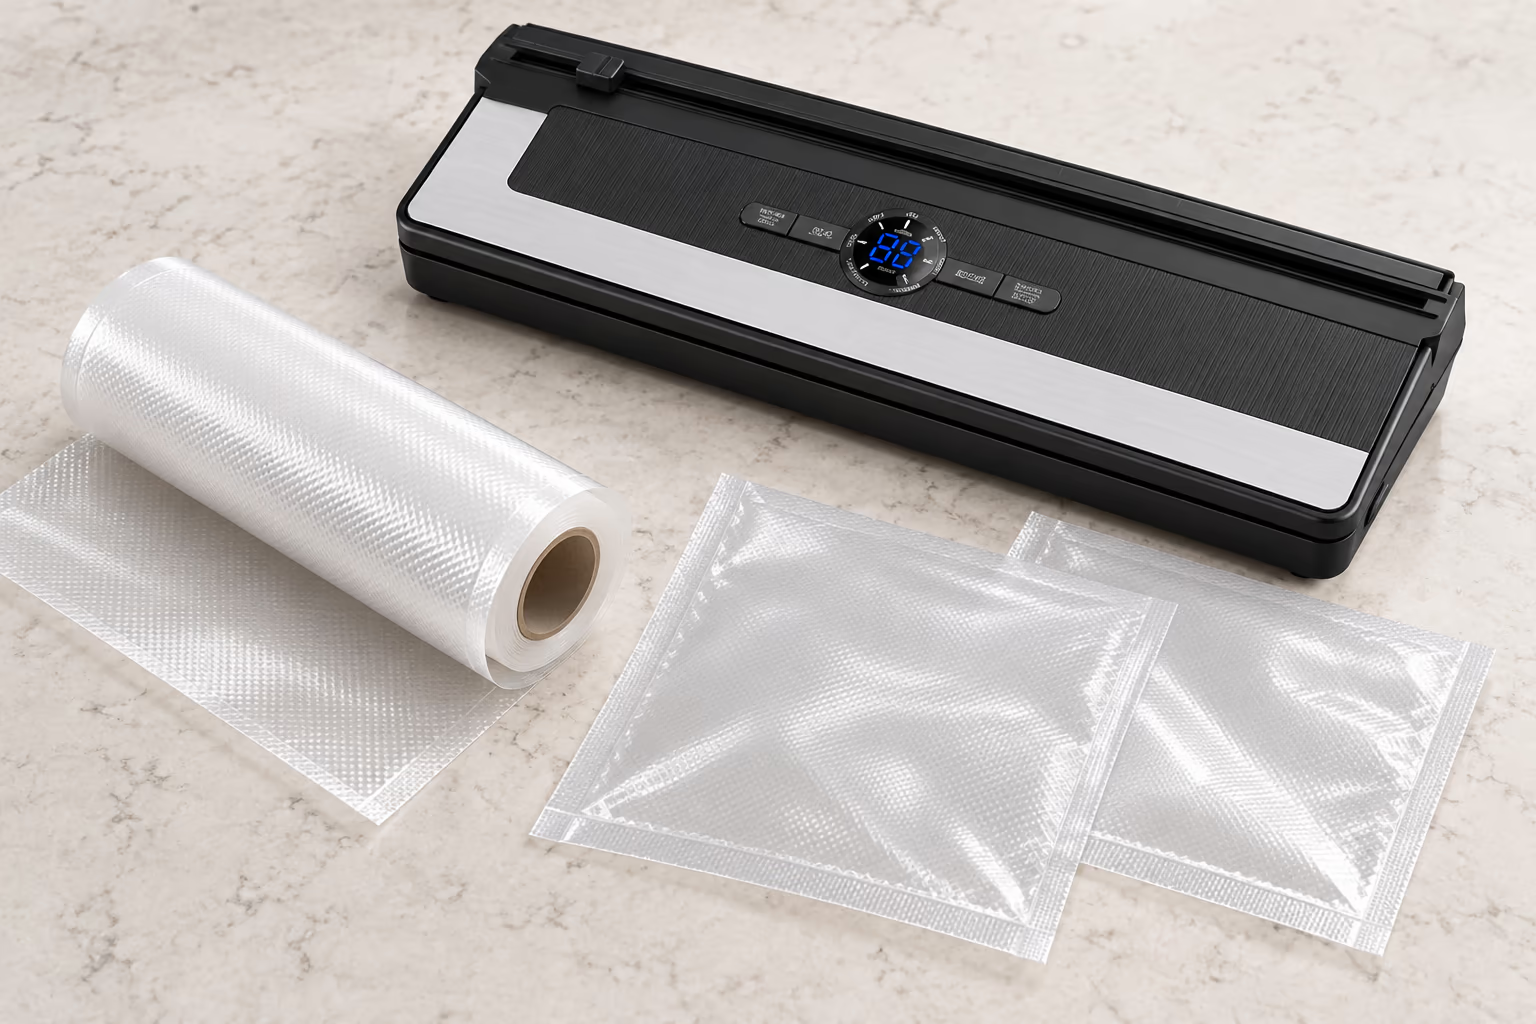
Die Beuteldicke ist eine nützliche Kaufangabe, sie kann jedoch nicht jede undichte oder schwer zu verschließende Packung diagnostizieren. Löcher, Verunreinigungen, Falten, Materialkonstruktionen und ungeeignete Maschineneinstellungen können zu ähnlichen Ausfällen führen. Beginnen Sie mit dem eigentlichen Produkt und Prozess und wählen Sie dann ein Messgerät aus, das in diesem Gesamtsystem funktioniert.
Eine dickere Folie kann dazu beitragen, dass ein ansonsten vergleichbarer Beutel einigen Beschädigungen durch Handhabung standhält. Das bedeutet nicht, dass jeder dickere Beutel stärker ist als jeder dünnere, oder dass ein bestimmter Mikrometerwert freiliegende Knochen unschädlich macht. Nutzen Sie einen repräsentativen Musterversuch, um die fertige Packung zu bestätigen.
Mikrometer und Mil
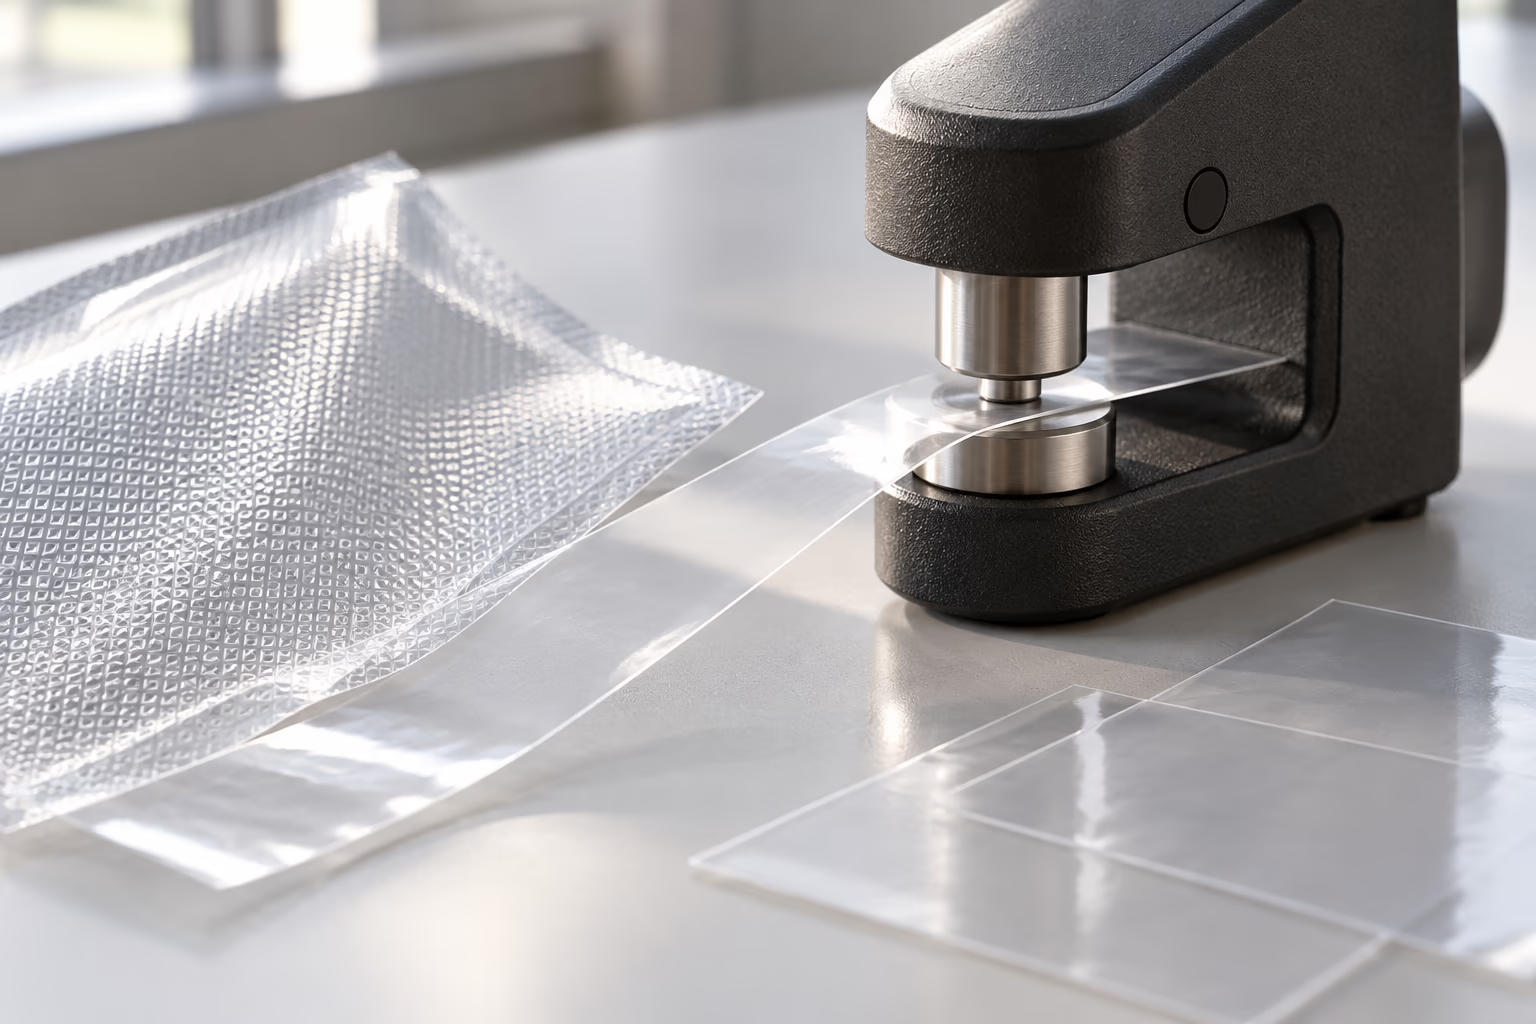
Ein Mikrometer ist ein Mikrometer oder ein Tausendstel Millimeter. Ein Mil ist ein Tausendstel Zoll. Die Umrechnung ist exakt: 1 Mil entspricht 25,4 Mikrometer. Daher sind 100 Mikrometer ungefähr 3,94 Mil und 4 Mil sind 101,6 Mikrometer.
Schreiben Sie das Gerät deutlich in eine RFQ- oder Kaufspezifikation. „Mil“ bedeutet nicht Millimeter. Behalten Sie diese Unterscheidung bei, wenn Sie Lieferanten vergleichen oder eine genehmigte Spezifikation übersetzen. Eine abgerundete Verkaufsbeschreibung sollte nicht stillschweigend die Toleranz einer technischen Zeichnung ersetzen.
Definieren Sie, was gemessen wird
Fragen Sie, ob die angegebene Zahl eine Wand, die kombinierte Dicke zweier Wände, eine nominale Basisfolie oder ein Maß mit erhabener Prägung beschreibt. Eine geprägte Wand kann eine unebene Oberfläche haben, daher hängen die Ergebnisse vom Messort und der Messmethode ab.
Ein Messwert an einem gefalteten oder doppelten Beutel ist nicht automatisch eine Einzelwandmessung. Mittelwerte können auch lokale Dünnstellen kaschieren. Vereinbaren Sie das Gerät, die Kontaktbedingungen, die Konditionierung, die Probenahmeorte und die Berichtsmethode mit dem Lieferanten oder Prüflabor.
Notieren Sie den Nennwert und seine zulässige Abweichung getrennt. Gehen Sie nicht davon aus, dass jeder seriöse Anbieter die gleiche prozentuale Toleranz verspricht. Wenn zwei Angebote unterschiedliche Maßdefinitionen verwenden, beheben Sie diesen Unterschied, bevor Sie ihre Preise oder das scheinbare Maß vergleichen.
Dicke und Durchstoßfestigkeit
Bei festem Aufbau und vergleichbarer Verarbeitung kann sich durch die Änderung der Stärke das Einstichverhalten ändern. Bei unterschiedlichen Folien können Harzqualitäten, Schichtverteilung, Ausrichtung, Temperatur und Produktform das Ergebnis beeinflussen. Die Gesamtdicke beschreibt nicht alle diese Variablen.
Bewerten Sie bei Schnitten mit Knochen oder scharfen Produkten die Kante selbst und ziehen Sie eine zugelassene Schutzvorrichtung, ein Beuteldesign oder eine Änderung der Handhabung in Betracht. Ein dickerer Beutel ist kein Ersatz für die Kontrolle einer freiliegenden scharfen Spitze. Testen Sie das Verpacken, Kühlen oder Einfrieren, Bewegen und spätere Handling mit repräsentativen Produktformen.
Die Versiegelungseinstellungen hängen von der gesamten Folie ab
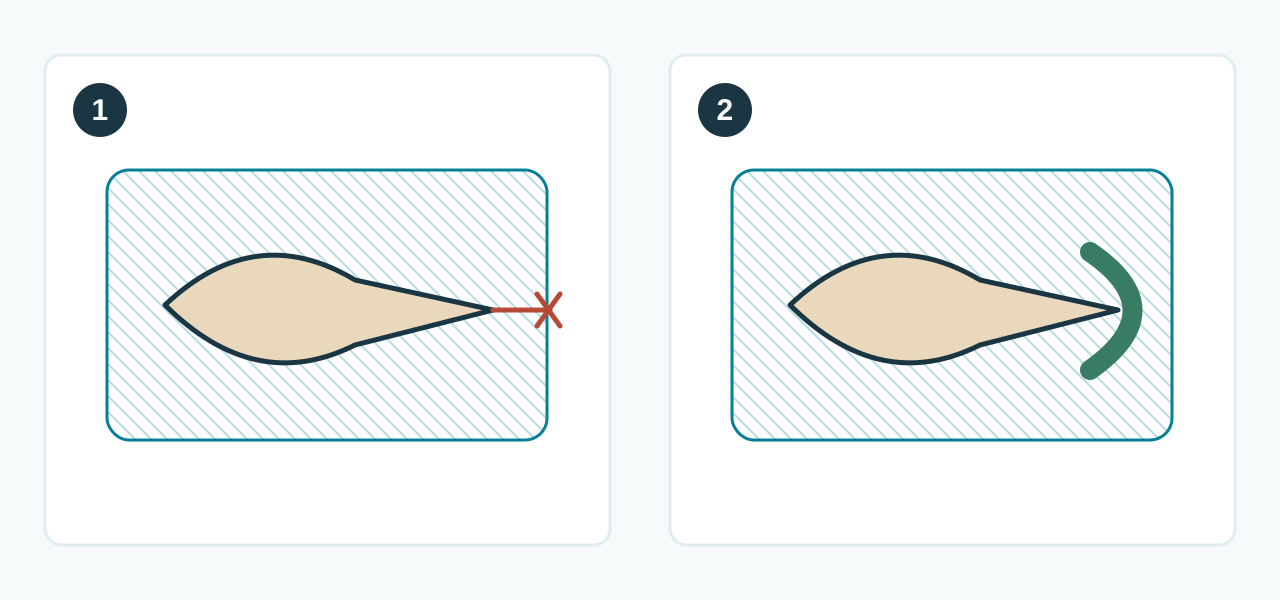
Eine andere Stärke oder Konstruktion kann ein anderes Programm erfordern, aber die entsprechende Anpassung ergibt sich aus dem Siegelfenster des Materials und den Maschinenanweisungen. Erhöhen Sie die Heiztemperatur nicht automatisch, wenn die angegebene Dicke zunimmt.
Siegelenergie, Kontaktzeit, Druck und Kühlung interagieren mit der Siegeloberfläche und der Ausrüstung. Mehr Hitze kann eine bereits ausreichend versiegelte Folie beschädigen. Weniger Hitze kann dazu führen, dass eine Naht unvollständig verbunden wird. Überprüfen Sie wiederholte Zyklen sowie die erste Packung.
Eine Verbrauchermaschine mit eingeschränkten Bedienelementen muss weiterhin innerhalb ihres zugelassenen Verbrauchsmaterialbereichs verwendet werden. Wenn eine Folie innerhalb dieses Bereichs nicht konstant versiegelt werden kann, ist die Wahl eines anderen Beutels oder einer anderen Maschine zuverlässiger, als eine zweifelhafte Naht wiederholt erneut zu erwärmen.
Verwenden Sie Gauge-Bänder als Sampling-Optionen
Ein Lieferant kann mehrere Nennstärken für dieselbe Beutelfamilie anbieten. Behandeln Sie diese als Vergleichskandidaten und nicht als universelle Lebensmittelkategorien. Feste Trockenware, empfindliche Ware, unregelmäßige Proteine und schwere Verpackungen bergen unterschiedliche Risiken, selbst wenn ihr Gewicht ähnlich ist.
Wählen Sie gemeinsam mit dem Lieferanten einen kleinen Satz relevanter Muster aus. Sorgen Sie dafür, dass Abmessungen, Produktzustand und Prozess vergleichbar sind, und notieren Sie, warum jeder Kandidat bestanden oder nicht bestanden hat. Ein Beutel mit einer Nenngröße von 100 Mikrometern erfüllt nicht automatisch die Anforderungen an die Knochendichte oder die lange Lagerung.
Für den Luftstrom Kompatibilität mit geprägten Beuteln separat bestätigen. Für die Sauerstoffbarriere fordern Sie die tatsächlichen Struktur- und Transmissionsdaten unter vergleichbaren Testbedingungen an. Aus dem Gesamtmaß allein lässt sich keine der beiden Eigenschaften ermitteln.
Vergleichen Sie die Kosten akzeptabler Pakete
Es gibt keinen universellen Preisaufschlag für die Erhöhung der Dicke. Folienaufbau, Abmessungen, Bestellmenge, Prägung, Bedruckung, Verpackung und aktuelle Handelsbedingungen beeinflussen das Angebot. Fordern Sie vergleichbare Angebote für definierte Spezifikationen an, anstatt einen festen prozentualen Aufschlag anzuwenden.
Beziehen Sie Verpackungszeit, Ausschussproben, Produktverlust, Lager- und Transportbedarf in den Vergleich ein. Erfinden Sie keine akzeptable monatliche Fehleranzahl, sondern definieren Sie Akzeptanzkriterien für den tatsächlichen kommerziellen und Lebensmittelsicherheitsprozess. Auch der Kauf unnötiger Messgeräte kann zu Mehrkosten und Materialaufwand führen, ohne dass der eigentliche Mangel behoben wird.
Genehmigen Sie den Prozess und die eingehenden Lose
Testen Sie vor einer Großbestellung das reale Produkt auf der vorgesehenen Maschine bei der erwarteten Auslastung. Untersuchen Sie den Zustand der Folie, die vollständige Nahtkontinuität, Löcher, Luftentfernung und die vereinbarten Dichtheits- oder Festigkeitsprüfungen. Eine praktische kleine Stichprobe ist ein Screening-Schritt und kein Beweis für alle möglichen Handhabungsbedingungen.
Bewahren Sie die genehmigten Beutelspezifikationen und Muster auf, sofern dies sinnvoll ist. Vergleichen Sie bei späteren Chargen Rückverfolgbarkeit, Abmessungen, Stärke gemäß der vereinbarten Methode und Verpackungsleistung. Untersuchen Sie eine Änderung, bevor Sie eine Charge akzeptieren, nur weil auf dem Etikett die gleiche Dicke angegeben ist. Weitere Informationen zum umfassenderen Eingangsprüfungsprozess finden Sie unter Qualitätskontrolle von Vakuumbeuteln.