Lo spessore della busta è una specifica utile per l’acquisto, ma non può diagnosticare ogni confezione che perde o che è difficile da sigillare. Forature, contaminazione, pieghe, costruzione del materiale e impostazioni inadeguate della macchina possono produrre guasti simili. Inizia con il prodotto e il processo reali, quindi scegli un misuratore che funzioni all’interno di quel sistema completo.
Una pellicola più spessa può aiutare una busta altrimenti comparabile a resistere ad alcuni danni da manipolazione. Ciò non significa che ogni borsa più spessa sia più resistente di ogni borsa più sottile, o che un particolare valore in micron renda innocue le ossa esposte. Utilizzare un campione rappresentativo per confermare la confezione finita.
Micron e Mil
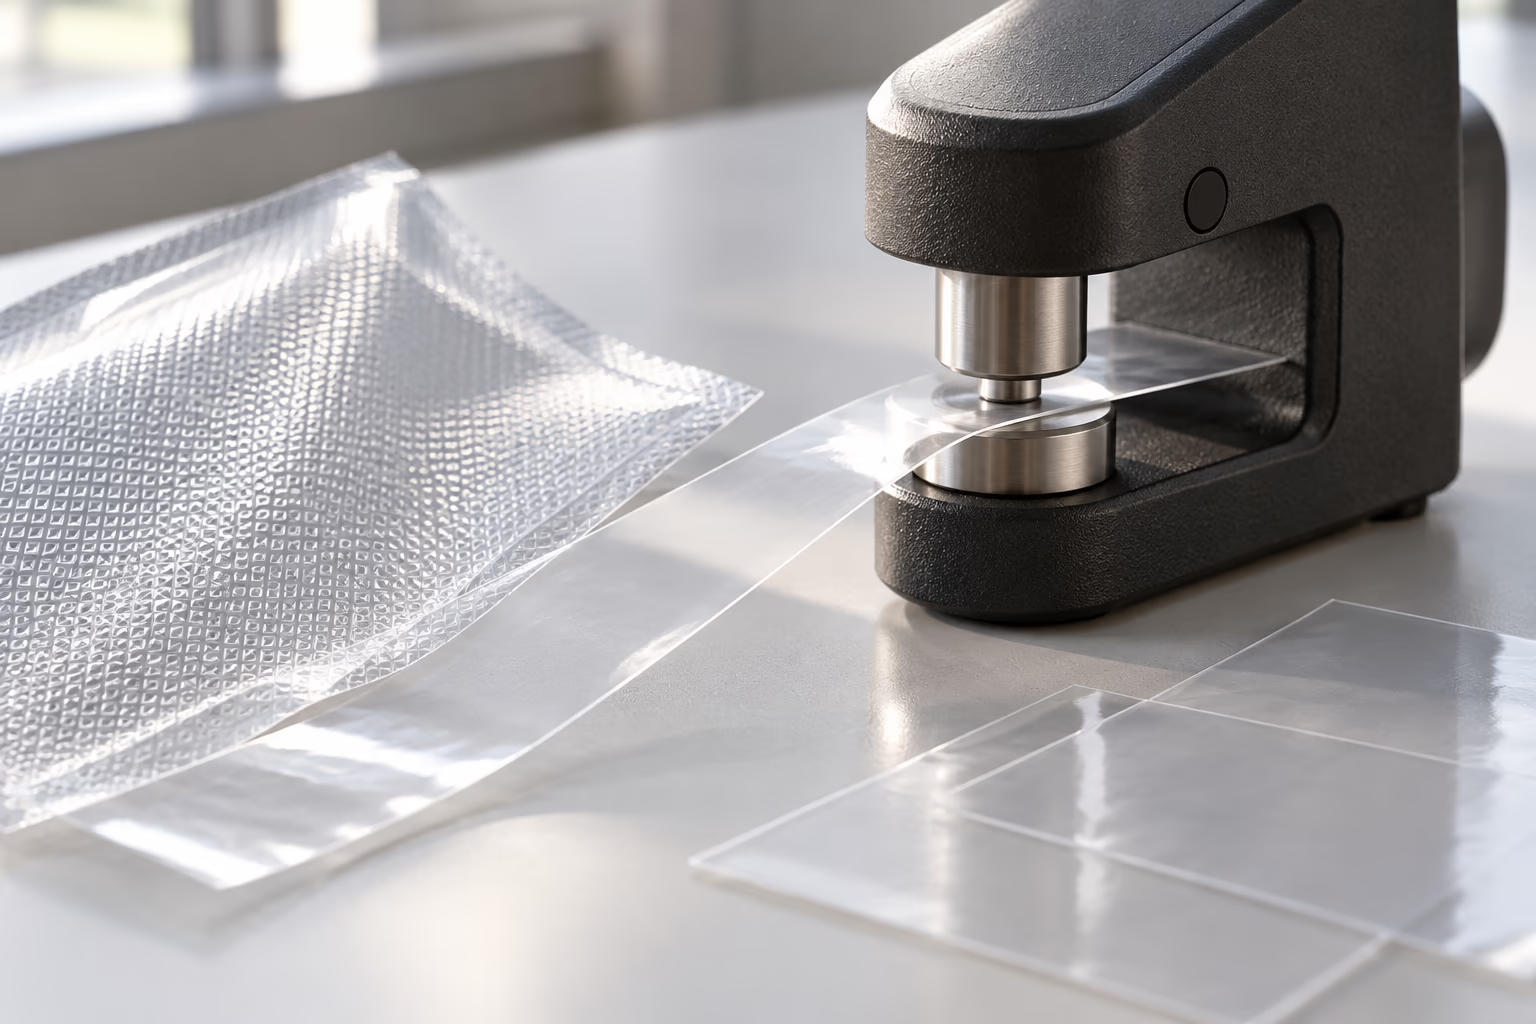
Un micron è un micrometro o un millesimo di millimetro. Un mil è un millesimo di pollice. La conversione è esatta: 1 mil equivale a 25,4 micrometri. Pertanto 100 micrometri equivalgono a circa 3,94 mil e 4 mil equivalgono a 101,6 micrometri.
Scrivere chiaramente l’unità in una RFQ o nelle specifiche di acquisto. “Mil” non significa millimetro. Preservare questa distinzione quando si confrontano i fornitori o si traduce una specifica approvata. Una descrizione di vendita al dettaglio arrotondata non dovrebbe sostituire silenziosamente la tolleranza su un disegno tecnico.
Definire cosa viene misurato
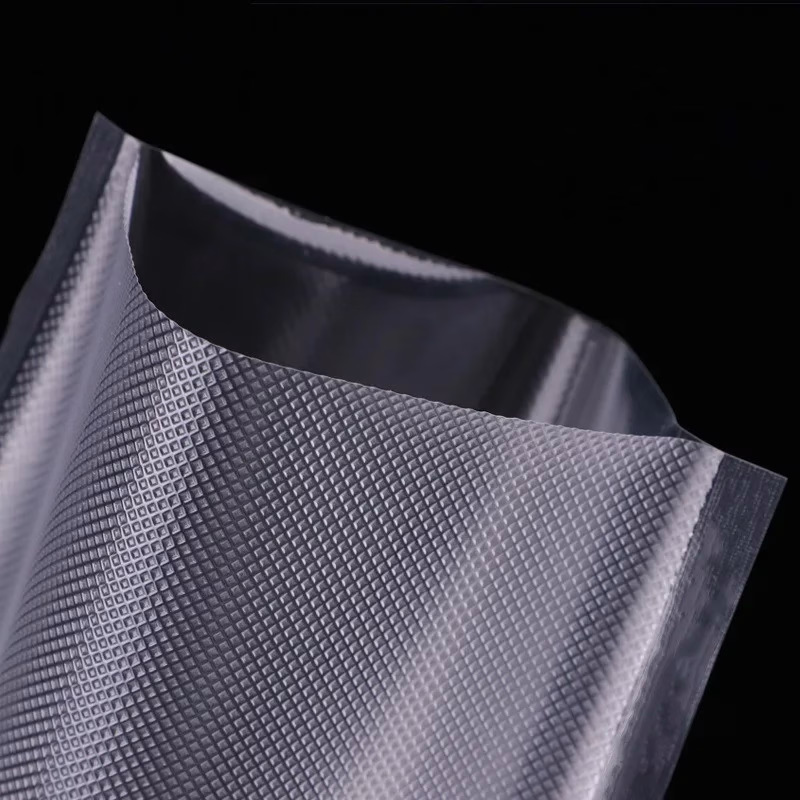
Chiedere se il numero citato descrive una parete, lo spessore combinato di due pareti, una pellicola di base nominale o una misura che include la goffratura in rilievo. Una parete in rilievo può avere una superficie irregolare, quindi i risultati dipendono dal luogo e dal metodo di misurazione.
Una lettura del manometro su una busta piegata o raddoppiata non è automaticamente una misurazione a parete singola. Le medie possono anche nascondere aree sottili locali. Concordare lo strumento, le condizioni di contatto, il condizionamento, i luoghi di campionamento e il metodo di reporting con il fornitore o il laboratorio di analisi.
Registrare separatamente il valore nominale e la variazione consentita. Non dare per scontato che ogni fornitore rispettabile prometta la stessa percentuale di tolleranza. Se due offerte utilizzano definizioni di misurazione diverse, risolvi la differenza prima di confrontare i prezzi o l’indicatore apparente.
Spessore e resistenza alla perforazione
Per una struttura fissa e una lavorazione comparabile, il cambiamento dello spessore può modificare il comportamento alla foratura. Nei diversi film, i gradi di resina, la distribuzione degli strati, l’orientamento, la temperatura e la forma del prodotto possono modificare il risultato. Lo spessore totale non descrive tutte queste variabili.
Per tagli con osso o prodotti taglienti, valutare il bordo stesso e prendere in considerazione una protezione approvata, un design della busta o una modifica nella gestione. Una custodia più spessa non sostituisce il controllo di una punta affilata esposta. Testare l’imballaggio, il raffreddamento o il congelamento, il movimento e la successiva manipolazione con forme rappresentative del prodotto.
Le impostazioni di sigillatura dipendono dalla pellicola completa
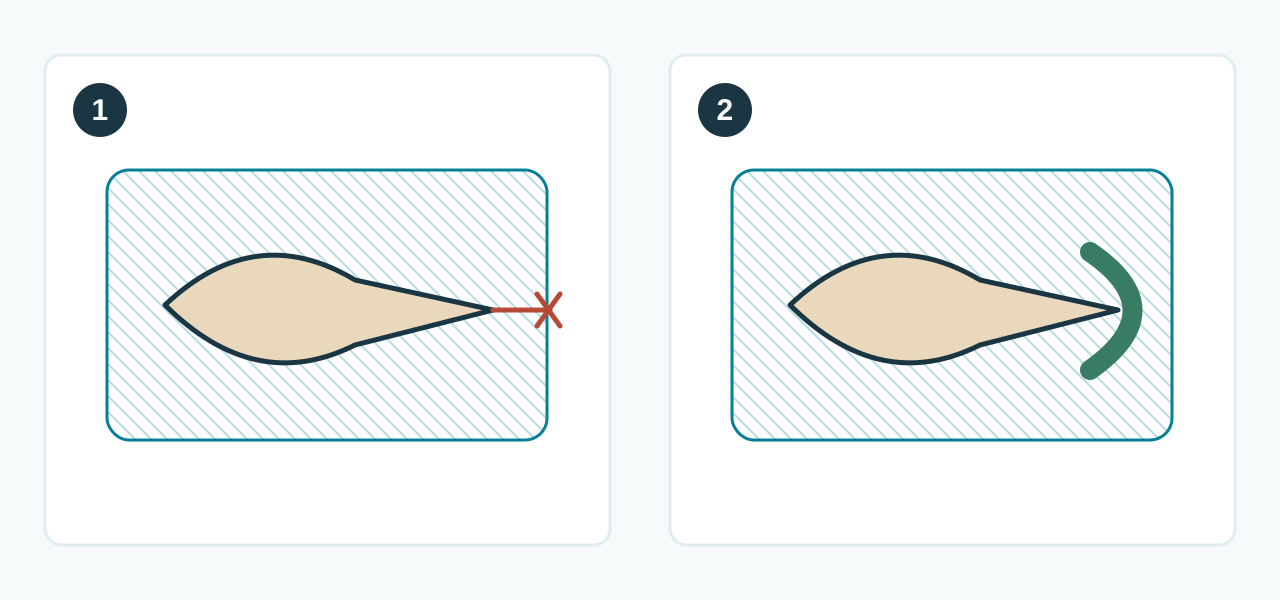
Uno spessore o una struttura diversa possono richiedere un programma diverso, ma la regolazione appropriata deriva dalla finestra di sigillatura del materiale e dalle istruzioni della macchina. Non aumentare automaticamente la temperatura del riscaldatore ogni volta che aumenta lo spessore indicato.
L’energia di tenuta, il tempo di contatto, la pressione e il raffreddamento interagiscono con la superficie del sigillante e l’attrezzatura. Un calore maggiore può danneggiare una pellicola già adeguatamente sigillata. Meno calore potrebbe lasciare una cucitura unita in modo incompleto. Controllare i cicli ripetuti e la prima confezione.
Una macchina consumer con controlli limitati deve comunque essere utilizzata entro la gamma di materiali di consumo approvati. Se non è possibile sigillare una pellicola in modo coerente entro tale intervallo, scegliere un’altra busta o macchina è più affidabile che riscaldare ripetutamente una cucitura dubbia.
Utilizzare le bande di misura come opzioni di campionamento
Un fornitore può offrire diversi calibri nominali per la stessa famiglia di buste. Trattateli come candidati da confrontare, non come categorie alimentari universali. Merci solide e secche, prodotti delicati, proteine irregolari e pacchi pesanti comportano rischi diversi anche quando il loro peso è simile.
Scegli un piccolo set di campioni pertinenti con il fornitore. Mantieni dimensioni, condizioni del prodotto e processo comparabili e registra il motivo per cui ogni candidato supera o fallisce. Una busta nominale da 100 micrometri non soddisfa automaticamente i requisiti di osso o di conservazione prolungata.
Per il flusso d’aria, confermare compatibilità con borse in rilievo separatamente. Per la barriera all’ossigeno, richiedere la struttura effettiva e i dati di trasmissione in condizioni di test comparabili. Nessuna delle due proprietà può essere stabilita solo dal livello complessivo.
Confronta il costo dei pacchetti accettabili
Non esiste un sovrapprezzo universale per l’aumento dello spessore. La struttura della pellicola, le dimensioni, la quantità ordinata, la goffratura, la stampa, l’imballaggio e le condizioni commerciali attuali influiscono sull’offerta. Richiedi preventivi comparabili per specifiche definite anziché applicare una percentuale fissa di margine.
Includere nel confronto i tempi di imballaggio, i campioni rifiutati, la perdita di prodotto, i requisiti di stoccaggio e trasporto. Non inventare un conteggio mensile accettabile dei fallimenti: definire i criteri di accettazione per l’effettivo processo commerciale e di sicurezza alimentare. L’acquisto di un calibro non necessario può anche aumentare i costi e il materiale senza risolvere il vero difetto.
Approvare il processo e i lotti in arrivo
Prima di ordinare in grandi quantità, testa il prodotto reale sulla macchina prevista con il carico di lavoro previsto. Esaminare le condizioni della pellicola, la completa continuità della giunzione, le forature, la rimozione dell’aria e i controlli concordati sulle perdite o sulla resistenza. Un piccolo campione conveniente è una fase di screening, non una prova di ogni possibile condizione di manipolazione.
Conservare le specifiche della busta approvate e i campioni ove utile. Nei lotti successivi, confrontare la tracciabilità, le dimensioni, lo spessore secondo il metodo concordato e le prestazioni dell’imballaggio. Indagare su una modifica prima di accettare un lotto semplicemente perché la sua etichetta indica lo stesso spessore. Vedi controllo qualità dei sacchetti sottovuoto per il processo più ampio di controllo in entrata.